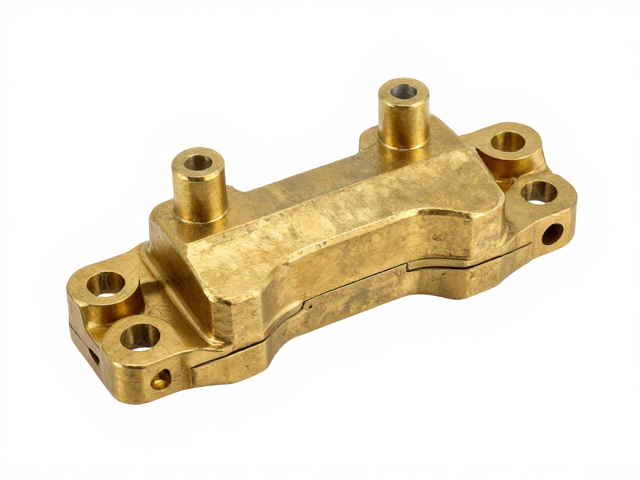
黄铜合金在刹车夹器中的材料特性与加工难点
黄铜合金因其优异的切削性能和自润滑特性,常被用于制造对精度要求较高的刹车夹器部件。不同牌号黄铜在微观组织结构上存在显著差异,例如含铅黄铜(如C36000)由于铅颗粒的存在,能有效中断切屑连续性,从而改善断屑效果并降低刀具磨损。相比之下,无铅黄铜(如C26000或C27400)虽然环保且符合RoHS指令要求,但其延展性较高,切削过程中容易产生粘刀现象,导致表面光洁度下降,这对CNC加工中的刀具选择和切削参数设定提出了更严格的挑战。
在刹车夹器的应用场景中,材料的热稳定性和尺寸稳定性至关重要。黄铜的导热系数高于钢制件,这有助于在高速切削过程中快速散发热量,减少工件因热变形引起的精度误差。然而,黄铜较低的屈服强度意味着其在夹持固定时容易发生形变,特别是在薄壁结构或复杂腔体加工时,需要采用专用的夹具策略以避免加工应力释放导致的尺寸偏差。此外,黄铜屑呈粉末状或短碎状,若冷却液过滤系统效率不足,碎屑容易堆积在刀具刃口,造成二次切削,进而影响刹车夹器关键配合面的精度等级。
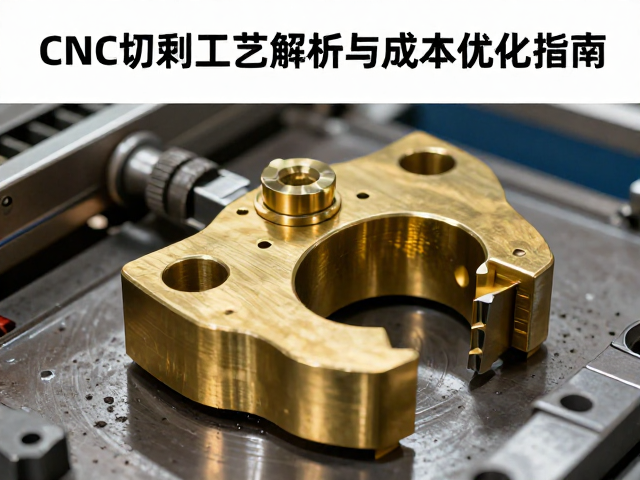
高精度CNC切削工艺参数设定与刀具选择
针对黄铜合金的CNC加工,刀具几何形状的选择直接决定了加工效率和表面质量。通常推荐使用具有正前角和大螺旋角的硬质合金或涂层铣刀,大螺旋角设计有助于平滑过渡切削力,减少振动,而正前角能降低切削阻力,防止材料撕裂。对于精加工工序,刀具刃口需经过精细研磨,以消除微观锯齿,确保刹车夹器配合面的粗糙度符合密封或滑动要求。冷却策略方面,高压内冷技术能有效清除深腔内的微小铜屑,防止排屑不畅导致的刀具断裂或工件表面划伤,特别是在加工多孔位或异形槽结构时,冷却液的渗透与排屑效果是工艺稳定的关键。
切削参数的优化需根据具体黄铜牌号进行动态调整。对于易切削黄铜,进给速度可设定在较高范围,以利用铅的润滑作用提高生产率;而对于高强无铅黄铜,则需适当降低切削速度并增加进给,以维持切削过程的稳定性,避免积屑瘤生成。主轴转速的选择需兼顾表面光洁度与刀具寿命,通常精加工阶段的转速需高于粗加工,以获得更好的微观表面完整性。在实际操作中,还需考虑刀具路径的平滑性,采用圆弧过渡而非直线尖角连接,以减小切削力的突变,防止刹车夹器薄壁部位出现振纹或变形,确保最终产品的几何公差控制在微米级别。
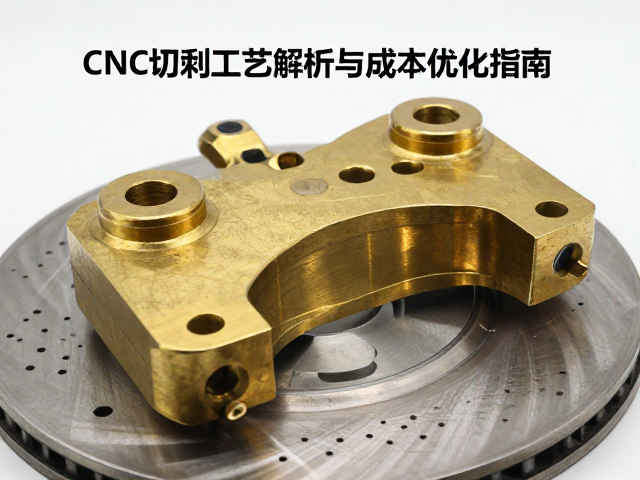
加工过程中的质量控制与精度保障
刹车夹器的功能可靠性高度依赖于各配合面的尺寸精度和位置度,因此在CNC加工过程中需实施严密的过程控制。首件检验与在线测量是保障批量一致性的核心手段,利用三坐标测量机(CMM)对关键配合面、螺栓孔位及密封面进行全尺寸检测,确保所有公差参数符合设计图纸要求。对于黄铜材料特有的弹性回复问题,需在加工完成后设置合理的静置时间,或通过去应力退火处理消除内部残余应力,防止零件在后续装配或使用过程中因应力释放发生翘曲。此外,加工环境的温湿度控制也会影响测量数据的准确性,高精度车间通常需维持恒温恒湿状态,以减小环境因素对微米级公差测量的干扰。
表面完整性管理是黄铜刹车夹器质量控制的另一重点。切削过程中产生的残余应力或微观裂纹可能导致零件在长期交变载荷下出现疲劳失效,因此需监控刀具磨损状态,及时更换钝化刀具,避免在工件表面留下压痕或硬化层。对于需要后续表面处理(如钝化或涂覆)的部件,切削后的表面清洁度至关重要,残留的切削油和铜屑可能影响涂层附着力,导致防腐性能下降。因此,加工结束后需采用超声波清洗或高压气吹去除顽固污渍,确保表面达到规定的清洁度标准,为后续可能的阳极氧化或化学转化膜处理提供良好的基底条件。
成本控制策略与生产效率提升
在黄铜刹车夹器的生产中,材料利用率与刀具寿命是影响成本结构的主要因素。通过优化零件排布方式和 nesting 算法,可减少毛坯浪费,特别是在使用棒料或板料加工时,精确的切割路径能显著降低边角料比例。刀具管理方面,建立严密的刀具寿命管理体系,记录每把刀具的加工数量与磨损情况,实施预防性换刀,避免因刀具突发断裂导致工件报废或设备停机。同时,探索新型涂层刀具的应用,虽然单价较高,但其延长的使用寿命和允许更高的切削参数,往往能在总拥有成本(TCO)上实现更优的经济效益。
生产效率的提升还依赖于工艺流程的标准化与自动化集成。将加工工序分解为标准作业程序(SOP),明确每个步骤的参数设定与操作规范,减少人为操作误差带来的时间损耗。引入自动上下料系统或机器人抓取单元,缩短非切削时间,提高机床利用率。此外,通过数据分析监控设备运行状态,识别生产瓶颈,如换刀时间过长或定位等待时间过多,针对性地进行工艺改进。对于大批量生产,优化冷却液过滤与回收系统,延长冷却液使用寿命,减少废料处理成本,从多个维度构建具有竞争力的成本控制体系,确保产品在满足严格技术标准的同时保持优异的经济性。