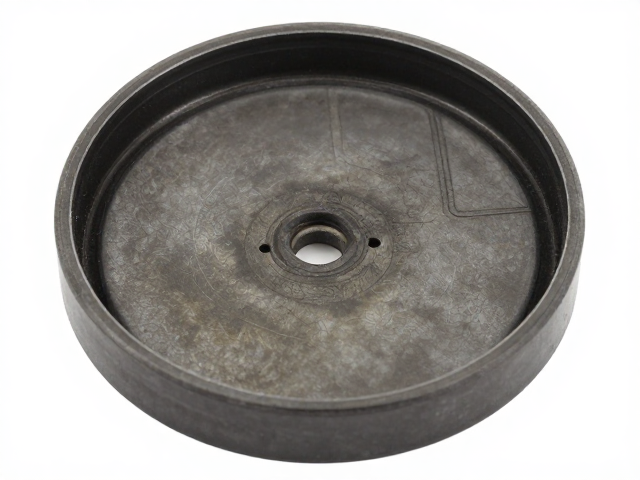
沉孔防尘盖发黑的核心成因分析
沉孔防尘盖在装配与服役过程中出现表面发黑,首要诱因通常源于材料本身的化学特性与环境介质的相互作用。常见的防尘盖材质涵盖不锈钢、碳钢、工程塑料或橡胶,其中金属材质的氧化反应最为显著。当碳钢或低合金钢部件处于高湿度、含盐雾或酸性气体环境中,表面会迅速形成铁锈或硫化物,导致视觉上的黑变。对于不锈钢材质,若表面钝化膜因机械划伤或热处理不当而受损,在氯离子存在的情况下极易发生点蚀,进而表现为局部发黑。此外,不同金属间接触产生的电偶腐蚀也是常见原因,例如铝合金防尘盖与钢制沉孔配合时,若缺乏有效的绝缘隔离,电化学腐蚀会加速黑色腐蚀产物的生成。
制造工艺残留与装配污染是另一大关键因素。在冲压、注塑或CNC加工过程中,若切削液、冷却油或脱模剂未彻底清洗干净,这些有机残留物在高温或长期存放环境下会发生氧化聚合反应,逐渐形成黑色油泥状物质。装配环节中使用的润滑脂若含有二硫化钼或石墨等固体润滑添加剂,在高压挤压下可能渗入防尘盖与沉孔的微观缝隙中,随着时间推移,润滑脂老化变质并与灰尘混合,形成顽固的黑色污垢。这种由污染引发的变色并非材料本体的腐蚀,而是表面附着物的化学变化,其本质区别在于去除表面附着层后,基材颜色依然保持原状。
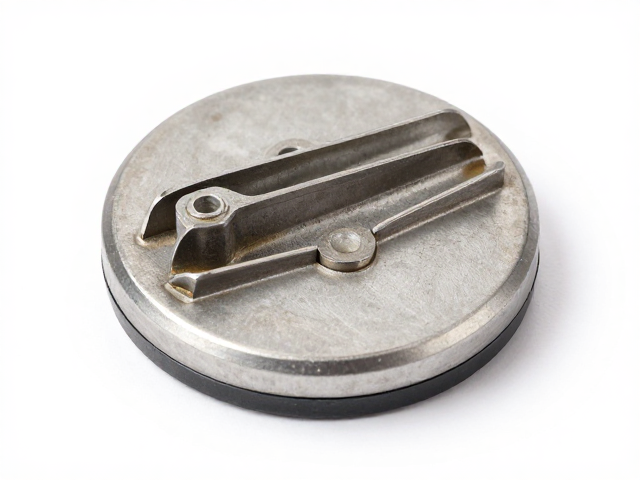
避免防尘卡扣氧化变黑的工艺控制策略
提升表面防护工艺是阻断氧化路径的有效手段。对于金属防尘盖,采用达克罗(Dacromet)或锌铝涂层替代传统的电镀镍或铬,能显著提升耐盐雾性能。达克罗涂层不含重金属铬,具有优异的耐腐蚀性和耐热性,能在基材表面形成致密的屏蔽层,有效隔绝氧气与水分。若成本允许,真空离子溅射或PVD(物理气相沉积)镀膜可提供更薄的硬质保护层,不仅耐磨性极佳,还能通过选择氮化钛等黑色硬质涂层来统一外观颜色,从根本上消除因基材腐蚀导致的色差。对于塑料或橡胶材质的卡扣,添加抗紫外线稳定剂和抗氧化剂可延缓高分子链的断裂与降解,防止因光氧老化导致的表面粉化发黑。
严格的清洗与干燥流程是消除污染残留的关键步骤。在涂装或装配前,引入超声波清洗结合高温烘干工艺,能确保工件表面无油污、无指纹、无水分。对于精密沉孔组件,建议在装配环境中控制相对湿度在40%-60%之间,并定期检测车间空气中的硫化物及氯离子含量。使用无离子水进行最终漂洗,避免自来水中的矿物质沉积。在装配过程中,严禁不同种类润滑脂混用,应选用低析出、长寿命的合成酯类润滑脂,并确保涂抹量适中,避免过量润滑脂溢出后吸附灰尘形成黑色积垢。
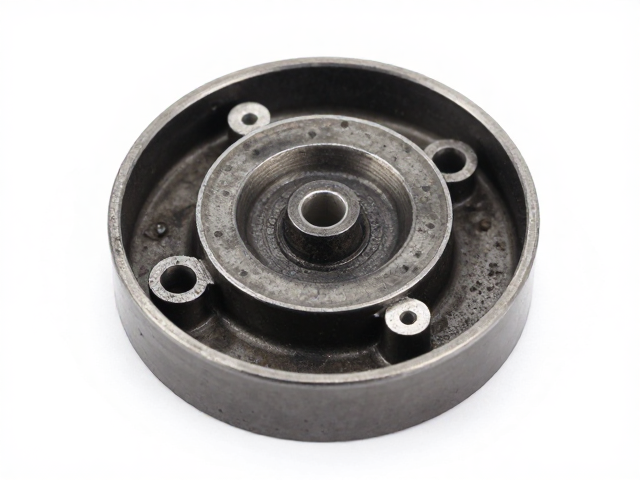
日常维护与使用场景中的防黑措施
实际使用环境中的化学侵蚀会加速防尘盖老化,因此需根据具体工况选择合适的防护方案。在海洋工程或沿海地区应用中,海风中的盐雾具有强腐蚀性,建议选用316L不锈钢或经过特殊钝化处理的高镍合金防尘盖。在工业粉尘较多的车间,防尘盖表面易积聚导电粉尘,若粉尘具有吸湿性,会形成电解质溶液加速电化学腐蚀。此时,可定期对防尘盖表面喷涂一层薄薄的氟碳疏水涂层,利用其低表面能特性减少水分附着和灰尘粘附,保持表面清洁干燥。避免将防尘盖长期暴露在强酸、强碱或高浓度硫化物环境中,若工况不可避免,应增加防护罩或采用隔离设计。
定期检查与清洁维护能有效延缓氧化变黑的进程。建立定期的视觉检查机制,重点观察防尘盖边缘、卡扣接触点及沉孔内部是否有变色、起泡或锈蚀迹象。发现轻微污渍时,使用无水乙醇或异丙醇配合软毛刷进行轻柔擦拭,避免使用强腐蚀性溶剂如丙酮或强酸强碱清洗剂,以免破坏表面钝化膜或导致塑料件开裂。对于已出现轻微氧化发黑的金属件,可采用专用金属抛光膏进行局部修复,去除腐蚀产物后重新进行钝化处理。若防尘盖已出现严重结构性腐蚀或弹性失效,应立即更换,避免因密封失效导致内部精密部件受损。