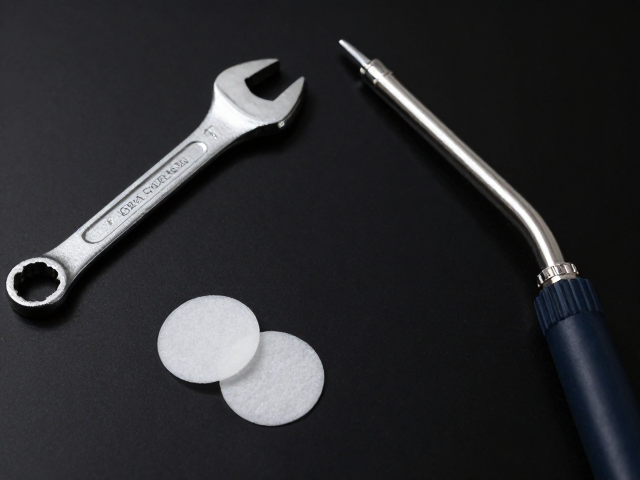
工具准备与作业环境检查
在进行免胶补胎操作前,需将胎压充入设备与合适的开口扳手整齐摆放于干燥、洁净的工作区域。开口扳手的选择需严格匹配车辆轮毂螺母的尺寸,常见规格涵盖12mm、14mm、17mm及19mm等,确保扳手卡口与螺母贴合紧密,避免滑丝损伤紧固件。胎压充入设备应检查气管接口是否完好,压力表指针是否归零,以保证充气过程的稳定性与数据读取的准确性。
作业环境应保持无油污、无积水,地面平整以便车辆稳定停放。若使用便携式充气泵,需确认其电源线或气源连接稳固,防止作业中途断电或漏气导致胎压数据偏差。对于使用内嵌气罐的充气设备,需核对气罐剩余量,确保能提供至少0.2-0.3bar的初始压力以固定轮胎位置,为后续拆卸与修补提供必要的支撑条件。
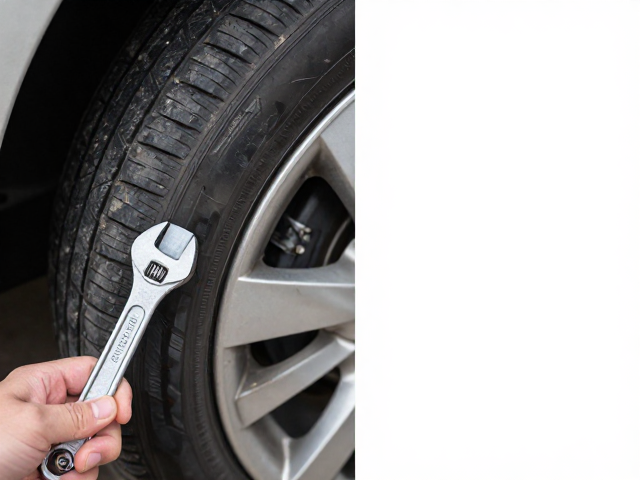
轮胎拆卸与破损点定位
使用匹配尺寸的开口扳手松动轮毂螺母时,需在车辆落地状态下进行初步预紧,随后将车辆举升至合适高度,完全卸下螺母并取下轮胎。拆卸过程中需注意保护轮毂表面,避免扳手或杂物划伤金属漆面。将轮胎平置于地面,利用胎压充入设备向轮胎内注入少量空气,使轮胎保持轻微膨胀状态,这有助于后续修补片更好地贴合胎体并观察破损情况。
通过目视检查与触摸排查,定位胎面或胎侧的破损点。对于钉子、玻璃等异物嵌入造成的穿孔,需先使用锥子或专用挑针将异物完全取出,清理创口内的泥沙与杂质。若破损处位于胎面,需确认破损孔径是否在免胶补片可覆盖范围内,通常直径超过6mm的破损不建议直接使用简易免胶片修复,以免影响密封效果或存在安全隐患。
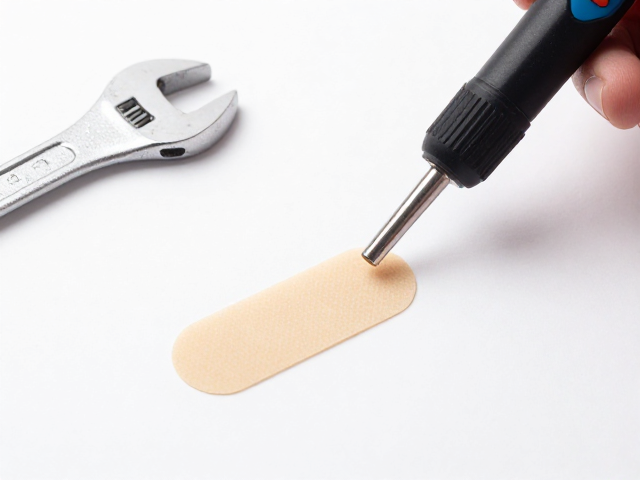
创面处理与补片贴合
使用锉刀对破损点周围的橡胶表面进行打磨,去除氧化层与毛刺,打磨面积应略大于补片覆盖面积,形成粗糙且均匀的附着面。清理打磨产生的橡胶粉尘,使用专用清洁剂或无水酒精擦拭创口,确保表面干燥、无油渍。这一步骤直接决定免胶补片与轮胎橡胶的粘合强度,若清洁不到位,极易导致补片在行驶过程中脱落或漏气。
取出免胶补片,撕去底部离型纸,将补片中心对准创口精准放置。使用专用压轮或重物从补片中心向四周均匀施压,排出内部空气,确保补片与胎面完全贴合,无气泡或褶皱。对于部分需要涂胶的免胶补片类型,需严格遵循产品说明,均匀涂抹指定胶水并等待至胶层呈半干透明状,方可进行贴合操作,以激活胶层的粘附性能。
充气检测与最终固定
将轮胎重新安装至轮毂,使用开口扳手对角线顺序逐步拧紧螺母,确保受力均匀,避免轮毂变形。随后使用胎压充入设备向轮胎内充气,观察压力表读数,逐步提升至车辆推荐的标准胎压值。充气过程中需密切注视补片区域,检查是否有气体泄漏预兆或补片移位现象。
完成充气后,使用肥皂水或专用检漏液涂抹于补片边缘及气门嘴周围,观察是否有气泡产生。若无气泡冒出,说明密封良好。再次使用开口扳手对轮毂螺母进行最终扭矩确认,确保紧固力符合车辆维修规范。清理作业现场,移除工具与杂物,恢复车辆正常行驶状态,完成整个快速修复流程。