金属部件封存环境控制与防护标准
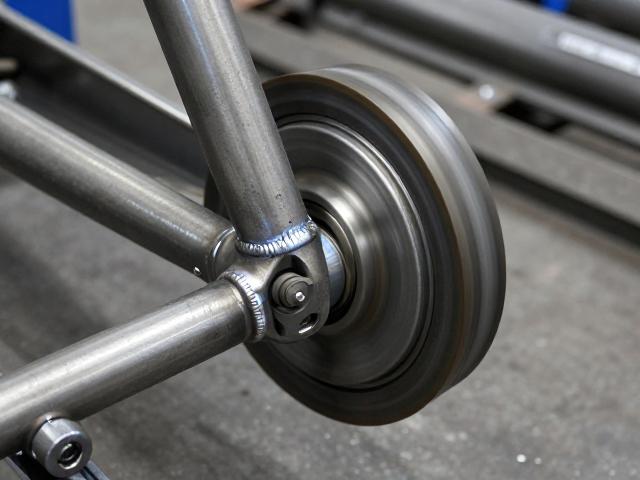
金属部件在长期储存过程中,表面氧化与腐蚀是导致结构强度下降的主要诱因。有效的封存措施需从环境温湿度管理入手,通常要求相对湿度控制在40%至60%之间,以避免大气水分在金属表面形成电解液膜。对于钢制件,需定期涂抹具有置换水分能力的防锈油,如LUBRICANT 686号防锈液,确保油膜厚度达到规定标准,从而隔绝氧气与湿气。封存包装应采用真空防潮袋或加干燥剂的密封箱,内部放置变色硅胶干燥剂,并设置湿度指示卡,以便实时监控内部微环境状态。
封存期间的定期检查是维持防护效果的关键环节。需定期抽检防锈油膜的完整性,若发现油膜干涸、发白或出现锈点,应立即进行除锈并重新涂覆。对于精密配合面,需使用无绒布擦拭后涂抹专用防护脂。封存记录需详细记载封存日期、操作人员、使用的材料批次及环境参数,确保每一批次部件的可追溯性。通过严密的封存管理,可显著降低部件在静态存储期间的化学损耗,为后续组装提供合格的基础件。
轮组转动检查与轴承状态评估
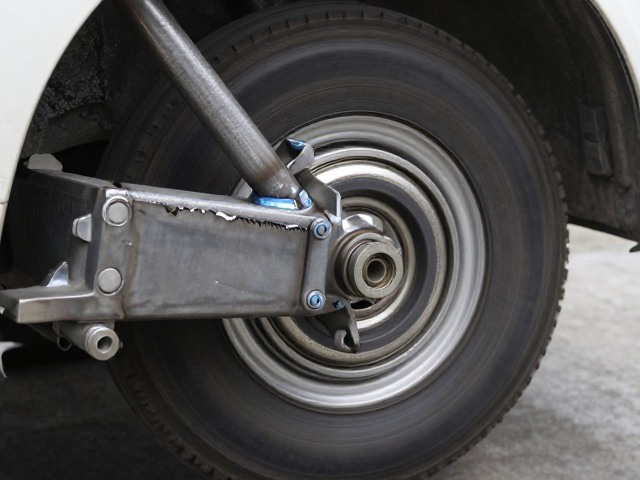
轮组转动检查的核心在于评估轴承系统的顺滑度与径向跳动。检查时需将轮组置于专用检测台或清洁平整的地面,轻拨辐条使其自由旋转,观察其是否能克服惯性持续转动规定的圈数。若转动阻力过大或存在明显的顿挫感,需排查轴承滚珠与滚道是否有磨损、保持架是否变形或润滑脂是否干涸。对于卡式轴承,需使用专用拉马拆卸后清洗并重新加注符合ISO标准的润滑脂,确保滚珠运动轨迹无偏移。
径向与轴向跳动的测量需使用高精度百分表进行量化评估。将轮组安装在检测台中心,固定百分表触头接触轮圈侧面,缓慢旋转轮组,记录最大与最小读数差值,该差值即为径向跳动量。同时,触头垂直于轮圈表面测量轴向跳动。若跳动量超出行业标准允许范围,需通过调整辐条张力进行校正,或检查轮圈是否有肉眼可见的塑性变形。对于碳纤维轮组,还需检查轮圈与花鼓连接处是否有异响或松动,确保整体结构的刚性与稳定性。
车架焊点防裂排查与无损检测
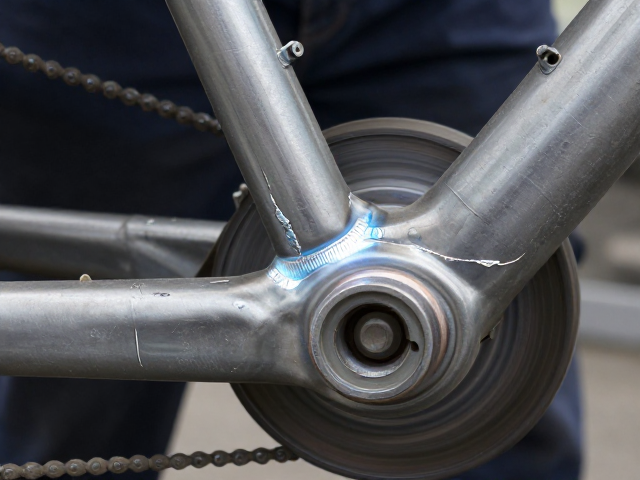
车架焊点的防裂排查是确保整车结构安全的首要步骤。重点观察主三角区域、头管与立管连接处、后下叉与座管连接处等应力集中部位的焊缝表面。检查时需清理焊缝表面的漆层或氧化皮,观察是否有细微裂纹、气孔、咬边或未熔合等缺陷。对于高应力区域,需使用放大镜仔细审视焊缝熔合线附近,任何肉眼可见的发丝状裂纹均需立即标记并进行复测。
无损检测技术是验证焊点内部质量的有效手段。对于金属车架,可采用磁粉探伤(MT)或渗透探伤(PT)方法。磁粉探伤适用于铁磁性材料,通过在工件表面施加磁场,利用裂纹出漏磁场吸附磁粉形成显示来检出表面及近表面缺陷。渗透探伤则适用于非多孔性材料表面开口缺陷,通过渗透剂渗入裂纹,经显像剂显示缺陷痕迹。检测过程中需严格控制渗透时间、清洗程度及显像时间,确保检测结果的真实性与准确性,杜绝因漏检导致的结构隐患。