材料特性与物理性能的底层逻辑
高碳钢与锻造铝合金在微观组织结构上存在着显著差异,这种差异直接决定了它们在切削加工中的行为模式。高碳钢通常含有较高的碳含量,经过淬火和回火处理后,其硬度和耐磨性得到极大提升,但同时也带来了较高的内应力和较低的塑性。在切削过程中,高碳钢表现出强烈的加工硬化倾向,刀具与工件接触区域的温度迅速升高,容易导致刃口磨损或崩裂。相比之下,锻造铝合金通过塑性变形细化了晶粒组织,消除了铸造缺陷,具有优异的比强度和良好的导热性。铝合金在切削时不易产生硬化效应,且热量能迅速通过切屑散发,这使得其切削力相对较小,但材料较软且粘附性强,容易在刀具表面形成积屑瘤,影响表面光洁度。
从力学性能的角度审视,两者的抗拉强度与延伸率呈现出截然不同的分布特征。高碳钢的抗拉强度通常可达600-1000 MPa甚至更高,但延伸率较低,这意味着其在受到切削剪切力时更倾向于脆性断裂或产生严密的切屑卷曲。锻造铝合金的抗拉强度多在300-500 MPa区间,延伸率较高,切屑易于断裂成短碎屑,有利于自动化排屑。这种物理属性的对比如同一首双簧曲,高碳钢需要克服其内在的刚性阻力,而铝合金则需要处理其柔性的粘附特性。在实际工程应用中,理解这两种材料在受力、受热以及形变上的根本区别,是制定合理切削参数的前提,也是避免加工缺陷的关键所在。
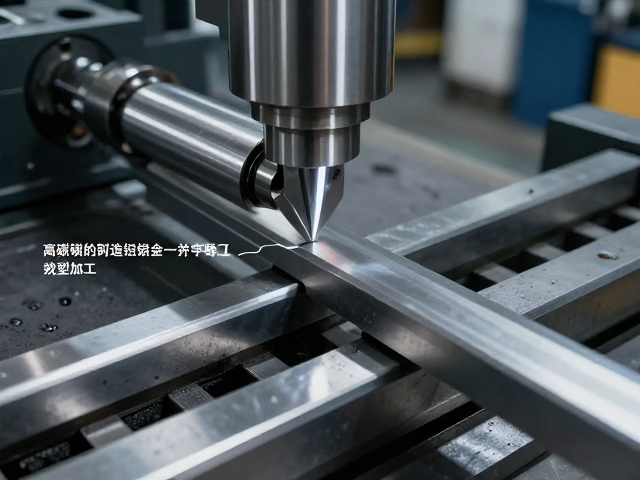
切削参数与刀具选择的工艺匹配
针对高碳钢的切削,工艺核心在于控制切削热与刀具寿命。由于高碳钢硬度高、导热性差,切削速度通常保持在较低范围,例如在20-60 m/min之间,具体数值需根据钢材牌号及热处理硬度进行调整。进给量不宜过大,以避免切削力激增导致工件变形或刀具折断。在刀具选型方面,硬质合金涂层刀具或陶瓷刀具常被采用,其中多层TiAlN或AlCrN涂层能有效抵抗高温氧化和扩散磨损。刀具几何角度设计需注重刃口强度,前角通常较小(5°-10°),以增强散热能力和支撑作用。冷却方式多采用高压内冷或微量润滑(MQL),以穿透高碳钢产生的致密切屑层,降低摩擦系数并带走积聚的热量。
锻造铝合金的加工则侧重于解决粘刀与表面质量问题。切削速度可设置较高,通常在200-800 m/min甚至更高,以利用高速切削产生的高温使铝屑软化后迅速排出,减少积屑瘤生成。进给量相对较大,有助于形成连续的断屑。刀具多选用未经涂层或经过特殊防粘涂层的硬质合金或金刚石(PCD)刀具,前角设计较大(15°-25°),以减小切削力和切削热。冷却策略常采用大量液氮或高压水基冷却液,重点在于冲刷而非润滑,确保切屑快速分离。若采用干切削,需精确控制刀具几何形状以优化排屑槽设计,防止铝屑缠绕。两种材料在参数设定上的巨大跨度,反映了材料物理特性对加工工艺的绝对约束。
加工精度与表面质量的控制难点
高碳钢在精加工阶段面临的主要挑战是残余应力释放导致的变形以及微观裂纹的产生。由于高碳钢内部存在较高的残余应力,切削过程中应力重新分布可能引起工件翘曲,影响尺寸稳定性。此外,高碳钢对刀具刃口的微观完整性极为敏感,微小的崩刃都会在工件表面留下可见的刀痕或毛刺。为了获得规定的表面粗糙度(Ra 0.4-0.8 μm),通常需要在半精加工后进行去应力退火,并采用极小的切削余量和精细的刃口处理刀具。磨削或研磨常作为最终精整手段,以消除切削硬化层并提升表面平整度。
锻造铝合金的表面质量控制难点在于避免划伤和氧化污染。虽然铝合金本身硬度低,但其表面易被硬质杂质或刀具磨损颗粒划伤。积屑瘤的脱落会在表面形成凹坑,严重影响外观和后续涂装附着力。通过优化切削参数消除积屑瘤,并保持刀具刃口锋利,可获得Ra 0.2-0.4 μm的高光洁度表面。值得注意的是,铝合金对油污和水分敏感,加工后需立即进行防锈或钝化处理,以防止电化学腐蚀。此外,锻造铝合金在高速切削下易产生“粘刀”现象,导致表面出现拉丝或橘皮效应,这要求冷却系统具备严密的过滤与清洁能力,确保切削液不含硬质颗粒。
成本效益与生产效率的综合评估
在高碳钢的加工场景中,刀具消耗是成本结构中的主要变量。由于切削速度慢且刀具磨损快,单次加工周期较长,导致人工和设备占用时间增加。然而,高碳钢零件通常具有极高的使用寿命和可靠性,适用于高负载工况,这在长期运行中降低了维护频率。为了平衡效率,生产中常采用断续切削策略,让刀具定期冷却,虽降低了瞬时效率,但延长了刀具整体寿命。此外,高碳钢加工产生的废屑密度大,回收价值相对稳定,但处理粉尘和油污需要额外的环保设施投入。
锻造铝合金的加工则呈现出高速度、低刀具磨损的特征,单件生产周期显著缩短,设备吞吐量高。虽然铝合金材料本身单价可能高于普通结构钢,但其轻量化特性在航空航天、汽车制造等领域能带来显著的系统级成本节约。加工过程中产生的铝屑蓬松,回收率高且易于处理。然而,铝合金加工对冷却系统的稳定性和清洁度要求极高,初期设备投入及维护成本相对较高。若发生批量生产,铝合金的优异切削性能能大幅降低单件分摊的制造费用,但其对加工环境洁净度的要求也增加了厂房管理的隐性成本。