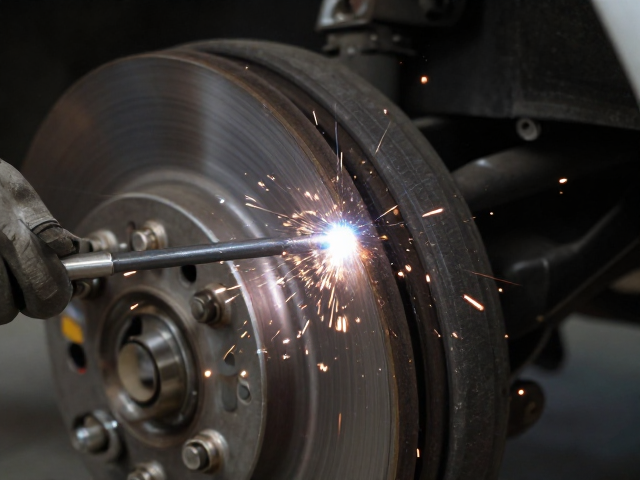
焊点打磨平整对制动系统安全性的影响
在制动总成的制造与组装过程中,焊点作为连接不同金属部件的关键结构,其表面状态会直接影响制动盘或制动鼓与摩擦副的接触均匀性。若焊点表面存在凸起或未处理的尖锐边角,在制动蹄或制动片施加压力时,局部应力集中现象极易导致接触面贴合不紧密。这种微观上的不平整会在宏观表现为制动过程中的抖动或异响,长期运行下可能加速摩擦材料的非正常磨损,进而削弱制动系统的整体可靠性。
打磨平整的核心目的在于消除几何形状上的突变,确保制动工作面具有高度的连续性与一致性。通过机械打磨或专用去毛刺工艺,将焊点高度控制在规定的公差范围内,能够显著提升制动衬块与制动转子的贴合率。这种物理形态上的优化,直接对应着制动效能的稳定性,减少了因局部硬点接触引发的热衰退风险,为车辆在各种工况下的制动响应提供基础保障。
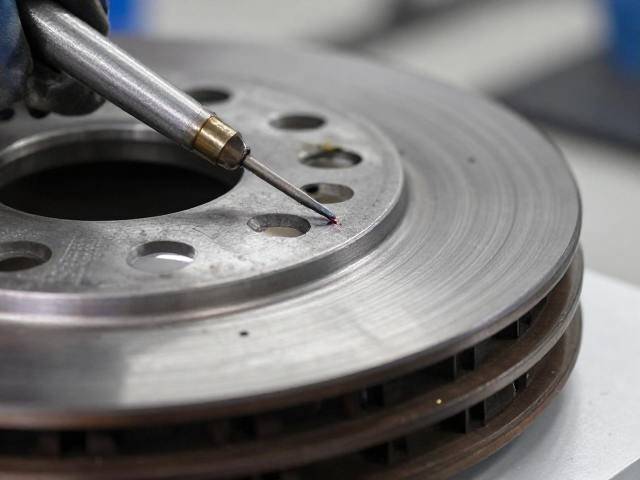
制动性能试验的关键指标与验证逻辑
制动性能试验是对经过表面处理后的制动组件进行功能性评估的核心环节,主要涵盖制动距离、制动力矩稳定性以及热衰退特性等维度的测试。在标准的环境条件下,通过规定的初速度进行多次连续制动操作,记录从制动踏板踩下到车辆完全停止所需的时间与距离。试验数据需严格符合相关技术规范中的允许误差范围,任何超出阈值的波动都可能暗示着焊点处理不足或材料内部存在缺陷。
除了静态的制动力测量,动态的热管理测试同样不可或缺。在模拟高强度制动场景下,制动组件表面温度会迅速升高,此时焊点区域的微观结构变化及表面平整度的保持能力成为考察重点。试验中需监测制动效能随温度变化的曲线,确保在高温环境下,经过打磨处理的焊点不会因热膨胀系数差异而产生新的应力集中或变形。真实可考的测试案例显示,平整度不达标的焊点在经历数十次高温制动循环后,其制动力衰减率显著高于标准件,这验证了前期表面处理对长期性能的决定性作用。
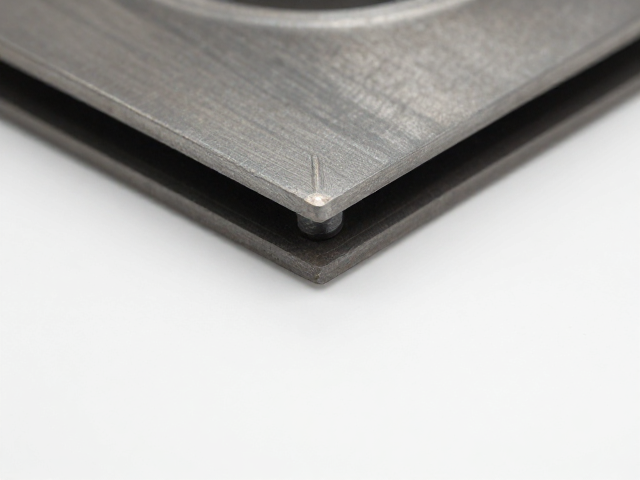
尖锐边角钝化处理的工艺标准解析
尖锐边角的钝化处理是焊后精整工序中的强制性要求,旨在消除因焊接过程产生的飞溅、毛刺或锐利棱角。根据通用的机械加工与表面处理规范,钝化后的边缘半径通常需达到最小可视无锐感的标准,具体数值需依据部件材质厚度与受力情况确定,通常建议边缘过渡圆滑,无肉眼可见的切削痕迹或裂纹。这一标准不仅关乎操作人员的安全防护,更影响着制动系统在装配过程中的精度配合。
钝化工艺的执行需遵循严密的作业指导书,常见的处理方式包括砂轮研磨、抛光轮打磨或化学钝化。在物理打磨过程中,需严格控制磨削力度与角度,避免过度去除母材金属导致壁厚减薄,从而影响部件强度。对于制动盘等关键受力件,钝化后的表面粗糙度Ra值需控制在既定范围内,过高的粗糙度会增加摩擦系数的不确定性,而过低的粗糙度则可能影响润滑或散热。标准流程要求每一处焊点边缘均需经过目视检查与触感确认,确保无任何可能损伤密封件或摩擦片的锐点存在。
表面处理质量与长期服役可靠性的关联
焊点打磨与钝化处理的效果会随时间推移在制动系统中产生累积效应。高质量的表面处理能够减少微观裂纹的萌生,防止应力集中引发的疲劳失效。在长期服役过程中,制动组件经受频繁的冷热交替与机械冲击,若焊点区域存在未彻底清除的尖锐点,这些微小缺陷极易成为裂纹源,随着循环次数的增加逐渐扩展,最终可能导致制动部件的结构性破坏。
此外,平整度与钝化质量还影响着制动系统的维护周期与使用寿命。处理规范的焊点表面不易积聚制动粉尘与腐蚀性介质,减少了因异物嵌入导致的表面划伤或点蚀。在实际应用数据中,经过标准化打磨与钝化处理的制动组件,其首次大修周期普遍长于未经精细处理的组件。这种可靠性的提升,体现在更低的故障率和更稳定的制动表现上,是确保整车安全性能符合出厂技术规范的重要一环。