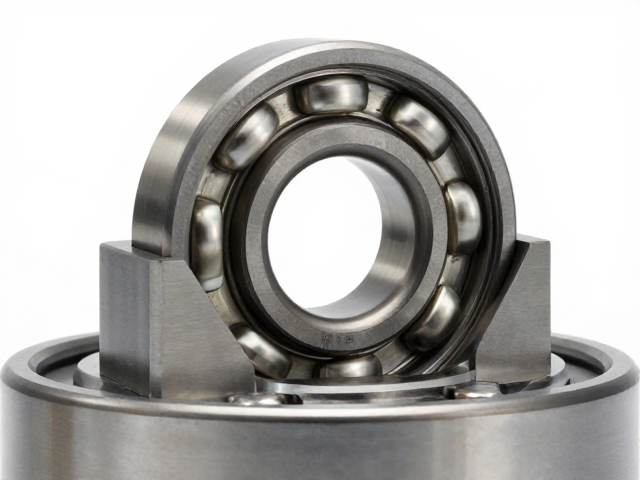
精密加工与表面处理对转动性能的基础影响
轴承转动的顺滑度并非单一因素决定,而是材料微观结构与宏观加工工艺共同作用的结果。铝合金因其优异的导热性和轻量化特性,常被应用于需要快速散热或降低旋转惯性的场景。在制造过程中,高精度的车削、磨削以及超精密研磨技术会显著降低轴承套圈和滚动体的表面粗糙度。当接触表面的微观峰谷高度被控制在微米级别以下时,摩擦系数随之降低,从而在物理层面为顺滑转动提供了基础条件。
除了机械加工精度,表面热处理与涂层技术也是提升顺滑度的关键环节。通过渗氮、氧化或沉积类金刚石(DLC)等硬质薄膜,可以大幅提高铝合金部件的耐磨性和抗咬合能力。这些处理不仅增强了材料表面的硬度,还能形成类似“固体润滑”的效果,减少金属间直接接触产生的干摩擦。在实际运行中,这种经过特殊处理的表面能更好地保持润滑脂的附着力,形成稳定的流体动压油膜,进而抑制启动阶段的粘滞感,确保长期运行的平稳性。
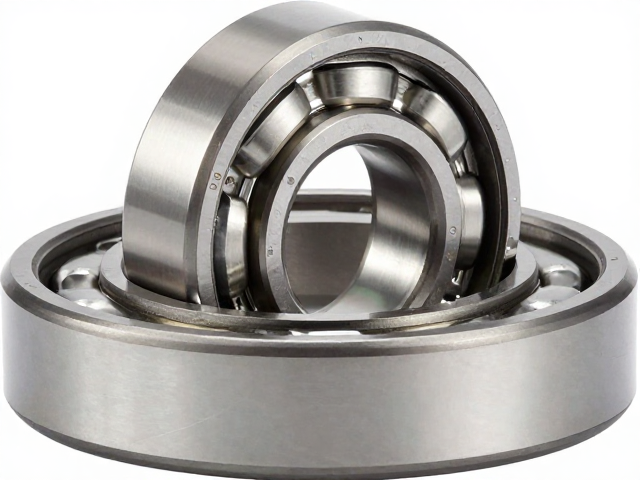
铝合金材质特性在轴承结构中的适配逻辑
铝合金作为轴承结构件或保持架材料,其物理特性直接影响整体组件的动态表现。相较于传统钢材,铝合金具有更高的比强度和优异的热膨胀系数匹配性。在高温或高速工况下,铝合金部件能更快地传导并散发摩擦产生的热量,避免局部温升过高导致润滑失效或材料变形。这种热稳定性使得轴承在连续运转中保持几何尺寸的恒定,减少了因热变形引起的间隙变化,从而维持一致的转动顺滑度。
此外,铝合金的密度低特性有助于降低旋转部件的惯性力。在频繁启停或变速工况中,低惯性意味着更短的加速和减速响应时间,减少了因惯性冲击造成的抖动和噪音。这种动态响应的优化,使得轴承在复杂工况下仍能保持可预测的运动轨迹。同时,铝合金良好的减震性能能够吸收部分高频振动,降低共振风险,从声学和力学双重维度提升了用户感官上的顺滑体验。
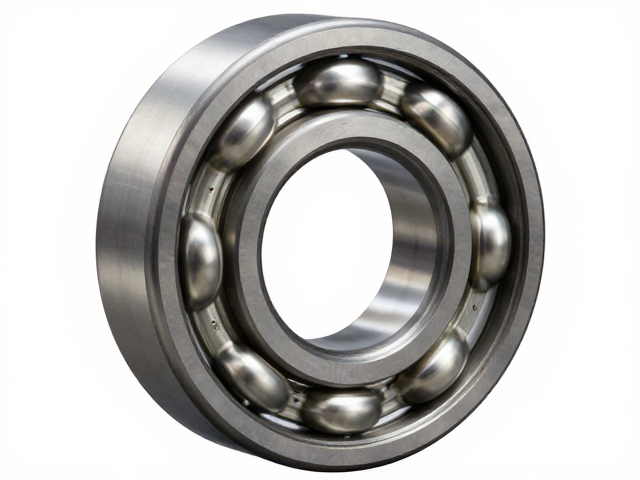
行业标准对制造精度的约束与规范
国际标准化组织(ISO)制定的轴承尺寸公差标准(如ISO 492)对轴承的旋转精度有着严密的分级规定。其中,P0级为普通级,而P6、P5、P4等精度等级对套圈的径向跳动、轴向窜动以及旋转精度有着逐级严苛的要求。铝合金轴承在制造过程中必须严格遵循这些公差范围,确保各零部件在装配后能形成理想的游隙。游隙过小会导致摩擦增大和发热,游隙过大则会引起振动和噪音,只有精准控制游隙,才能实现最佳的转动顺滑度。
除了尺寸精度,行业通用的表面质量检验标准(如ISO 1628系列)规定了表面粗糙度的测量方法与允许极限。对于高精度铝合金轴承,其滚动面和轨道面的粗糙度通常需达到Ra 0.1μm甚至更低。这种极低的粗糙度要求需要通过精密的研磨和抛光工艺来实现,并需经过严格的无损检测以排除微观裂纹或划痕。符合这些高标准规范的产品,能够在微观接触区域形成更均匀的应力分布,避免应力集中导致的微剥落,从而从长期可靠性角度保障转动的顺滑与稳定。