玻纤预浸布X光检测的核心原理与成像特征
玻纤预浸布在制造过程中,树脂基体与玻璃纤维增强材料的结合质量直接决定了最终复合材料的力学性能。X光检测技术利用不同材料对X射线吸收系数的差异,通过高分辨率探测器捕捉穿过材料后的射线强度分布,从而生成内部结构的二维投影图像。由于玻璃纤维与树脂基体的原子序数和密度存在显著差异,这种物理属性的区别使得缺陷区域在图像中呈现出明显的灰度对比,为非破坏性评估提供了技术基础。
在实际成像过程中,缺陷的表现形式主要取决于缺陷类型及其几何特征。气孔表现为低灰度的圆形或椭圆形暗斑,夹杂物则可能呈现为高灰度的亮斑或不规则阴影,而纤维未浸润区域通常显示为纤维纹理模糊或断线的区域。检测系统的分辨率需足以分辨微米级别的树脂缺失或微小气泡,这要求X射线源的能量稳定性以及探测器的动态范围能够满足高精度工业检测的需求,确保细微缺陷不被噪声淹没。
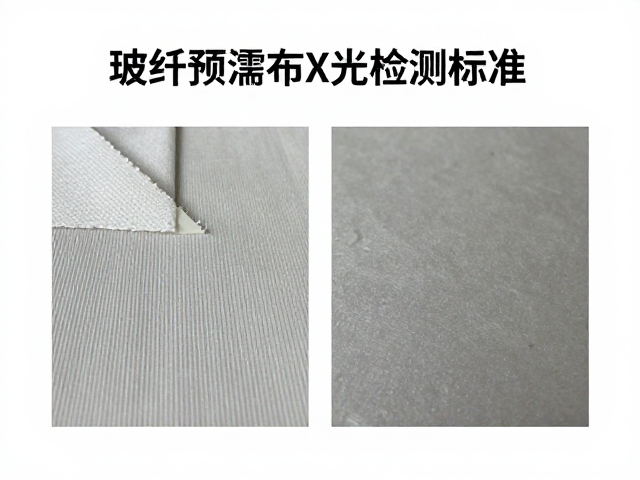
常见缺陷类型的识别标准与判定逻辑
气孔缺陷是玻纤预浸布中较为常见的质量问题,其识别标准通常基于缺陷的面积占比和分布密度。在标准检测规范中,单个气孔的最大允许直径通常设定为0.5毫米至1.0毫米之间,具体数值依据下游应用领域的严苛程度而定。大面积连续分布的气孔会显著降低材料的层间剪切强度,因此在判定时,不仅关注单个缺陷的尺寸,还需统计单位面积内的缺陷总数,设定严格的阈值线,超出阈值即判定为不合格品。
纤维褶皱与未浸润缺陷的识别则更依赖于图像中纤维纹理的连续性分析。正常的预浸布应呈现均匀、连续的纤维网格结构,当树脂未能完全填充纤维间隙时,局部区域会出现亮度异常或纹理扭曲。对于褶皱缺陷,表现为纤维束的局部聚集和重叠,导致该区域X射线吸收量增加,图像上呈现为深色的条状或块状阴影。判定此类缺陷时,需结合缺陷的长度与宽度比例,区分正常的工艺波动与真正的结构性瑕疵。
质量控制流程中的参数优化与设备校准
为了确保检测结果的可重复性和准确性,X光检测设备的参数设置需经过严密的优化过程。管电压和管电流的选择直接影响图像的对比度和穿透能力,通常需要根据预浸布的厚度和树脂含量进行标定。高分辨率模式下,较低的管电压有助于增强材料内部的细节对比,但可能降低穿透深度;因此在检测较厚或高密度预浸布时,需适当提高电压以平衡图像质量与穿透效率,避免因过曝或欠曝导致缺陷漏检。
设备校准是质量控制体系中的关键环节,包括几何放大倍率的校正和暗电流补偿。每次检测前需使用标准校准块验证系统的空间分辨率和线性响应,确保图像尺寸与实际尺寸的一致性。此外,定期执行暗场校正以消除探测器本底噪声,能够显著提升低对比度缺陷的检出率。建立严密的设备维护日志,记录关键参数的变化趋势,有助于及时发现硬件老化或漂移带来的误差,保障检测标准的长期稳定性。
检测数据的分析与合规性评估
检测结果的数据处理通常采用自动化图像分析软件,通过设定灰度阈值和形态学算法,自动识别并量化缺陷特征。软件需具备强大的去噪功能,以剔除因树脂流动不均产生的伪影干扰,确保缺陷判定的客观性。对于复杂工况下的预浸布,需建立缺陷数据库,将历史合格品与不合格品的图像特征进行比对,优化算法模型,提高识别的准确率和鲁棒性。
合规性评估需严格参照行业通用的材料规范及下游客户的技术要求。评估过程不仅包括缺陷的定性判定,还需生成详细的检测报告,记录缺陷的位置、尺寸、类型及数量。报告数据需支持追溯性查询,确保每一卷预浸布的质量状态可还原、可验证。通过统计过程控制(SPC)方法分析检测数据,监控生产过程的稳定性,及时发现趋势性异常,为工艺改进提供数据支撑,从而实现从检测到质量控制闭环管理的有效落地。