高强度钢材在长途重载车辆中的应力分布特征
长途旅行中的重型车辆或特种运输工具,其底盘与承载结构常采用高强度低合金钢(HSLA)以应对复杂路况下的动态载荷。这类钢材在屈服强度上通常高于普通碳素钢,但相应的塑性变形能力有所降低,使得焊接接头成为结构薄弱点。在长期高频振动与交变应力作用下,焊缝区域极易产生微观裂纹扩展,特别是在车架纵梁、悬挂连接点等高应力集中区。
钢材的微观组织决定了其抗疲劳性能,马氏体或贝氏体组织虽然硬度高,但对氢致裂纹和冷裂纹更为敏感。长途行驶中,轮胎与地面冲击产生的冲击力会直接传递至焊接部位,若焊缝存在未熔合、气孔或夹渣等缺陷,这些微小瑕疵会在循环载荷下逐渐扩大,最终导致结构性失效。因此,理解材料特性与受力模式的关联,是建立有效检测逻辑的基础前提。
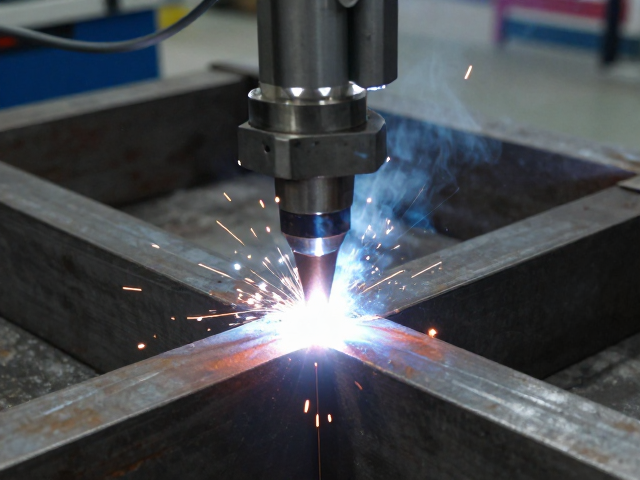
无损检测技术在焊缝缺陷识别中的应用逻辑
超声波检测(UT)是验证焊缝内部连续性的核心手段,利用高频声波在材料界面反射的原理,可精准定位内部裂纹、未焊透等隐蔽缺陷。对于高强度钢焊缝,通常选用双晶探头或相控阵超声波设备,以优化近表面分辨率并减少杂波干扰。检测过程中需严格控制探头移动速度与耦合剂状态,确保声波能量有效穿透焊缝全厚度,从而获取真实的缺陷回波信号。
磁粉检测(MT)则主要针对表面及近表面缺陷,通过在工件表面施加磁场,利用铁磁性材料磁导率变化形成的漏磁场吸附磁粉,直观显示裂纹形态。该方法对高强度钢表面的微细裂纹具有极高的灵敏度,但需特别注意退磁处理,避免残留磁场影响后续部件运行。在实际操作中,检测人员需根据焊缝几何形状选择合适的磁化方法,如触头法或线圈法,以确保检测覆盖无死角。
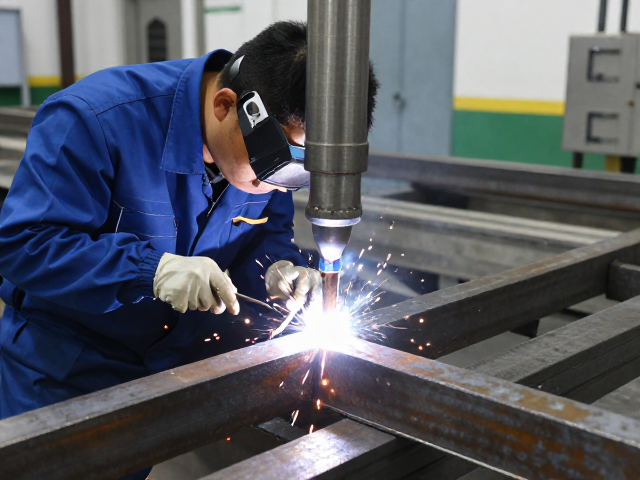
标准化检测流程与关键控制参数
检测前的表面预处理至关重要,焊缝表面的飞溅、锈蚀、油污及氧化皮会严重干扰超声波传播或掩盖磁粉显示,因此必须通过打磨或喷砂将检测区域处理至规定的粗糙度标准。根据相关行业标准,检测面需达到Sa2.5级除锈标准,确保探头或磁轭与工件表面紧密贴合,减少空气间隙导致的信号衰减或磁场泄漏。
检测过程中的参数设定需严格遵循工艺规范,包括超声波的频率、脉冲宽度、增益设置以及磁化电流的大小与持续时间。对于不同板厚的焊缝,需调整探头角度以覆盖整个焊缝截面,避免声束偏离缺陷位置。检测数据的记录需包含缺陷类型、尺寸、位置及深度信息,并结合原始波形图或磁痕照片进行综合分析,确保每一次检测结果均可追溯、可复现。
缺陷评估准则与结构完整性判定
依据国家标准如GB/T 3323或ISO 5817,焊缝质量等级分为不同级别,检测人员需根据缺陷的性质、尺寸及分布情况,对照相应等级标准进行量化评估。对于高强度钢焊缝,裂纹类缺陷通常被视为不允许存在的严重缺陷,无论尺寸大小均需立即标记并评估其扩展风险。
在判定结构是否具备继续服役能力时,需结合疲劳寿命计算与剩余强度分析。若发现允许范围内的气孔或夹渣,需评估其在当前载荷谱下的扩展趋势,必要时采用无损监测技术跟踪缺陷变化。对于超出允许标准的缺陷,必须制定严格的修复方案,如碳弧气刨后重新焊接,并经复检合格后方可投入使用,确保行车过程中的结构安全性。