不锈钢回弹行为对减薄壁厚的力学影响机制
不锈钢在经历弯曲成型或冲压等塑性变形过程后,内部残余应力会导致材料试图恢复原始形状,这一物理现象即为回弹。回弹率的高低直接决定了成品件的尺寸精度,而减薄率则是衡量材料在变形过程中壁厚变化的关键指标。当不锈钢板材受到外力作用发生塑性变形时,晶格结构产生滑移,若变形量超过弹性极限,卸载后弹性应变的释放表现为回弹。与此同时,材料在拉伸侧和压缩侧的应力分布不均,导致截面厚度发生显著变化,通常表现为中性层附近减薄,而外侧拉伸区减薄更为明显。
回弹率与减薄壁厚之间存在严密的耦合关系。高回弹通常伴随着较大的弹性应变能存储,这往往发生在材料屈服强度较高或加工硬化指数较大的工况下。在减薄过程中,材料变薄会导致截面惯性矩降低,进而改变局部刚度,使得回弹行为更加复杂。实测数据显示,在304不锈钢板材的深冲或折弯工艺中,当减薄率控制在3%-5%区间时,回弹角的变化趋势与减薄量呈非线性关联。减薄过度可能导致局部颈缩,引发应力集中,从而加剧回弹的不稳定性,使得最终产品的几何形状难以通过简单的补偿公式进行修正。
工艺参数优化对控制变形与回弹的策略
针对回弹与减薄带来的精度偏差,工艺参数的精细化调整是核心解决路径。模具间隙的选择直接影响材料的流动状态和减薄程度。较小的模具间隙会增加材料的径向拉应力,加剧壁厚减薄,但同时可能通过增加压边力来抑制起皱,进而影响回弹行为。优化策略通常涉及调整压边力、润滑条件以及模具圆角半径。例如,在折弯工艺中,通过减小模具V型开口宽度,可以增加材料的约束力,限制弹性回复的空间,从而降低回弹角。同时,适当的润滑可以减少摩擦阻力,使材料流动更加均匀,减少因摩擦不均导致的局部过度减薄和由此引发的回弹波动。
热处理与材料预处理也是调控回弹与减薄的重要手段。对于某些高强度不锈钢,退火处理可以消除内应力,降低屈服强度,从而显著减小回弹率。然而,退火后的材料硬度降低,可能在后续成型中更容易出现过度减薄或破裂。因此,需要根据具体牌号特性,平衡材料强度与塑性。部分先进工艺采用变薄率控制技术,通过多道次成型逐步释放应力,避免单次大变形导致的剧烈回弹和不可控的壁厚减薄。此外,动态压边力控制技术能够根据成型过程中的实时应变变化,自动调整压边力,从而在保证成型质量的同时,最小化回弹误差。
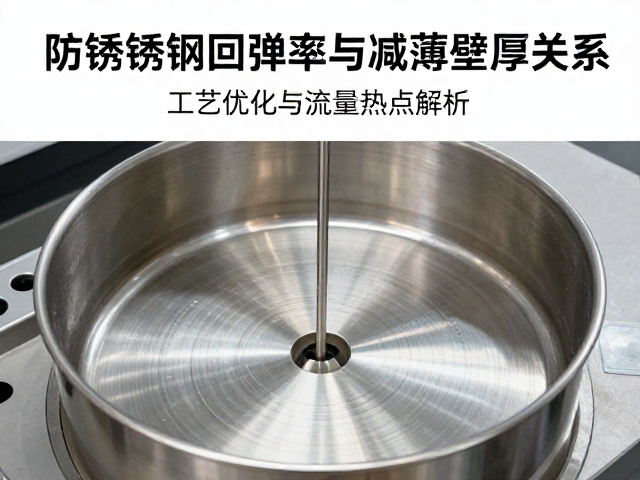
流量热点与成型过程中的应力分布特征
在不锈钢成型过程中,材料内部的应力分布与应变路径决定了最终的微观结构及宏观性能。流量热点通常指材料在模具型腔中流动速度较快、应变率较高的区域,这些区域往往伴随着剧烈的塑性变形和显著的壁厚减薄。在拉深或成型初期,法兰部分的材料向凹模口流动,形成复杂的三向应力状态。径向拉应力与切向压应力的相互作用,使得材料在厚度方向上受到挤压,导致减薄。若流动不均,局部区域可能出现“热点”,即应变集中区,这些区域极易发生破裂或过度减薄,进而影响整体结构的回弹一致性。
解析流量热点有助于识别潜在的质量缺陷并优化模具设计。通过有限元分析模拟材料流动,可以精确预测减薄率和回弹分布。研究发现,模具圆角半径过小会急剧增加材料进入凹模时的弯曲和反弯曲变形,导致该区域成为减薄最严重的热点,同时由于该区域弹性回复受阻,回弹行为表现为不规则的翘曲。相反,合理的模具几何设计能够引导材料均匀流动,避免局部过载。在实际生产中,监测这些热点区域的应变分布,有助于及时调整工艺参数,如调整压边力分布或优化润滑涂抹位置,以平衡减薄率,稳定回弹,确保产品的一致性和可靠性。