油路杂质清理与内管划伤修复
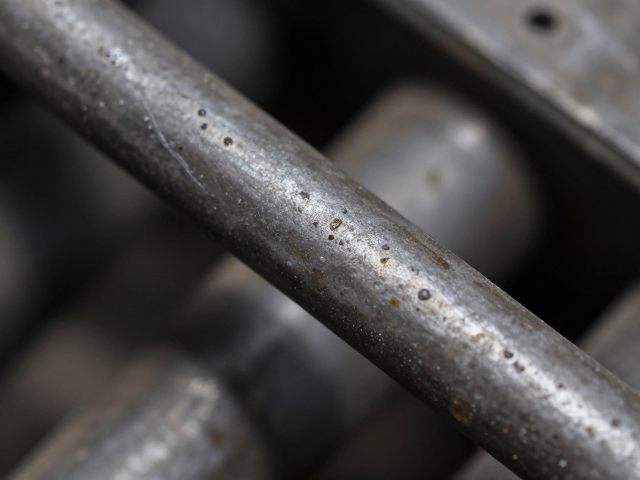
液压系统或燃油管路中的杂质残留是导致密封失效和部件磨损的主要诱因,清理作业需严格遵循物理隔离与溶剂置换的双重标准。实际操作中,应优先使用高压洁净空气或专用清洗液对管路内部进行多次冲刷,确保肉眼可见的颗粒物完全排出,随后利用内窥镜或高倍放大镜对管壁进行全段扫描,重点排查焊缝周边及弯头内侧是否存在微裂纹或金属屑嵌入。对于发现的轻微划痕,若深度超过0.05毫米或长度超过2毫米,必须采用专用砂纸配合研磨膏进行局部抛光处理,严禁使用粗糙工具直接打磨,以免扩大损伤范围或破坏管壁原有的应力分布结构。
修复过程中需特别注意操作环境的无尘要求,所有接触管口的工具及手套必须经过酒精擦拭消毒,防止二次污染。对于无法通过抛光消除的深痕或压伤,应采用氩弧焊补焊后重新车削打磨至规定光洁度,或直接更换受损管段,不可强行使用密封胶或修补剂替代结构性修复,因为此类材料在高压环境下极易脱落并随介质流动造成下游滤芯堵塞或阀芯卡滞。修复完成后,需使用干燥无油的压缩空气进行吹扫,并静置规定时间观察是否有返油或渗漏现象,确认管路内壁光滑且无残留异物后方可进入下一工序。
预压下沉量调整指南
预压下沉量的设定直接决定了管路连接处的密封比压,调整过程需依据设备铭牌标注的额定压力与法兰材质特性进行精确计算。使用专用液压拉伸器或扭矩扳手对螺栓施加预紧力时,应采用对角交叉、分步递增的方式逐步加载,通常分为30%、60%、100%三个阶段,每阶段需保持一定时间让金属产生塑性变形并稳定,随后测量法兰面的压缩形变量,即预压下沉量。该数值需严格控制在厂家技术手册规定的公差范围内,过大的下沉量会导致密封垫片压溃或螺栓屈服断裂,过小的下沉量则无法形成有效的密封界面,引发高压泄漏。
调整完毕后需进行静态保压测试以验证下沉量的稳定性,在规定的测试压力下保持规定时长,观察法兰面是否有微量渗出或下沉量发生突变。若发现下沉量随压力升高显著增加,表明密封面存在微观不平或垫片定位偏差,需重新拆解检查密封面平行度及垫片完整性。对于经过长期运行出现松弛的管路系统,还需定期复查预压下沉量,因为金属蠕变和振动可能导致初始预紧力衰减,此时需根据实测下沉量重新进行补偿性紧固,确保连接部位始终处于最佳密封状态,维持系统运行的安全性与效率。