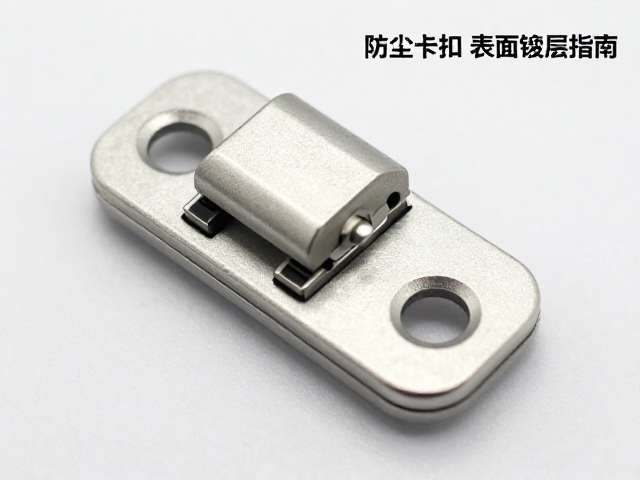
表面镀层检测的核心维度与无损评估方法
防尘卡扣的镀层质量直接决定了零部件在复杂工况下的耐腐蚀性能与外观稳定性,检测工作需严格遵循GB/T 9286或ISO 9227等通用盐雾测试标准进行基础防护能力验证。通过中性盐雾试验(NSS)观察镀层在规定时间内的锈蚀出现情况,是判断锌镍合金、镍铜镍或镀铬层致密度的关键手段。实际操作中,需确保试样表面无油污残留,并在恒温恒湿环境下进行对比实验,以排除环境干扰因素,获取真实的耐腐蚀数据。
对于镀层厚度的精确测量,X射线荧光光谱法(XRF)因其非破坏性且精度高的特点,成为工业界的主流选择。该方法通过测量样品受激发后产生的特征X射线强度,结合标准样块校准,可快速获得微米级精度的镀层厚度数据。检测过程中需特别注意基体材质的对校准的影响,不同材质的卡扣基材(如ABS塑料或金属冲压件)需选用对应的校准曲线,以确保测量结果的可追溯性与真实性。
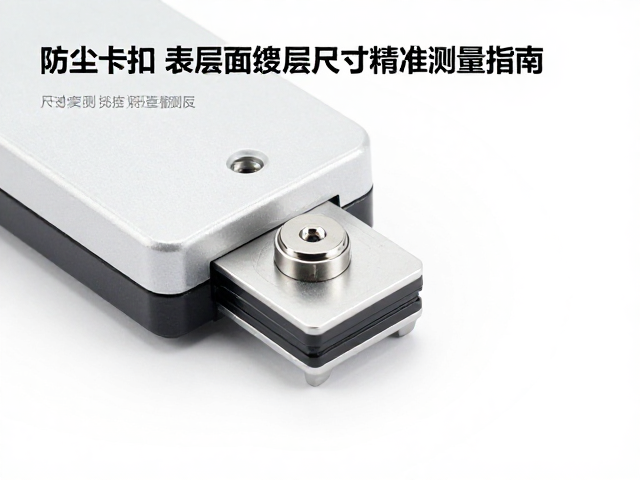
长度尺寸精准测量的技术路径与误差控制
防尘卡扣的长度尺寸测量主要依赖高精度影像测量仪或激光扫描设备,通过光学成像捕捉卡扣边缘特征,进而通过软件算法计算两点间的直线距离。由于卡扣结构通常包含倒角、卡舌等微小特征,光学测量需配置高分辨率远心镜头以消除透视误差。测量时需设定严密的轮廓提取阈值,确保边缘定位的一致性,避免因光线反射或材质反光导致的边缘识别偏差,从而获得稳定的长度数据。
机械式接触测量在特定场景下仍具有不可替代的价值,特别是对于需要检测卡扣装配后总长或关键配合段长度的场合。使用高精度千分尺或专用量规时,需严格控制测力大小,防止因接触应力导致卡扣轻微形变从而引入测量误差。重复性测试显示,在室温20±2℃环境下,采用气浮式或高精度机械式测量装置,长度测量的重复性误差可控制在±0.01mm以内,满足大多数精密电子连接器及汽车内饰件的生产公差要求。
检测环境控制与数据标准化处理
检测数据的有效性高度依赖于实验室环境的稳定性,温度波动会导致金属部件产生热胀冷缩,进而影响长度测量的准确性。因此,标准计量室需配备恒温系统,将环境温度严格控制在20℃左右,同时保持相对湿度在45%-60%之间,以防止镀层表面吸附水分影响盐雾测试结果或光学测量光路。定期使用标准量块对测量设备进行期间核查,是确保长期检测数据一致性的必要措施。
数据采集与处理环节需建立严密的标准化流程,避免人为操作差异带来的系统性误差。对于影像测量数据,应采用多点平均法或最小二乘法拟合直线进行长度计算,以消除局部边缘缺陷对结果的影响。所有原始数据应实时记录并保存,形成可追溯的检测报告,报告中需明确标注检测设备型号、校准有效期、环境参数及测量不确定度评定结果,确保数据在后续质量分析或工艺改进中具备实际参考价值。