制动系统核心组件的匹配逻辑
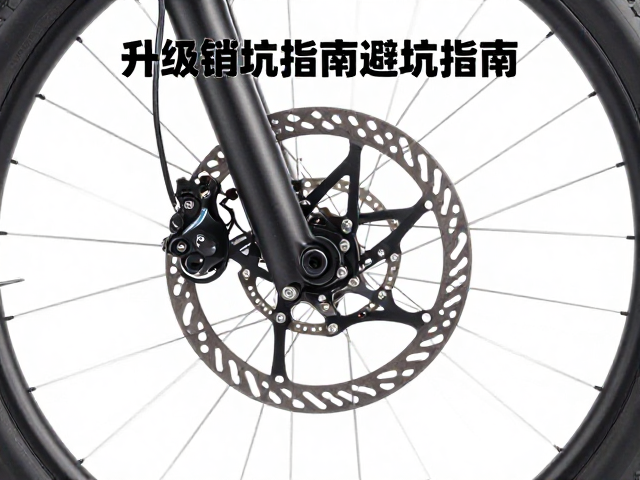
TRP线控锁死机制在山地车改装中常被视为提升长下坡控制力的手段,但其核心在于液压卡钳与机械锁死结构的结合。选择此类方案时,必须明确其物理特性:线控锁死通常通过手柄旁的机械旋钮或拉杆实现,将液压系统旁路或锁定活塞,从而在极端情况下提供类似机械钳的制动力。这种设计并非对所有骑行场景都适用,它更适合应对连续长距离下坡且担心液压过热失效的工况。
180mm碟片作为制动接触面,其直径决定了杠杆臂长和理论制动力矩。对于大多数全山地或林道车型,180mm碟片能提供均衡的线性手感与足够的散热面积。若车架后叉或前叉立管空间允许,这是性价比极高的升级起点。需注意,碟片尺寸直接关联卡钳规格,通用型卡钳需确认其适配孔位与碟片厚度,通常为标准1.8mm或1.4mm规格,安装前务必核对实物参数,避免因公差问题导致摩擦异响。
安装前的空间与兼容性评估
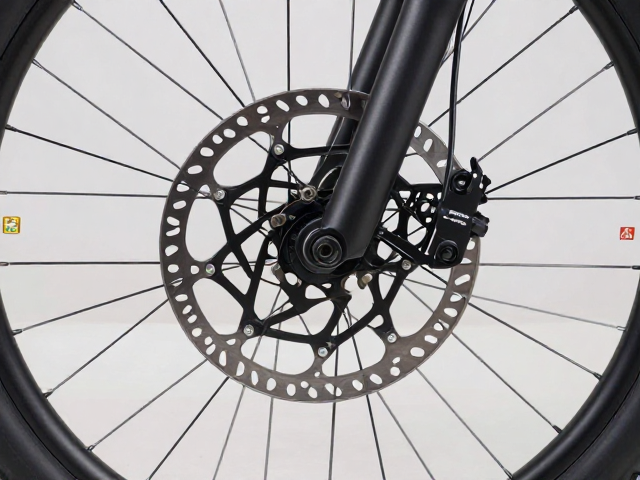
在动手更换之前,最关键的步骤是测量车架与前叉的碟片安装空间。180mm碟片的半径约为80mm,加上卡钳本体高度,整体宽度可能超过某些轻量化车架或窄胎车型的容许极限。特别是对于配备宽胎(如2.6英寸以上)的前轮,需确保挡泥板或轮胎外沿与碟片边缘保持至少3-5毫米的安全间隙,防止高速旋转时发生接触摩擦。
此外,线控锁死手柄的安装位置也需精心规划。由于增加了机械连杆或旋钮结构,手柄区域的体积会略微增加,需确认其不会干扰拇指自然握持或与其他控制部件(如变速拨杆、刹车油壶)产生干涉。部分车型的原厂把立或把带空间有限,可能需要更换更短或设计更紧凑的车把,以确保操作区域的合理性,避免长时间骑行造成手部疲劳或误触。
标准安装流程与调试要点
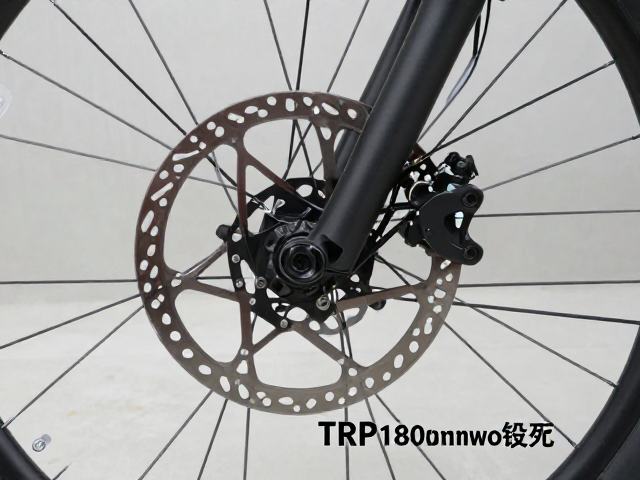
安装过程中,建议使用扭矩扳手严格控制螺丝紧固力度,碟片固定螺丝及卡钳安装螺丝通常要求在3-5 N·m之间,过紧可能导致铝合金部件变形,过松则影响刚性。安装碟片时,应采用对角线顺序逐步拧紧,确保碟片居中且无肉眼可见的偏摆。若发现轻微偏摆,可通过微调卡钳位置进行修正,而非强行弯曲碟片,以免破坏材料应力结构。
线控锁死功能的调试是技术难点。需先测试液压制动的手感,确保无空气残留导致的松软现象,随后操作锁死机构,观察活塞是否完全锁定或旁路。锁死状态下,转动车轮应感到明显阻力增加,且无金属刮擦声。若阻力不足,需检查锁死连杆的行程是否到位,必要时调整限位螺丝。调试完成后,进行低速和中速下的多次制动测试,验证锁死与解锁切换的顺畅性,确保无卡滞。
常见误区与避坑指南
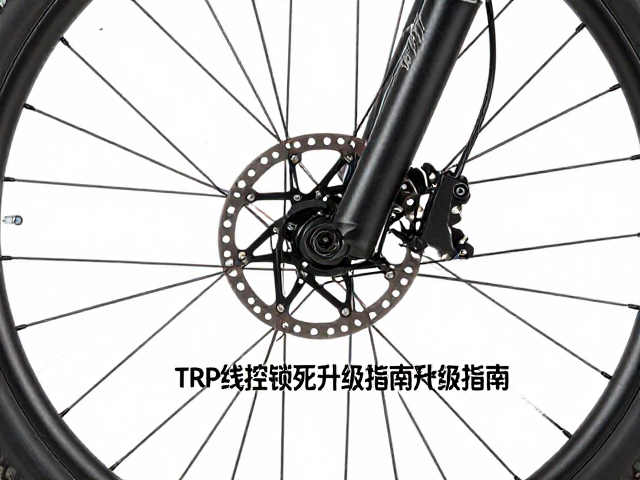
许多用户误以为碟片越大制动力无限增加,实则不然。过大的碟片(如超过180mm的前轮配置)可能导致卡钳受力不均,增加前叉或车架应力,且在日常短距离制动中可能因制动力过强导致车轮锁死打滑,降低操控稳定性。180mm是一个经过大量实战验证的平衡点,除非遭遇极端重载或超长下坡,盲目追求更大尺寸往往得不偿失。
另一个常见误区是忽视碟片材质的选择与保养。廉价碟片易生锈且散热不均,建议选用经过防锈处理的钢制或不锈钢碟片。安装后应避免立即进行高强度越野,初期需让刹车片与碟片形成良好的磨合面。若发现制动时伴有尖锐啸叫,首先检查碟片表面是否有油污或异物,其次检查刹车片是否磨损过度或沾油,而非直接归咎于锁死机构故障。保持制动系统清洁干燥,是维持性能稳定的基础。