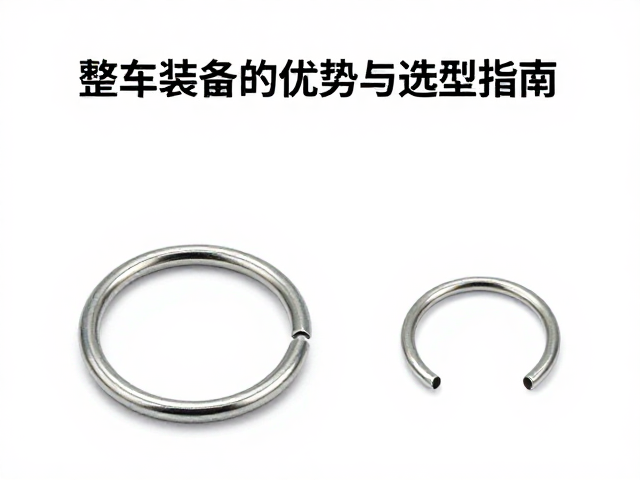
镀镍定位卡簧在整车装配中的核心优势
镀镍定位卡簧通过表面电镀镍层处理,显著提升了零部件在复杂工况下的耐腐蚀能力,特别是在应对潮湿、盐雾以及化学介质侵蚀时表现优异。在汽车制造环境中,底盘系统、悬挂组件以及动力总成部位常暴露于恶劣环境,传统碳钢卡簧极易因氧化生锈导致尺寸变化或断裂,而镀镍层形成的致密保护膜能有效隔绝基体金属与腐蚀源的接触,延长零部件在整车生命周期内的稳定服役时间。
该工艺不仅强化了防护性能,还优化了装配过程中的摩擦特性。镍层具有较高的硬度和良好的润滑性,使得卡簧在压入安装槽时能保持更稳定的弹性系数,减少因摩擦系数过大导致的安装损伤或卡滞现象。这种稳定性对于追求高节拍、高一致性的自动化装配线至关重要,有助于降低因装配不良引发的次品率,确保每一颗卡簧在施加预定预紧力时能精准定位,从而提升整车总成的装配质量。
材料特性与工艺对性能的影响
基体材料通常选用优质弹簧钢,如SUP6或55Si2Mn,经过冷拔成型及热处理后具备极高的屈服强度和抗疲劳特性。镀镍工艺的选择直接影响最终产品的性能表现,常见的有化学镀镍和电镀镍两种路径。化学镀镍形成的非晶态结构致密均匀,孔隙率极低,在同等厚度下能提供比传统电镀更优越的屏蔽保护效果,特别适合对耐腐蚀要求极高的关键安全部件;而电镀镍则在外观光泽度和成本控制上具有一定优势,适用于一般环境下的定位需求。
表面处理后的层间结合力是决定使用寿命的关键指标。高质量的镀镍工艺需确保镍层与钢基体之间形成严密的冶金结合,避免在长期振动或热循环作用下出现剥落或起泡。此外,镀层厚度需经过严格管控,过薄无法提供足够的防护周期,过厚则可能改变卡簧的原始尺寸精度,影响装配间隙。因此,现代制造工艺中常引入在线检测技术,实时监控镀层厚度与孔隙率,确保每一批次产品均符合严格的公差标准。
选型过程中的关键技术参数
在选型阶段,首要关注的是卡簧的几何尺寸与公差配合。定位卡簧的设计需严格匹配安装槽的宽度、深度以及倒角尺寸,通常要求卡簧外径与槽内径之间保持微小的过盈配合,以确保足够的夹持力。同时,需考虑卡簧的自由状态下的开口大小,过大的开口可能导致安装困难,过小的开口则可能因应力集中导致早期失效。行业通用标准如DIN 471、DIN 472或ISO 8752等提供了严密的尺寸规范,选型时需严格对照图纸要求,确保零部件间的互换性与兼容性。
材质与表面处理规格是另一项核心考量因素。需根据整车具体应用场景,如发动机舱的高温环境或底盘系统的湿滑环境,选择合适的基材热处理硬度及镀层类型。例如,在涉及酸碱腐蚀风险较高的区域,建议选用高磷化学镀镍,其镍含量较低,耐腐蚀性能更为突出;而在一般结构件定位中,标准电镀镍即可满足需求。此外,还需确认镀层后的去氢处理是否到位,以防止氢脆现象引发的突发性断裂,这一细节在高强度弹簧钢的应用中尤为关键。
装配工艺与质量控制要点
正确的装配方式是发挥定位卡簧性能的前提。安装过程中应使用专用工具,确保施加的力均匀且垂直于卡簧轴线,避免侧向受力导致卡簧扭曲或变形。对于自动化装配设备,需定期校准压入行程与压力参数,监测实际装配力与理论曲线的偏差,及时发现因尺寸超差或表面缺陷导致的异常。装配环境的清洁度也不容忽视,油污、粉尘或异物残留可能干扰卡簧与安装槽的配合,导致定位精度下降或长期松动。
质量控制体系需覆盖从原材料入库到成品出厂的全流程。每批次产品应进行抽样检测,重点验证外径、线径、自由开口尺寸以及镀层厚度与附着力。盐雾试验是评估耐腐蚀性能的标准手段,通常要求在规定的盐雾箱中持续暴露指定小时数后,基体金属无红锈出现。同时,还需进行弹性回复测试,确保卡簧在多次压缩复位后仍能保持稳定的弹力特性,防止因材料蠕变导致定位失效,从而保障整车装配的长期可靠性。