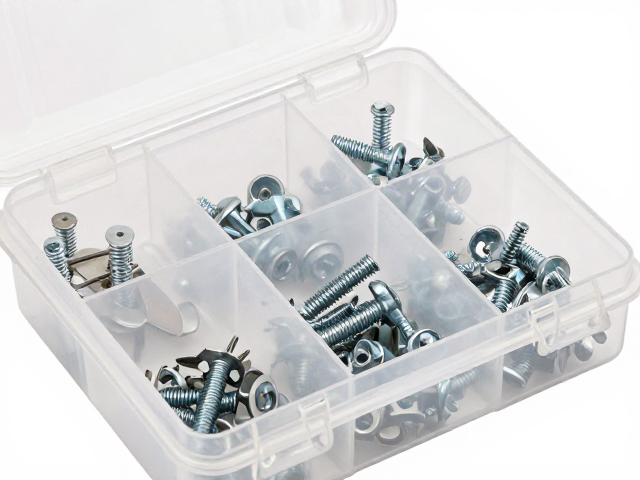
工业场景中塑料盒套装的核心组件解析
在自动化设备、电气控制柜以及精密机械的装配过程中,紧固件的有序管理直接影响生产效率与后期维护的便捷性。标准的塑料盒套装通常由高强度工程塑料制成,内部包含专用锁紧螺丝与标准铆钉,这种组合旨在解决传统散装紧固件易丢失、易混淆及安装效率低下的痛点。锁紧螺丝多采用自锁设计,如尼龙嵌件或变形螺纹结构,能在振动环境中保持紧固状态,防止因机械共振导致的松动脱落。与之配套的铆钉则分为实心铆钉与抽芯铆钉两类,前者适用于永久性固定,后者则便于快速装配与拆卸,两者共同构成了工业现场快速连接的基础单元。
塑料盒本身的设计严格遵循人机工程学与空间利用率原则,内部通常设有独立的分区隔层,将螺丝与铆钉按规格、材质进行物理隔离。这种模块化收纳方式不仅减少了工人寻找零件的时间,还有效避免了不同规格紧固件在运输或存储过程中的混料风险。盒体材质多选用ABS或聚丙烯,具备优异的耐冲击性与耐化学腐蚀性,能够适应工厂车间常见的油污、粉尘及温湿度变化。通过标准化的尺寸设计,此类套装可轻松嵌入标准工具车、工作台抽屉或壁挂式工具柜中,实现空间的最优配置。
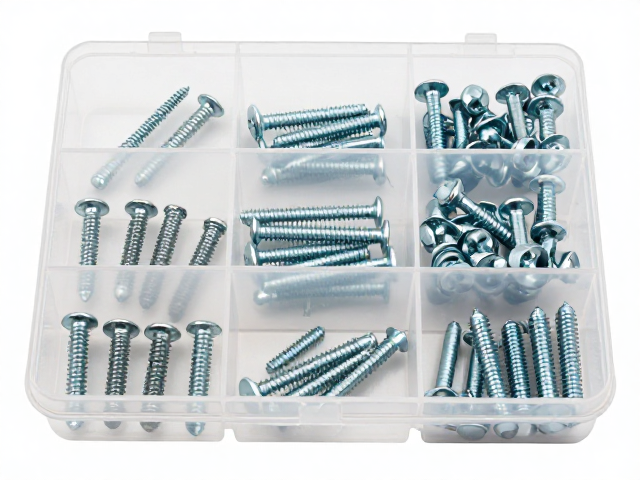
锁紧螺丝的安装规范与扭矩控制
锁紧螺丝的安装质量直接决定了连接结构的长期稳定性,操作时需严格遵循扭矩控制原则。不同类型的锁紧螺丝对预紧力有不同的要求,过大的扭矩可能导致螺纹滑牙或基材损坏,而扭矩不足则无法发挥自锁功能。在实际作业中,推荐使用经过校准的扭力扳手进行紧固,确保每一颗螺丝达到规定的牛顿米(N·m)数值。对于高强度合金钢材质的锁紧螺丝,还需注意表面处理工艺,如镀锌、达克罗或磷化,这些处理不仅能提升耐腐蚀性能,有时也会影响摩擦系数,进而影响最终紧固效果,因此需根据具体工况选择合适的润滑措施或严格干装。
安装过程中,螺丝的垂直度与同心度是关键控制点。若存在偏斜受力,会导致螺纹侧向磨损,加速失效进程。建议在盲孔或深孔安装时,先用手旋入数圈以确认螺纹配合顺畅,避免强行拧入造成内部螺纹损伤。对于多颗螺丝并列安装的法兰或面板,应采用对角交叉紧固的顺序,逐步均匀施加压力,使连接件受力均匀,防止密封面变形或连接件翘曲。此外,需定期检查锁紧螺丝的防松标记线,若发现标记线错位,应立即排查松动原因并进行重新紧固或更换。
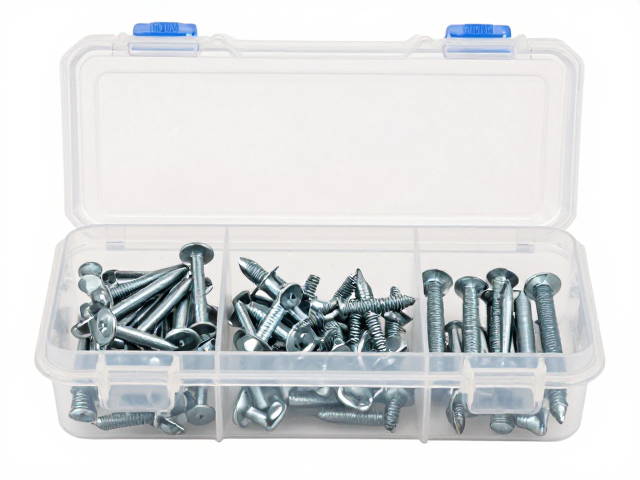
铆钉的快速连接技术与选型逻辑
铆钉连接作为一种不可拆卸的永久性连接方式,广泛应用于薄板拼接、骨架固定等场景。抽芯铆钉因其操作简便、无需双面作业空间的特点,成为工业现场的主流选择。安装时需根据基材厚度与孔径选择合适的铆钉长度与直径,通常要求铆钉杆长度略大于板厚总和,以确保铆接后形成饱满的铆合头。操作时,拉铆枪需与工件表面保持垂直,均匀施加拉力,直至铆钉杆断裂,此时芯杆断裂面应与铆钉头平齐,形成稳定的云状铆合头。若断裂位置过高或过低,通常预示着长度或直径选型不当。
实心铆钉的安装则更多依赖于压铆或锤击工艺,适用于对连接强度要求极高且无需拆卸的场合。在压铆过程中,需确保模具与工件定位准确,施加的压力需平稳且达到预定值,以避免铆钉歪斜或基材凹陷。对于铝合金或不锈钢等较软材质的基材,还需考虑铆钉与基材的硬度匹配,防止因硬度差异过大导致连接处应力集中。在实际应用中,部分高强度场景已逐渐采用螺纹铆钉,它兼具铆接的便捷与螺纹连接的可拆卸性,为后续维护提供了更多可能性,但需特别注意其抗剪切强度通常低于标准铆接结构。
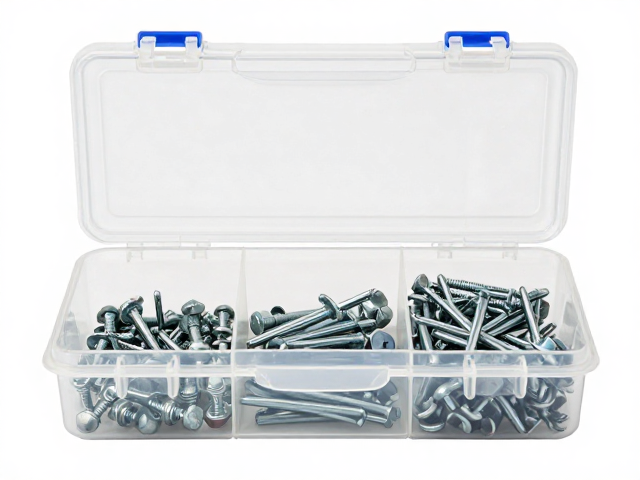
收纳系统的维护与标准化存储
塑料盒套装的长期有效性依赖于规范的维护与存储管理。工程塑料在长期紫外线照射或高温环境下可能出现老化、变脆现象,因此存储区域应避开阳光直射及热源,保持环境干燥通风。定期检查盒体卡扣、隔板是否完好,若发现裂纹或变形,应及时更换,以防紧固件在搬运过程中散落。对于锁紧螺丝,需定期清洁螺纹部分的油污与灰尘,必要时涂抹少量防锈油,特别是在潮湿环境中作业时,可显著提升其使用寿命。
建立标准化的存储与领用流程是提升整体效率的关键。企业或项目组可依据常用规格建立库存清单,将高频使用的螺丝与铆钉设置在易于取用的位置,低频规格则可集中存放。引入条形码或二维码管理系统,可对每盒紧固件进行追踪管理,记录入库时间、规格批次及使用去向,实现精细化管理。通过定期盘点,及时补充消耗品,避免因缺件导致的生产停滞。这种系统化的管理方式,不仅降低了物料损耗,还提升了现场作业的规范化水平,为安全生产与高效交付提供坚实支撑。