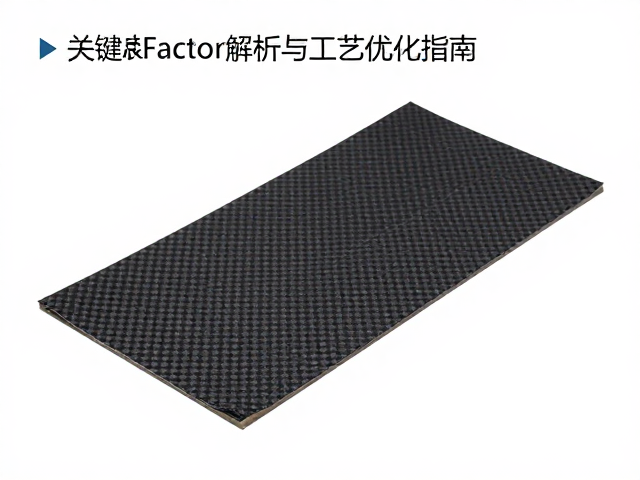
碳布模量对单体成型的影响
碳布模量直接决定了预浸料在模具内的铺层稳定性与最终制品的几何精度。高模量碳纤维虽然具有更优异的刚度表现,但其纤维间剪切强度相对较低,在复杂的曲面成型过程中容易发生纤维滑移或起皱,导致铺层角度偏差。相比之下,中低模量碳布纤维间结合力较强,柔韧性更佳,能够更好地贴合模具型面,减少因材料回弹造成的尺寸误差。这种物理特性的差异,使得不同模量的碳布在应对复杂结构件时,对成型压力和温度曲线的敏感性存在显著区别。
成型过程中的树脂流动行为也受到碳布模量的显著干扰。高模量碳布通常伴随着较低的孔隙率,在热压罐或真空辅助成型中,树脂难以快速穿透致密的纤维束,容易形成干斑或富脂区,进而影响整体力学性能的均匀性。低模量碳布结构相对疏松,树脂浸润路径更为通畅,有助于排出气泡,获得更致密的层间结构。因此,在单体成型工艺中,必须根据碳布的具体模量参数,动态调整注胶速率和固化压力,以平衡浸润效率与纤维定位精度。
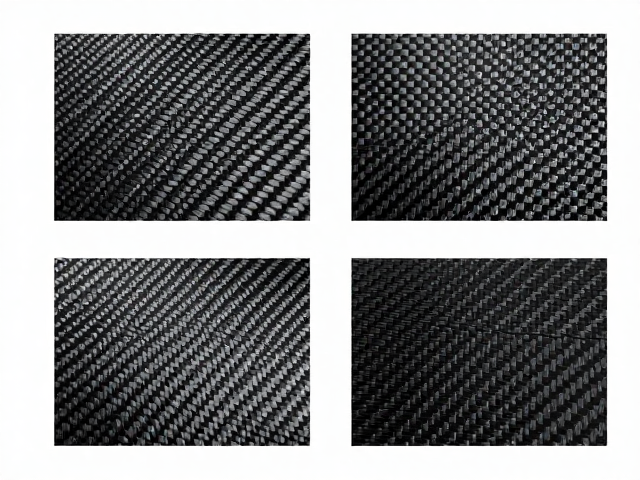
关键Factor解析与工艺优化指南
纤维体积含量与模量的耦合效应是影响成型质量的核心变量。高模量碳纤维往往需要更精确的纤维体积含量控制,过高的树脂含量会削弱纤维的承载优势,而过低的树脂含量则无法有效传递载荷,导致层间剪切强度不足。在实际操作中,需通过调整预浸料树脂含量或二次补胶工艺,确保高模量碳布在固化后达到理论上的纤维占比。同时,低模量碳布因树脂浸润容易,可适当降低树脂比例以提升制品刚度,但需警惕因树脂过少导致的表面缺陷和耐候性下降。
模具温度曲线与碳布模量的匹配策略决定了固化反应的完整性。高模量碳布对热冲击较为敏感,快速升温可能导致纤维与树脂界面产生微裂纹,因此推荐采用阶梯式升温策略,预留足够的树脂流动和应力释放时间。低模量碳布对温度变化的容忍度相对较高,但仍需避免局部过热引发的树脂降解。通过红外测温技术实时监控模具表面温度分布,结合碳布的热膨胀系数,优化升温速率,可有效减少内应力积累,防止成型后出现翘曲或变形现象。
成型缺陷控制与质量评估
纤维起皱与褶皱是高模量碳布在复杂曲面成型中常见的缺陷,主要源于材料刚度过大导致的铺层堆积。解决这一问题需优化铺层设计,采用分块铺贴或预成型技术,减少纤维在曲率变化处的堆积量。同时,适当增加成型压力有助于压制褶皱,但需防止压力过大导致纤维断裂。对于低模量碳布,褶皱问题相对较少,但需关注因材料柔软导致的边缘收口不严,可通过增加边缘压条或优化模具闭合顺序来提升边缘质量。
层间剥离强度不足常出现在模量匹配不当的成型件中,表现为层间结合力弱,易发生分层。高模量碳布因纤维表面光滑,与树脂的机械嵌合力较弱,需通过表面处理或选用高粘性树脂体系增强界面结合。低模量碳布虽浸润性好,但若固化压力不足,层间仍可能存在空隙。通过超声波无损检测或剪切强度测试,定期评估层间质量,及时调整工艺参数,是确保单体成型件长期稳定性的关键措施。