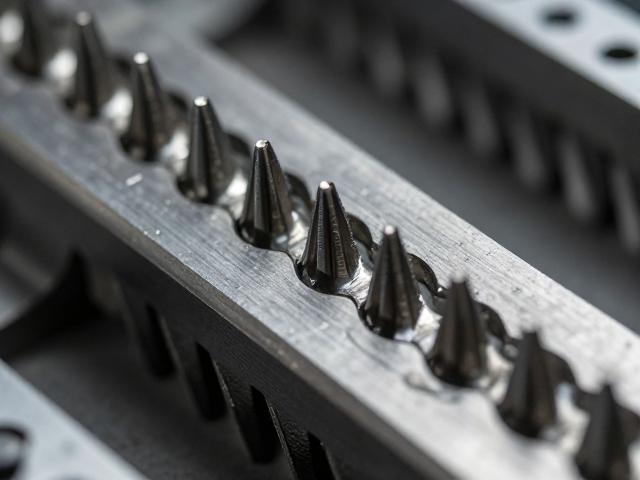
齿片尖齿的微观形貌检测与精度评估
齿片尖齿作为传动系统中承受极高接触应力与剪切力的核心部位,其微观形貌的完整性直接决定了机械传动的效率与寿命。在实际工程应用中,尖齿表面常因加工残留或运行磨损产生微裂纹、毛刺或塑性变形,这些缺陷若未被及时识别,极易在交变载荷下扩展为宏观疲劳断裂。因此,建立严密的尖齿检查流程是预防突发性机械失效的首要环节。检测工作需聚焦于齿顶及齿根过渡区域,利用高倍光学显微镜或激光扫描轮廓仪捕捉微米级的表面缺陷。操作人员需定期校准检测设备的分辨率,确保能清晰分辨深度超过0.01毫米的细微划痕或剥落痕迹。
数据记录与标准化比对是尖齿检查过程中的另一项关键任务。通过建立标准缺陷数据库,将现场采集的齿面图像与理想几何模型进行拟合分析,可量化评估齿片的磨损指数。例如,当尖齿高度降低超过设计公差的15%时,通常被视为需要立即干预的临界点。这种基于数据的量化评估方法,避免了主观判断带来的误差,为后续维护决策提供了客观依据。检查过程中还需关注齿面的变色现象,这可能暗示着重载下的局部过热或润滑失效,需结合温度监测数据进行综合研判。
传动系统的预冲洗工艺与杂质去除
传动系统在长期运行中,内部管路及精密部件表面会逐渐积聚金属碎屑、油泥及氧化产物,这些杂质若随润滑介质循环,将对轴承、齿轮等关键组件造成二次磨损。预冲洗旨在在正式加注新润滑油之前,利用特定的清洗介质和流动动力学原理,将这些悬浮或附着性杂质从系统内部剥离并排出。该过程通常采用低粘度、高清洁度的专用冲洗油作为载体,通过提高流速和压力,在系统内形成湍流,增强对管壁和部件表面的冲刷作用。
冲洗效果的监控依赖于严密的颗粒计数分析。通过在回油管路设置高精度粒子计数器,实时监测冲洗液中污染物的粒径分布和数量变化。当连续多次取样检测结果显示,每毫升液体中直径大于10微米的颗粒数降至规定的低限值范围内,且无显著的大颗粒沉降时,方可判定预冲洗达到预期效果。这一过程需严格控制冲洗油的温度,通常维持在40至60摄氏度之间,以降低油品粘度,提高流动性和溶解能力,同时需注意温度过高可能导致的密封件老化风险。
金属表层的润护机理与长效防护
在完成尖齿检查与系统预冲洗后,金属表层的润护是构建长效防腐与减摩屏障的关键步骤。润护的核心在于在金属表面形成一层致密、稳定的保护膜,这层膜需具备优异的附着力、耐温性及抗剪切能力。常用的润护技术包括添加极压抗磨剂、有机防锈剂以及纳米改性添加剂,这些物质能在金属表面通过物理吸附或化学反应形成吸附膜或反应膜,隔离水分、氧气及腐蚀性离子,从而抑制电化学腐蚀过程。
润护效果的持久性受多种工况因素影响,包括负载大小、运行温度区间以及润滑介质的化学稳定性。在实际应用中,需根据传动系统的具体工作环境,选择匹配度高的润护方案。例如,在高湿环境下,需强化润护膜的疏水性能;而在高温重载条件下,则需提升膜的热稳定性和承载能力。定期补充或再生润护膜是维持金属表面保护状态的重要手段,通过监测润滑液中的添加剂消耗速率,制定科学的补加计划,确保金属表面始终处于有效的保护之下,延长传动组件的使用寿命。