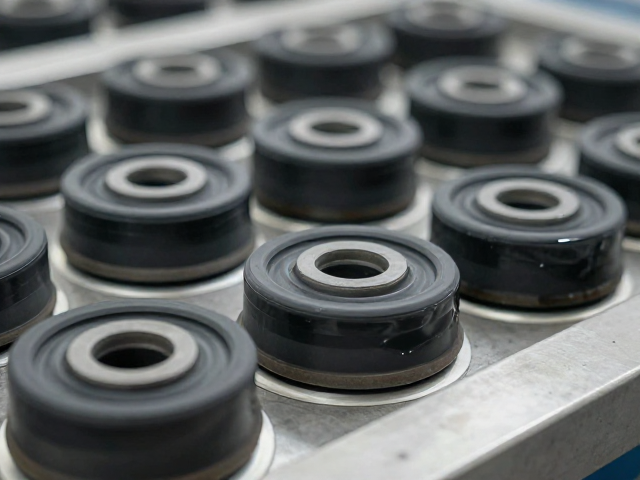
制动橡胶件包胶成型的工艺核心与流程控制
制动系统中的橡胶件,如制动软管外层护套或制动主缸密封件,其包胶成型工艺直接决定了零部件在极端工况下的可靠性。包胶成型通常涉及金属接头与橡胶基材的硫化结合,这一过程需要精确控制温度、压力和时间,以确保橡胶分子与金属表面形成牢固的化学键合及机械咬合。工艺过程中,预热模具和胶料的预处理是关键步骤,它能有效消除内部气泡,防止因挥发物残留导致界面分层。现代生产线常采用计算机控制的硫化机,通过PID算法实时调节模腔内的压力曲线,确保橡胶在流动填充阶段能完全包裹金属嵌件,并在硫化阶段实现交联反应的均匀分布。
成型后的橡胶件需经过严格的尺寸精度检查和外观检测,任何微小的缺陷都可能成为应力集中点,进而影响制动系统的整体安全性。在实际操作中,工程师会重点监控胶料的流动性指数,确保其在低温高压环境下仍能顺利填充复杂型腔。此外,脱模剂的使用需经过严格筛选,过量或不当使用会干扰橡胶与金属的粘接强度,导致制动液渗漏或软管爆裂的风险。因此,工艺参数的稳定性比单一的性能指标更为重要,批次间的微小波动需要通过在线监测系统进行即时修正,以维持生产的一致性。
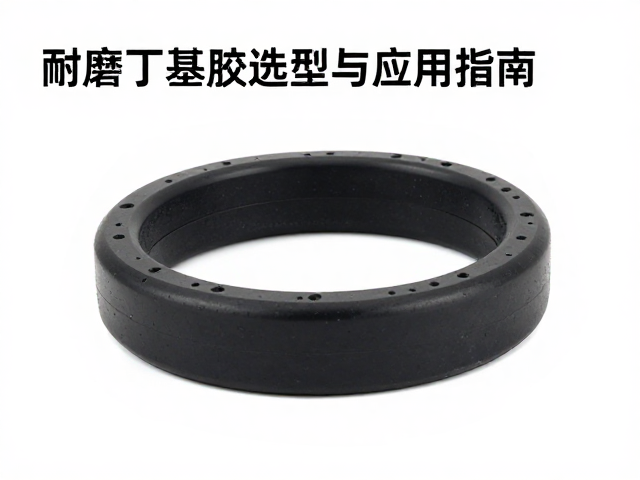
耐磨丁基胶的特性解析与选型逻辑
丁基橡胶因其卓越的气密性和耐老化性能,常被用于制动系统中对密封性要求极高的部件。然而,传统丁基橡胶在耐磨性方面表现一般,因此改性耐磨丁基胶成为行业选型的重点。这类材料通过引入高耐磨填料及特殊交联体系,在保持低透气性和优异耐热氧老化性能的基础上,提升了表面的抗撕裂能力和摩擦阻力。选型时需关注胶料的门尼粘度,高门尼粘度材料通常具有更好的尺寸稳定性和抗变形能力,适合结构复杂的包胶件。同时,硫化特性中的正硫化时间和焦烧安全性决定了生产效率与废品率,需根据具体模具结构和加热方式进行匹配。
在真实应用场景中,制动软管外胶层常面临路面碎石飞溅、泥沙摩擦以及紫外线辐射等多重考验。耐磨丁基胶的硬度选择通常在55-70 Shore A之间,这一区间能在柔韧性与耐磨性之间取得最佳平衡。数据表明,经过纳米二氧化硅增强的丁基胶料,其磨耗量相比未改性材料可降低约30%-40%,显著延长了部件的使用寿命。此外,耐制动液性能是另一项关键指标,丁基胶对酮类和酯类溶剂具有良好的抵抗力,但在面对某些新型环保制动液时,需通过相容性测试验证其体积变化率和硬度变化率,确保长期浸泡后不发生软化或硬化失效。
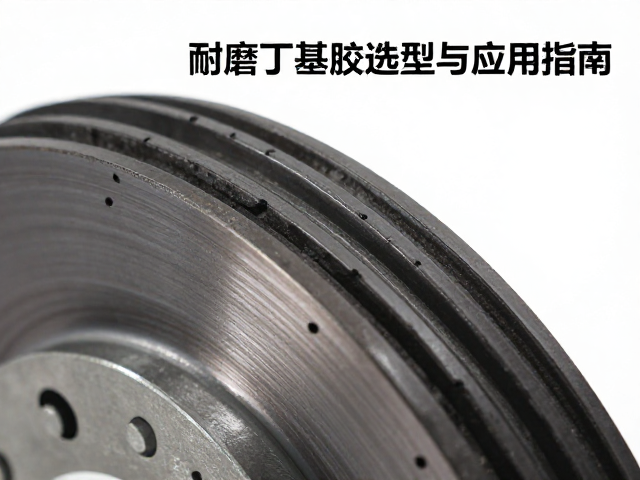
包胶成型中的界面结合与失效预防
制动橡胶件与金属接头的结合界面是失效分析中的重灾区,包胶成型工艺必须解决橡胶与金属的热膨胀系数差异问题。在硫化过程中,橡胶收缩率较大,若工艺控制不当,会在界面处形成微隙,导致制动液渗透或空气进入制动系统。为增强结合力,金属表面处理通常包括磷化、钝化或使用专用粘接底涂剂,这些预处理措施能形成微观粗糙表面,提高橡胶分子在金属表面的锚固效果。工艺参数中,硫化压力需足够高以排出界面空气,但过高的压力可能导致胶料挤出,形成飞边,影响装配精度。
失效模式分析显示,界面脱粘多由硫化不足或金属表面污染引起。在实际生产中,需定期检测硫化仪曲线,确保胶料达到最佳交联密度。同时,金属部件的清洁度控制至关重要,油脂、灰尘或氧化皮残留会严重削弱粘接强度。对于高可靠性要求的制动系统,常采用双组分粘接技术,即在橡胶配方中添加反应型硅烷偶联剂,使其在硫化过程中与金属表面的羟基发生化学反应,形成稳定的共价键。这种化学结合方式比物理吸附具有更高的耐热性和耐介质性,能有效应对制动系统内部高温高压的恶劣工况。
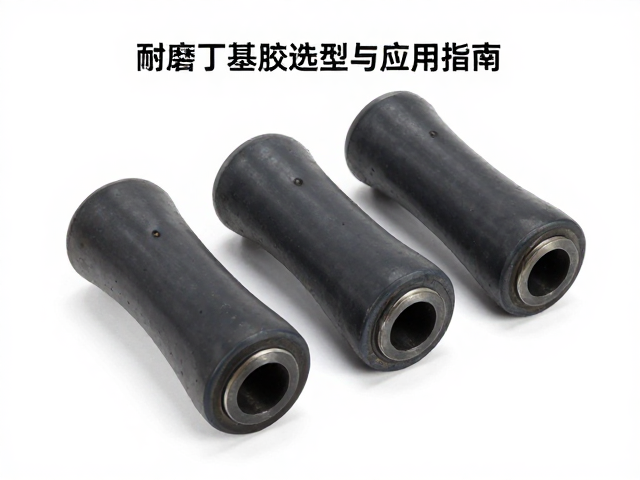
耐磨丁基胶的应用场景与性能验证
耐磨丁基胶在制动系统中的应用主要集中在外部防护部件,如制动软管外护套、制动管路保护套以及部分密封件。在这些场景中,材料需同时满足耐候性、耐磨性和抗臭氧老化要求。例如,在重型卡车制动软管应用中,外胶层长期暴露于路边环境,需承受沙尘冲刷和紫外线照射。选用高耐磨丁基胶可显著减少表面裂纹的产生,防止水分和腐蚀性物质侵入内部增强层。实际应用中,材料供应商需提供详细的老化数据,包括热空气老化后的拉伸强度保持率和断裂伸长率变化,以评估长期使用的可靠性。
性能验证环节通常包括实验室模拟测试和实车道路测试。实验室测试涵盖耐磨性测试(如DIN 53516标准)、臭氧老化测试以及耐制动液浸泡测试。实车测试则关注制动系统在极端气候条件下的表现,如高温制动后的胶层硬化情况、低温下的脆化倾向以及长途行驶中的磨损状况。通过这些多维度的验证,可以筛选出行车稳定性最佳的胶料配方。值得注意的是,不同品牌、不同批次的胶料性能可能存在差异,因此在导入新材料前,必须进行严密的试产验证,确保其与现有模具工艺和检测设备完全适配,避免因材料波动引发批量质量事故。