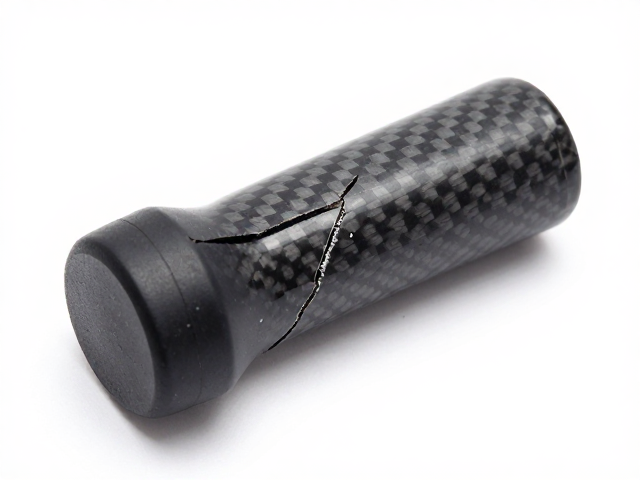
胶套开裂的常见成因与失效机理
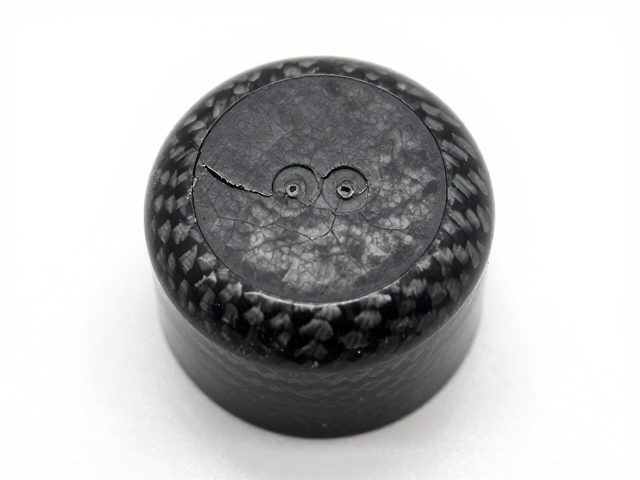
锁死旋钮处的胶套长期处于高应力状态,其失效往往源于材料老化与机械疲劳的双重作用。橡胶或硅胶材质在长期承受扭转力矩后,内部高分子链发生断裂,导致材料变硬、失去弹性。特别是在高频调节或过度旋紧的使用场景下,胶套与硬质旋钮之间的摩擦会产生微裂纹,随着时间推移,这些微小损伤逐渐扩展为贯穿性开裂,直接导致紧固功能失效。
环境因素也是加速胶套开裂的关键变量。高温环境会使橡胶材料加速氧化,降低其抗撕裂强度;而低温则可能使材料变脆,在受到冲击或形变时更容易崩裂。此外,接触油性物质、清洁剂或紫外线照射,也会破坏橡胶表面的保护层,引发龟裂。当胶套出现明显裂纹或脱落时,继续使用可能导致旋钮打滑,甚至损坏内部螺纹结构,因此及时干预是必要的维护措施。
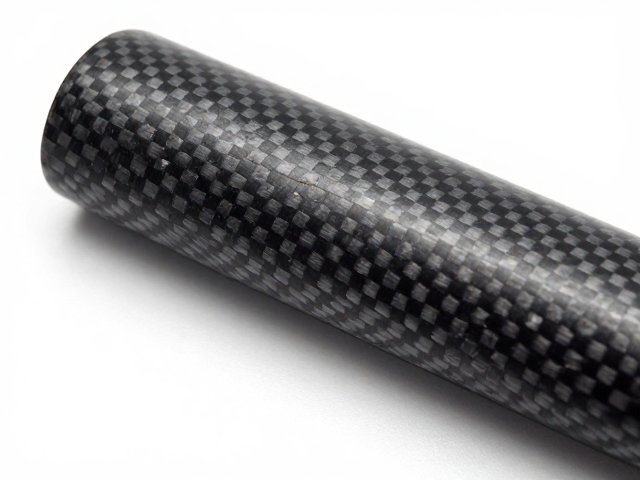
碳纤维复合材料的修复优势
碳纤维复合材料以其优异的比强度和刚性特性,成为替代传统橡胶胶套的理想材料。相比橡胶,碳纤维具有极低的吸水率和出色的耐化学腐蚀性能,能够在恶劣环境下保持尺寸稳定性。其高模量特性使得修复后的旋钮具有更高的结构完整性,能够有效抵抗扭转力和剪切力,避免再次因受力不均导致的断裂。
修复过程中采用的碳纤维层压结构,可以通过调整铺层角度和树脂含量,精确匹配原胶套的力学需求。这种材料不仅耐磨损,还能提供类似橡胶的阻尼效果,减少金属部件间的硬性碰撞。对于锁紧装置而言,这意味着更持久的锁紧力和更顺畅的操作手感。碳纤维复合材料的加工灵活性允许定制不同直径和长度,确保修复件与原部件完美契合,恢复设备的原始性能。
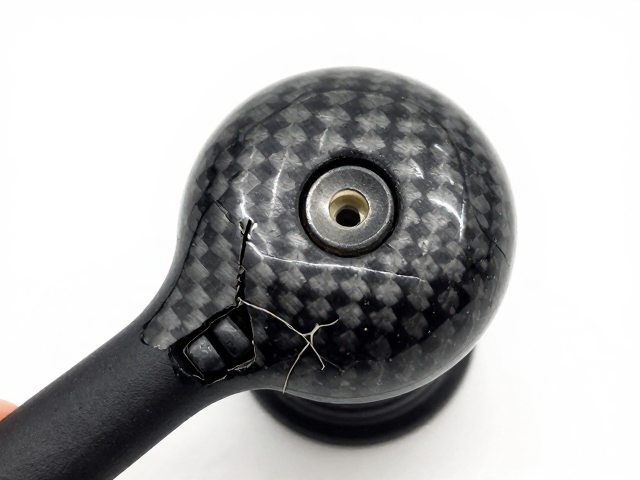
修复前的准备与表面处理
在进行碳纤维修复前,必须彻底清除胶套残留物及旋钮表面的污垢。使用无水乙醇或专用清洁剂擦拭接触面,确保无油脂、灰尘或旧胶痕,这是保证树脂与基材结合力的关键步骤。若原胶套残留严重,可使用细砂纸轻微打磨,增加表面粗糙度,但需避免过度打磨损伤旋钮本体结构。清理完毕后,需用压缩空气吹去微粒,保持工作区域干燥洁净。
根据修复件的尺寸需求,裁剪预浸碳纤维布或干碳纤维织物。预浸布含有一定比例的树脂,操作简便但需控制室温下的固化时间;干碳纤维布需配合环氧树脂使用,适合需要调整树脂含量的复杂工况。在裁剪时,应预留少量余量以便后续修整。同时,准备干净的刮板、毛刷以及脱模纸,确保修复过程中的材料转移和成型顺利。若修复件需要包裹旋钮特定部位,需精确计算碳纤维布的缠绕层数,通常2-4层即可满足一般锁紧结构的强度要求。
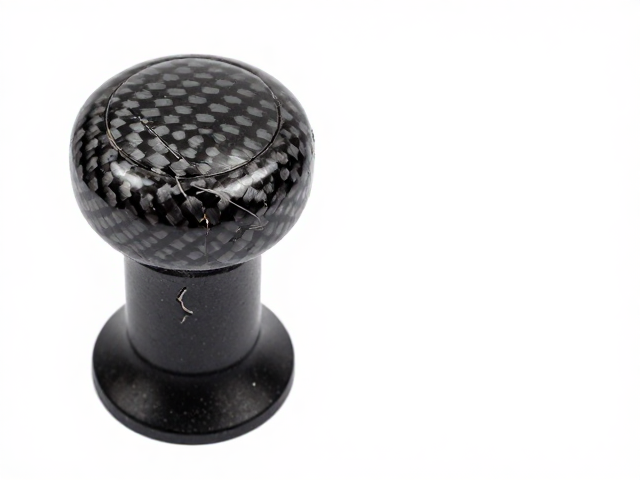
碳纤维修复件的制作与成型
将裁剪好的碳纤维布放置在清洁的工作台上,均匀涂抹环氧树脂。对于预浸布,可直接贴合;对于干布,需确保树脂充分浸润纤维,无气泡残留。将处理过的旋钮表面均匀涂刷一层底涂树脂,随后将碳纤维布紧密包裹在需要修复的区域。使用刮板轻轻按压,挤出多余树脂和空气,确保纤维与基材紧密结合。注意包裹时保持张力均匀,避免局部堆积或过薄,这直接影响最终产品的强度和外观。
成型过程中,需对修复部位进行固定,防止移位。若使用热固化树脂,需按照树脂说明书要求的温度和时间进行加热固化;若为常温固化,需确保环境温度稳定,避免低温导致固化不完全。固化期间,避免对修复件施加任何外力。固化完成后,使用细砂纸逐步打磨修复表面,去除溢出的树脂和毛刺,直至表面光滑平整。打磨时应由粗到细,逐步提升表面光洁度,用无尘布擦拭干净,准备进行后续处理。
后期处理与性能验证
打磨后的碳纤维修复件表面通常较为哑光,可根据需求进行抛光或涂装。若需提高美观度,可涂抹透明清漆或彩色涂层,这不仅能提升视觉效果,还能进一步增强表面耐候性。涂装前需再次清洁表面,确保无粉尘。对于需要高耐磨的场景,可选择添加二硫化钼等润滑成分的涂层,以降低摩擦系数,使旋钮操作更加顺滑。
性能验证是修复完成后的必要环节。手动旋转旋钮,感受锁紧力度是否均匀,有无卡顿或松动现象。检查修复部位与周围结构是否有干涉,确保运动部件运行顺畅。若条件允许,可进行简单的负载测试,模拟实际使用中的扭转力,观察修复件是否有变形或开裂迹象。经过验证无异常后,设备即可恢复正常使用。日常维护中,建议避免过度旋紧,并定期检查修复部位状态,以延长使用寿命。