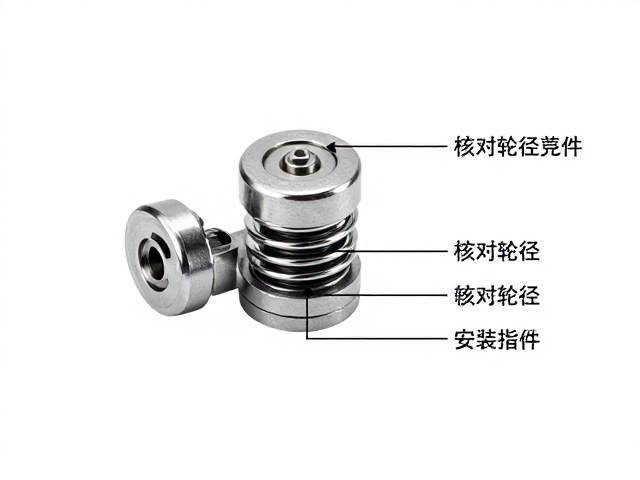
锁死旋钮的功能定义与机械原理
锁死旋钮通常作为机械传动或调节系统中的关键紧固件出现,其核心作用是通过螺纹咬合产生的摩擦力矩,固定内部组件的位置,防止因震动或外力导致的位置偏移。在常见的工业设备、精密仪器或自行车传动系统中,旋钮内部往往包裹着弹簧减震组件或阻尼结构。当旋钮处于“锁死”状态时,螺纹副克服预紧力,将外部旋钮与内部芯轴刚性连接,此时弹簧处于被压缩或预压状态,用于吸收高频震动或提供特定的回弹手感。若旋钮无法锁紧或手感生涩,通常源于螺纹干涉、弹簧形位误差或润滑失效,而非单纯的“调节”动作,因此理解其机械咬合逻辑是操作的前提。
实际操作中,所谓的“调旋钮”更多是指对锁紧力矩的设定或阻尼状态的校准。对于带有减震功能的旋钮,过度旋紧可能导致弹簧长期处于极限压缩区,引发金属疲劳或塑性变形,从而丧失减震效能;反之,旋松过度则会导致锁紧力不足,设备在运行中产生松动异响。因此,调整过程并非简单的旋转,而是需要在确保各部件配合面清洁、无异物干涉的基础上,通过手感反馈判断螺纹啮合的顺畅度。这一过程完全依赖于机械结构的物理特性,不涉及电子控制或软件参数设置,任何非机械性的调整建议均不符合该部件的物理逻辑。
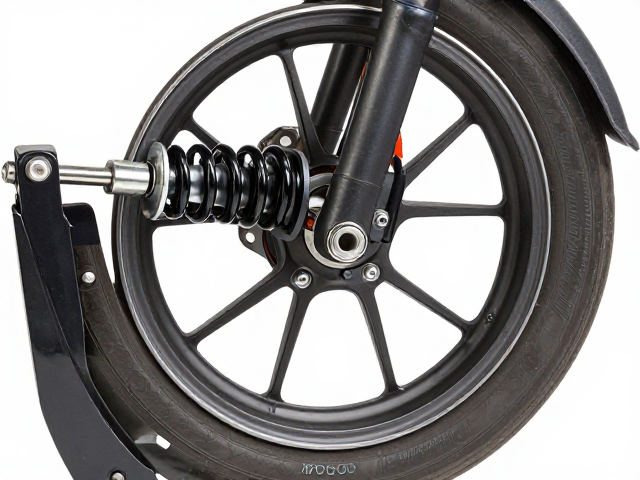
核对轮径兼容性的关键步骤
在安装或调试带有锁死旋钮的轮式设备前,核对轮径兼容性是确保机械结构稳定的首要环节。轮径尺寸直接决定了轮毂中心到安装平面的距离,进而影响锁死旋钮所需的有效螺纹长度和压紧行程。不同规格的轮径(如常见的12英寸、14英寸、16英寸或工业标准的200mm、250mm等)对应的安装孔位直径和深度存在严格差异。若轮径与底座或支架不匹配,强行安装会导致旋钮螺纹无法完全啮合,出现“滑牙”或压紧力不足的现象,严重时会造成轮轴受力不均,引发结构性断裂。因此,必须依据设备铭牌或原厂图纸,精确测量轮轴直径及安装孔中心距,确保旋钮长度能覆盖从固定面到轮轴端面的总距离,并保留适当的螺纹余量。
兼容性核对还需关注安装界面的平整度与同心度。轮径尺寸虽已确定,但轮轴端面的加工精度同样会影响旋钮锁紧的效果。若安装面存在毛刺、变形或与轴心不垂直,旋钮在旋紧过程中会产生偏载,导致弹簧减震组件受力不均,进而引发旋钮倾斜或卡死。在实际操作中,应使用标准量具检测安装孔的垂直度,清理结合面的杂质,确保旋钮能垂直进入并顺畅旋紧。对于多轮设备,还需检查各轮轴间的平行度,避免因框架变形导致个别旋钮无法达到规定的锁紧力矩。这一阶段的严谨核查,能有效规避后续因尺寸干涉引发的机械故障。
弹簧减震组件的安装与校准
弹簧减震组件的安装需严格遵循机械装配规范,确保其在锁死旋钮内的居中性和自由度。安装前,应检查弹簧是否有肉眼可见的变形、裂纹或锈蚀,同时确认弹簧座与旋钮内腔的配合间隙符合公差要求。将弹簧置入减震座时,需确保弹簧两端面平行,避免因歪斜导致压缩过程中发生侧向弯曲,这会大幅降低减震效率并加速金属疲劳。对于多层弹簧或复合阻尼结构,需严格按照设计顺序组装,各部件间应保持清洁,必要时可涂抹少量符合工况要求的润滑脂,以减少内部摩擦系数,但需严禁使用粘性过大的油脂,以免吸附杂质影响弹簧伸缩。
校准过程中,重点在于验证旋钮旋紧后的行程与阻尼反馈。在弹簧安装到位后,缓慢旋入锁死旋钮,感受螺纹推进的阻力变化。正常的阻尼感应表现为均匀、连续的阻力,无明显的卡顿或突然的“打滑”感。若旋紧过程中阻力突变,可能提示弹簧预压不足或内部组件干涉,需重新检查安装状态。此外,需通过手动按压或轻敲设备,测试锁紧状态下弹簧的回弹性能,确保其能有效吸收震动能量。对于高精度场景,可使用扭矩扳手设定统一的锁紧力矩,确保不同旋钮间的预紧力一致,从而获得均衡的减震效果。这一校准步骤直接决定了设备运行的平稳性与部件寿命。
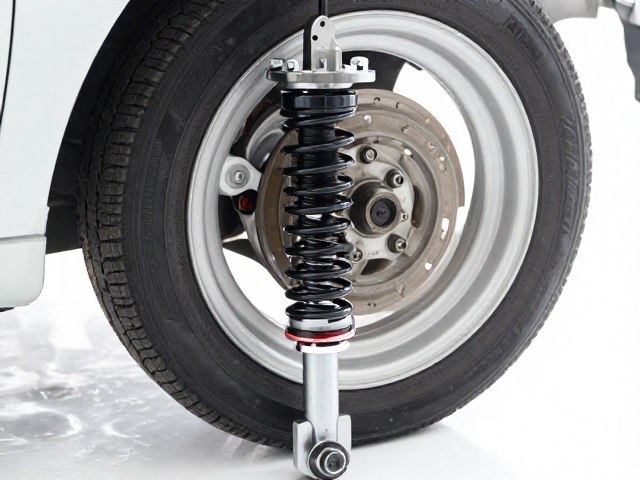
常见故障排查与维护要点
锁死旋钮在长期使用中可能出现松动、异响或调节失效等故障,这些问题多源于螺纹磨损、弹簧失效或异物侵入。若旋钮出现松动,首先需检查螺纹是否有扩孔或滑丝现象,若螺纹损伤严重,需更换整个旋钮组件,不可尝试通过缠绕生料带等非标方式修复,以免引发安全隐患。若表现为异响,通常源于弹簧减震组件内部零件松动或摩擦面干涩,此时应拆解检查弹簧是否断裂、减震垫圈是否磨损,并对各接触面进行清洁与重新润滑。对于调节失效的情况,需排查旋钮内部定位销或限位结构是否脱落,确保旋钮在达到锁紧位置时能准确卡位。
日常维护应侧重于清洁与定期检查。定期清理旋钮表面的灰尘、油污及金属碎屑,防止杂质进入螺纹或减震腔体,干扰机械动作。检查弹簧是否有永久性变形,若弹簧失去弹性,即使旋钮锁紧也无法提供预期的减震效果,需及时更换符合规格的新件。在设备运行环境存在高震动或腐蚀性气体时,应缩短检查周期,关注螺纹连接处的紧固状态。维护过程中,严禁使用冲击力过大的工具敲击旋钮,以免损坏内部精密结构。通过规范的维护流程,可有效延长锁死旋钮的使用寿命,保障设备整体的机械性能与运行稳定性。