防尘卡扣螺纹规格对密封稳定性的影响
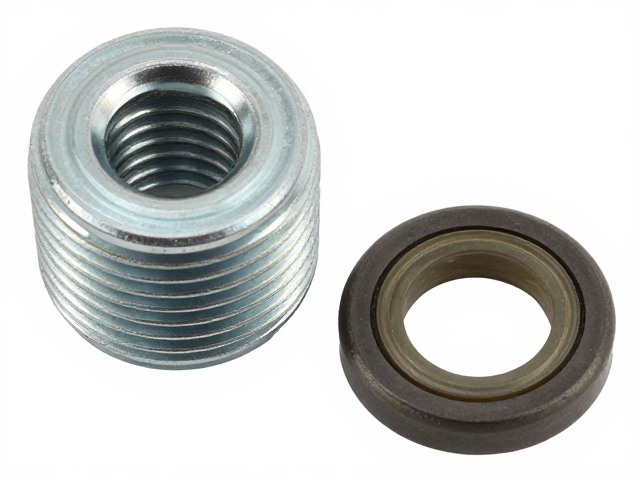
工业连接件在恶劣工况下长期服役,防尘卡扣与螺纹配合面的几何精度直接决定了密封界面的贴合状态。标准公制螺纹如M6、M8、M10等,其螺距、中径及牙型角需严格遵循GB/T 192和GB/T 193规范,以确保卡扣锁紧后能均匀分布预紧力。若螺纹存在加工毛刺或中径超差,会导致局部应力集中,进而削弱防尘结构的完整性,使灰尘颗粒容易通过微观间隙侵入内部精密部件。
螺纹规格的选择还需结合连接件的受力场景进行匹配,高强度场景下常采用细牙螺纹以提升抗松动能力。细牙螺纹相比粗牙具有更小的导程和更高的自锁性能,能有效应对振动环境下的松脱风险。在实际装配中,需确保防尘卡扣的啮合长度足够,避免因有效旋合长度不足导致密封失效,从而保障连接系统在动态负载下的结构稳定性。
防锈油封存标准对材料保护的关键作用
防锈油在工业存储与运输环节扮演着隔绝腐蚀介质的角色,其成膜性、抗氧化性及置换能力是核心评价指标。依据GB/T 4863及行业通用技术规范,封存用防锈油需具备低挥发性和良好的附着力,能在金属表面形成致密保护膜,防止水分、氧气及盐雾对钢材基体的侵蚀。对于经过精密加工且未进行表面涂层处理的防尘卡扣组件,选择合适的防锈油品种可显著延长其保质期。
防锈油的应用需严格控制油膜厚度与涂覆工艺,过薄的油膜无法提供足够的防护屏障,而过厚则可能导致后续装配困难或影响密封性能。通常要求在清洁干燥的环境下进行浸涂或喷涂,确保油液充分置换金属表面的吸附水分。封存期间,需定期检查防锈油的理化指标变化,确保其在长期储存中不发生分层、沉淀或变质,从而维持对连接件表面的持续保护作用。
工艺协同提升工业连接件综合耐用性
防尘卡扣的螺纹加工质量与防锈油封存效果需通过严密的工艺协同来实现整体耐用性的提升。螺纹滚压或切削后的去屑与清洗工序至关重要,残留的切削液或金属屑会干扰防锈油的形成,导致局部锈蚀点产生。因此,在涂油前需确保连接件表面无油污、无水分、无灰尘,这是建立有效防护层的前提条件。
在实际应用数据中,严格遵循螺纹公差控制与标准化封存流程的连接件,其在湿热试验中的失效率显著低于常规处理产品。通过优化螺纹表面的微观粗糙度,可使防锈油更好地渗透至微观凹陷处,形成更均匀的保护层。这种从几何精度到表面防护的全流程管控,有效解决了工业连接件在长期存储和极端环境下的可靠性难题,为高要求装备的维护与运行提供了坚实保障。