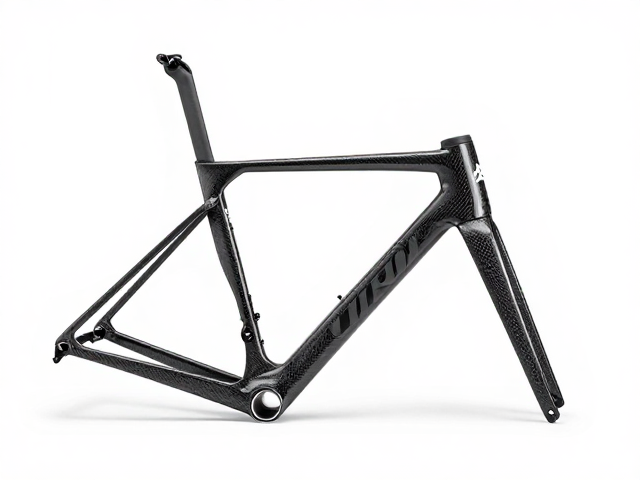
中端碳纤维车架的核心价值与市场定位
中端碳纤维车架通常指价格在人民币3000元至8000元区间的产品,这一梯队的设计初衷是在轻量化性能与制造成本之间寻找最佳平衡点。相较于万元级的顶级竞技器材,中端车架往往采用T700或T800级别的碳纤维预浸料,这些材料在刚性响应和重量控制上已经能够满足绝大多数业余爱好者及进阶骑行者的日常训练与周末长途需求。在这个价位段,厂商不再追求极致的单项数据突破,而是更侧重于车架几何的容错性与综合骑行体验的优化。
从材料科学的角度来看,碳纤维本身是一维纳米材料,其性能表现高度依赖于树脂基体的配方以及层压结构的工程设计。中端车架通过简化复杂的异形管件切割工艺,转而采用标准化的管材拼接,从而大幅降低了生产成本。这种策略使得消费者能够以更低的价格获得符合空气动力学和基本力学原理的车架结构。市场数据显示,随着碳纤维上游原材料产能的释放,中端市场的竞争焦点正逐渐从单纯的重量比拼转向车架刚度分布与舒适性的协同优化。
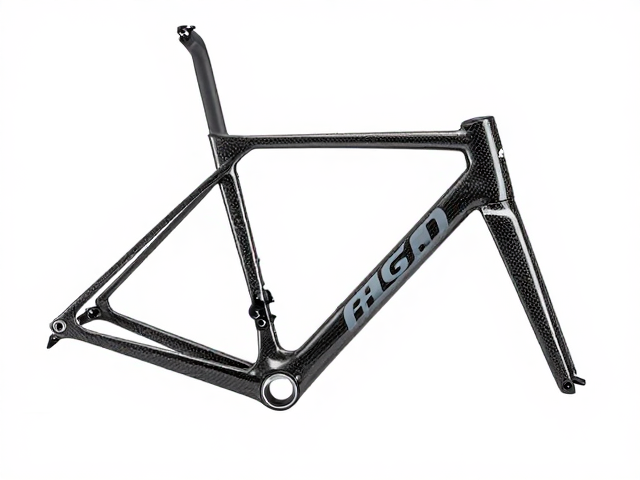
航空级铝锭在碳纤维车架中的从属关系辨析
在探讨车架材质时,常有关于“航空级铝锭”与碳纤维车架关系的误解,事实上,在纯碳纤维车架的制造体系中,并不存在使用整块航空级铝锭作为主要结构材料的情况。航空级铝合金(如7075或6061系列)主要用于金属车架的生产,或者作为碳纤维车架中某些特殊连接件、内走线导管或底压盖的辅助材料。若商家宣称车架主体由“航空级铝锭”打造却仍归类为碳纤维车架,这在材料物理学上存在逻辑悖论,因为碳纤维是纤维增强复合材料,而非金属锻造或铸造产品。
真正影响碳纤维车架品质的关键,在于碳布的铺层方式、树脂含量以及固化工艺,而非铝合金材料。部分中端车架为了提升局部强度或提供螺纹接口,会在五通、头管等受力关键部位使用铝合金衬套进行热压固定。这种工艺要求铝合金衬套与碳纤维管壁之间具有极高的贴合精度,以防止应力集中导致碳布破裂。因此,讨论“航空级铝锭”更多出现在金属车架领域,对于碳纤维车架而言,关注点应集中在碳布等级(如T300、T700、T800)以及铺层设计的合理性,而非基材中的金属成分。
铝合金焊接工艺在金属车架中的技术门槛
若将视线转向铝合金车架,焊接工艺确实是决定其中端产品成败的核心环节。常见的铝合金焊接工艺包括TIG(钨极惰性气体保护焊)、MIG(熔化极惰性气体保护焊)以及近年来流行的液压成型一体焊接。TIG焊接以其热输入控制精准、焊缝美观度高,常被用于高端铝合金车架的管接处处理,能够有效减少热影响区对管材强度的削弱。相比之下,MIG焊接效率较高,但焊缝外观较为粗糙,通常多见于入门级或重型旅行铝架。
中端铝合金车架在焊接过程中,常采用退火处理来消除焊接应力,这一步骤对于防止车架在长期使用中出现裂纹至关重要。此外,铝合金管材在焊接前需经过严格的表面处理,去除氧化层以保证熔合质量。值得注意的是,铝合金无法像碳纤维那样通过树脂浸润形成整体结构,其连接处的强度完全依赖于焊缝金属的冶金结合。因此,中端铝架的焊接质量直接体现在焊缝的均匀度、无气孔率以及后续打磨处理的平滑程度,这些细节决定了车架在剧烈震动下的疲劳寿命。
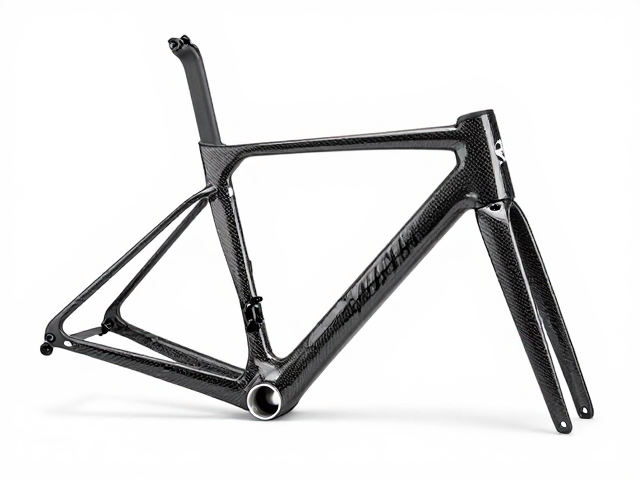
碳纤维车架的成型工艺与结构完整性
碳纤维车架的制造核心在于模具成型与固化,这一过程决定了车架的最终几何形状和内部结构。中端车架多采用等静压成型或真空辅助树脂注入成型(RTM)工艺,这两种方法相比传统的预浸料手糊工艺,能更好地控制树脂含量和纤维体积分数,从而获得更一致的力学性能。RTM工艺允许在成型过程中嵌入加强筋或内置走线通道,提升了车架的整体性和功能性,是目前中端市场的主流技术路线。
在成型过程中,碳纤维预浸料需严格按照设计图纸进行多层铺贴,不同方向的碳布角度(如0°、45°、90°、135°)决定了车架在各个受力方向上的刚性表现。中端车架为了控制成本,可能会减少高模量碳布的使用比例,增加低模量碳布的比例,以牺牲部分刚性换取更好的吸震性能。固化阶段的双酚F环氧树脂在加热加压下发生交联反应,形成坚硬的基体。这一过程中的温度和压力曲线必须精确控制,否则会导致树脂富集或纤维干斑,严重影响车架的强度和耐久性。
管材几何设计与骑行性能的关联
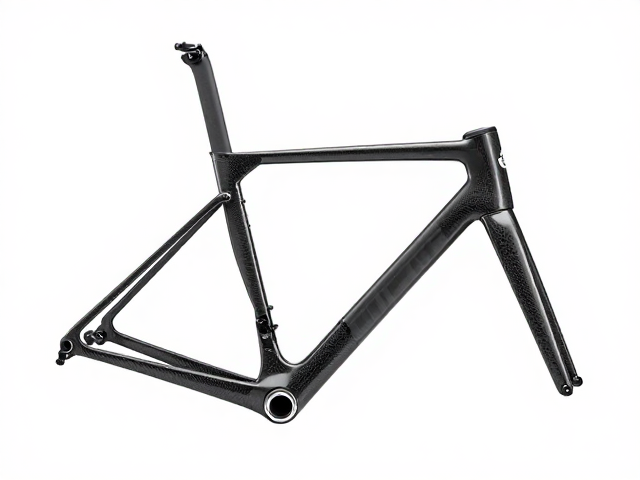
车架管材的几何形状直接影响空气动力学效率、刚性传递以及骑行舒适度。中端碳纤维车架常采用水滴形截面管型,这种设计在保持管壁强度的同时,能够有效降低风阻。管壁厚度分布并非均匀一致,设计师会根据有限元分析结果,在受力较大的区域(如头管、下管内侧)增加碳布层数或使用高模量材料,而在非关键区域适当减薄以减轻重量。这种差异化设计是中端车架提升性价比的重要手段。
五通区域是踩踏力量传递的关键节点,中端车架通常采用一体成型或大面积拼接的五通结构,以提供最佳的横向刚性。头管部分的锥度设计也影响着转向灵敏度和稳定性,常见的半锥度或全锥度设计各有优劣,半锥度在刚性与舒适度之间取得了较好的平衡,适合中端用户的多样化路况需求。此外,后下叉的宽度和截面形状也会影响车架的横向刚性和纵向吸震能力,较宽的后下叉有助于提高加速效率,而经过优化的截面形状则能过滤路面高频震动,提升长途骑行的舒适性。