硫化成型工艺的核心控制要素
橡胶刹车胶块的生产过程中,硫化定型是决定最终产品物理性能的关键环节。这一过程通过高温高压环境,使橡胶分子链发生交联反应,形成稳定的三维网状结构。温度控制需精确到±1℃范围内,通常主流配方采用的硫化温度区间为140℃至160℃,具体数值需依据橡胶基材的硫化特性曲线进行设定。压力参数通常维持在10-20 MPa,以确保胶料在模具型腔内充分流动并排除气泡,避免制品内部出现空洞或杂质缺陷。
时间参数与温度存在严密的动力学关联,硫化时间并非固定值,而是根据胶料厚度、模具热传导效率以及配方中的硫化体系进行动态计算。过短的硫化时间会导致交联度不足,表现为胶块硬度低、耐磨性差;而过长的硫化时间则可能引起橡胶老化,导致拉伸强度下降及表面硬化。现代生产线多采用快速硫化技术,通过优化促进剂体系,将单件硫化周期压缩至传统工艺的50%左右,从而显著提升生产效率并降低能耗。
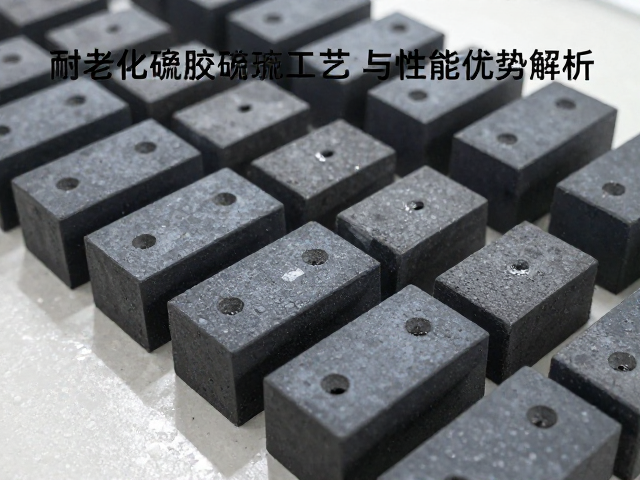
原材料选择对耐老化性能的影响
耐老化橡胶刹车胶块的基材通常采用合成橡胶与天然橡胶的共混体系,其中丁腈橡胶(NBR)因其优异的耐油性和耐磨性成为主要组分,而乙丙橡胶(EPDM)则常被引入以提升耐候性和耐热老化性能。填料体系中,高结构白炭黑与纳米碳酸钙的复配使用,能够有效增强橡胶的撕裂强度和抗撕裂扩展能力。防老剂的选型至关重要,传统胺类防老剂需配合酚类抗氧剂使用,以构建协同防护网络,延缓橡胶在热、氧、臭氧作用下的降解过程。
填料表面处理及分散工艺直接影响胶料的长期稳定性。未经表面处理的填料容易在橡胶基体中形成团聚点,成为应力集中点,加速裂纹萌生。采用硅烷偶联剂对填料进行预处理,可改善填料与橡胶分子的界面结合力,提高复合材料的力学性能。此外,增塑剂的相容性需经过严格筛选,确保其在长期高温工况下不迁移、不析出,从而维持胶块尺寸稳定性和摩擦性能的持久性。
成型过程中的微观结构演变
在硫化初期,橡胶分子链开始发生交联反应,分子量迅速增加,胶料逐渐失去流动性,这一阶段称为诱导期。随着反应进行,交联密度逐步提高,胶料的模量上升,进入正硫化阶段。在此过程中,橡胶内部的微观相结构逐渐稳定,填料颗粒被橡胶分子链紧密包裹,形成牢固的界面层。微观结构的致密程度直接决定了胶块的透气性和耐介质渗透能力,致密的微观结构能有效阻隔氧气和水分向内部扩散,从而延缓老化进程。
硫化后期的后处理阶段同样不可忽视。刚出模的胶块内部可能存在残余应力,若立即进行冷却或堆叠,可能导致制品变形或内应力集中。通常采用分段冷却工艺,先在室温下自然冷却至一定温度,再进入低温环境快速定型。这种工艺有助于释放内部应力,稳定分子链构象。此外,硫化后的时效处理能让交联反应更加完全,进一步提升胶块的尺寸稳定性和力学性能均匀性。
性能优势与工况适应性
耐老化橡胶刹车胶块在长期高温工况下能保持稳定的摩擦系数,这是其区别于普通橡胶制品的核心优势。在连续制动产生的高温环境下,胶块表面不易发生热衰退现象,摩擦系数波动范围控制在±5%以内,确保了制动系统的响应一致性。优异的耐臭氧性能使其在户外长期存放或使用过程中,表面不易产生龟裂,延长了产品的使用寿命。
耐磨性能是评估刹车胶块实用价值的另一项关键指标。通过优化填料体系和硫化工艺,胶块的磨耗量可控制在极低水平,部分高性能配方在标准测试条件下,磨耗量低于规定阈值。这种高耐磨特性不仅减少了粉尘产生,降低了对制动盘或制动鼓的磨损,还减少了因胶块过度消耗而导致的频繁更换需求,提升了整体制动系统的安全性和经济性。