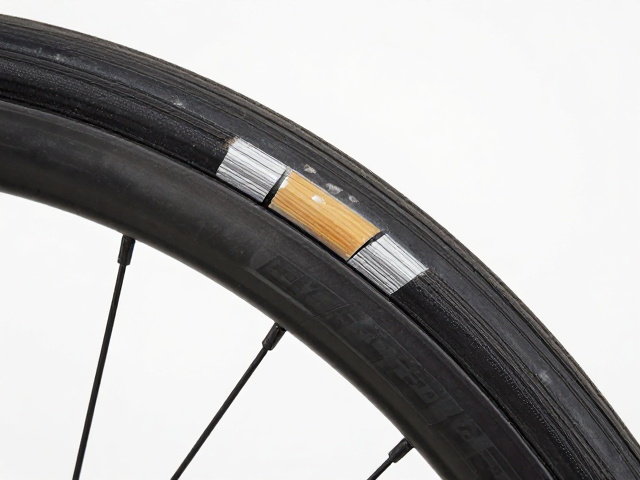
热塑性聚合物在胎体修复中的物理化学机制
公路自行车外胎通常由天然橡胶、合成橡胶及炭黑等填料混合制成,其分子结构在长期受力与氧化作用下会发生断裂或老化。传统修补方式多依赖冷补胶水的粘接,但在面对胎侧深层裂纹或结构性剥离时,单纯依靠界面粘附力难以维持长期稳定性。热处理修复的核心逻辑在于利用高温使高分子链段获得足够的运动能力,进而重新排列与交联。当温度达到橡胶材料的玻璃化转变温度以上时,材料从玻璃态转变为高弹态,此时施加适当的压力与时间,可以促进受损区域分子间的范德华力增强,部分恢复材料的原始力学性能。这一过程并非简单的熔化,而是通过热能与机械应力协同作用,实现微观结构的致密化与应力释放。
在实际操作中,热处理的温度控制是决定修复成败的关键变量。不同配方的高分子材料具有特定的耐热极限,过高的温度会导致橡胶发生热降解,产生碳化或变脆,从而彻底丧失弹性;而过低的温度则无法激活分子链的运动,无法形成有效的结合。一般而言,针对常见的丁基橡胶或天然橡胶复合胎体,局部加热区域需维持在120℃至150℃之间,且加热时间需精确控制在数分钟以内。这种精准的热能输入使得受损部位的聚合物网络重新交织,形成比原始老化区域更具韧性的连接层。通过这种物理层面的重组,修复后的胎体在承受径向载荷时,能更好地分散应力,避免裂纹在行驶过程中进一步扩展。
标准化修复流程中的关键操作细节
修复前的表面预处理是确保热修复效果的基础步骤。受损胎体表面必须彻底清除油污、泥土及老化的橡胶碎屑,通常使用专用清洁剂配合细砂纸进行轻微打磨,以增加表面粗糙度,提高热能传导效率并增强分子间的接触面积。打磨过程中需避免过度磨损导致胎体变薄,影响整体强度。随后,将修复区域置于恒温加热设备中,使用红外加热灯或专用热风枪对裂缝处进行均匀加热。加热过程中需持续观察材料状态,确保受热均匀,避免局部过热引发气泡或焦痕。对于较深的胎侧裂纹,可能需要配合专用夹具施加轻微压力,帮助裂纹面紧密贴合,促进分子链的相互渗透与结合。
加热完成后,冷却定型阶段同样至关重要。修复后的胎体不可立即暴露在冷空气中或接触冷水,以免因急剧温差导致内应力集中,引发新的裂纹。应让胎体在自然环境下缓慢冷却,或置于恒温环境中静置至少24小时,使分子结构充分稳定。在此期间,需定期检查修复区域的外观与硬度,确保无变形、无起泡现象。对于经过热修复的胎体,建议进行低压充气测试,观察是否有漏气或异常变形。值得注意的是,热修复主要适用于胎体结构的局部修复,若胎体存在大面积老化、帘线断裂或严重结构性损伤,则不应尝试修复,而应直接更换,以确保骑行安全。
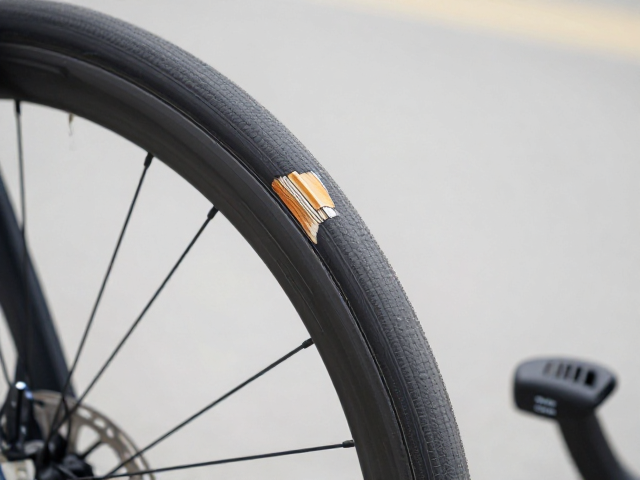
修复后的性能评估与安全边界界定
热修复后的胎体在力学性能上虽能恢复部分原始特性,但其长期耐久性仍受限于原始材料的老化程度。修复区域的抗撕裂强度通常略低于全新胎体,因此在后续使用中需避免极端路况下的剧烈冲击。评估修复效果时,可通过观察胎面在长期骑行后的磨损情况及裂纹扩展迹象进行判断。若修复区域出现发白、硬化或微小裂纹,表明材料可能已发生不可逆的热损伤或老化加速,需立即停止使用。此外,修复后的胎体在低温环境下的弹性表现可能会有所下降,因此在寒冷季节骑行时,应适当降低车速,减少急转弯和急刹车动作,以降低对修复区域的剪切力。
从安全规范角度来看,任何修复操作都不能改变轮胎原有的设计安全系数。公路自行车轮胎在高速行驶中承担着巨大的离心力与抓地力,修复后的胎体若无法提供均匀一致的支撑力,可能导致操控失衡。因此,修复后的胎体不建议用于高强度竞技或长距离耐力骑行。对于普通通勤或休闲骑行,经过严格操作规范修复的胎体在短期内可作为应急或低成本使用方案。然而,必须明确的是,轮胎是自行车唯一与地面接触的部件,其完整性直接关系到骑行者的生命安全。任何修复措施都应被视为临时性或辅助性手段,而非永久性解决方案。随着材料科学的进步,新型自修复橡胶材料正在逐步替代传统修复方式,但在现有技术条件下,严格遵循操作规范与安全边界是保障骑行安全的唯一途径。