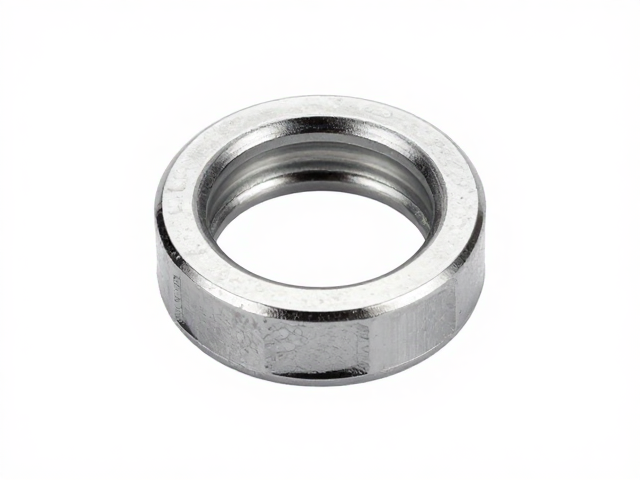
定位卡簧镀铬层的微观结构与形成机制
定位卡簧在工业装配中承担着关键的轴向固定与定位功能,其表面镀铬层的质量直接决定了零件的耐磨性、耐腐蚀性以及尺寸稳定性。镀铬工艺主要分为装饰性镀铬和防护装饰性镀铬,但对于高精度的定位卡簧而言,硬铬镀层(工业镀铬)是更常见的选择。硬铬镀层通过电解沉积原理,在卡簧基体表面形成一层致密的铬原子结构,这种晶体结构具有极高的硬度,通常能达到HV 800-1000以上,远高于普通钢材的硬度,从而显著提升卡簧在反复摩擦和装配过程中的使用寿命。
在微观层面,镀铬层表面存在着独特的裂纹网络,这是六方晶系铬在沉积过程中因内应力释放自然形成的垂直于表面的微裂纹。这些裂纹虽然看似缺陷,但实际上能储存润滑油,改善干摩擦条件下的润滑状态,防止卡簧在高速运转或重载环境下发生咬死现象。对于定位卡簧而言,基材料的选择多为弹簧钢或不锈钢,镀前处理至关重要,必须彻底清除基体表面的氧化皮、油污及杂质,否则会导致镀层与基体结合力不足,出现起泡、剥落等失效模式,进而影响定位精度。
高精度公差控制的工艺难点与应对策略
定位卡簧的核心价值在于其精密的几何尺寸,镀铬工艺会不可避免地导致零件表面增厚,这一增量必须被精确计算并纳入公差控制体系中。通常情况下,硬铬镀层的厚度范围在5微米至25微米之间,对于高精度定位件,往往要求镀层厚度控制在2-5微米甚至更薄,以最小化对原始公差的影响。工艺上需采用多次测量、分次镀覆的策略,即在粗加工后测量,计算预镀厚度,再进行精加工,进行微厚度的精镀铬,确保最终尺寸落在规定的公差带内,通常公差等级需达到IT6至IT7级。
为了应对镀层不均匀分布的问题,特别是卡簧开口端和内侧壁等电流密度分布不均的区域,需采用辅助阳极或屏蔽罩技术进行电流屏蔽。这些辅助装置能够引导电解液流动和电流分布,使得卡簧各部位的镀层厚度趋于一致。此外,镀后必须进行严格的去氢处理,通常在200-250摄氏度的烘箱中保温数小时,以消除渗入钢基体的氢原子,防止氢脆现象导致的零件突然断裂。同时,镀后研磨或超精磨是消除镀层表面微观不平度的关键步骤,通过去除多余的镀层,恢复并保证卡簧的弹性变形能力和定位面的平整度。
定位卡簧镀铬层的性能评估与检测标准
在确认卡簧镀铬质量时,结合力测试是首要环节,常用的方法包括加热试验、弯曲试验或浸蚀试验。对于定位卡簧,弯曲试验更为直观,将卡簧缓慢弯曲至规定角度,观察镀层是否有剥落或裂纹,以此判断镀层与基体的冶金结合状态。硬度测试通常采用显微硬度计,在镀层横截面上测量,确保硬度值符合工艺规范,过高的硬度可能导致脆性增加,而过低的硬度则无法提供预期的耐磨保护。
尺寸精度检测需使用高精度气动量仪或激光扫描仪,对卡簧的内径、外径、自由开口宽度及厚度进行多点测量。由于卡簧具有弹性,测量时需使用专用夹具固定,避免弹性变形导致读数误差。此外,盐雾试验用于评估镀层的耐腐蚀性能,根据ISO 9227标准,中性盐雾试验(NSS)需经过规定小时数(如24小时、48小时或72小时)无红锈出现,以验证镀铬层在恶劣环境下的防护能力。表面粗糙度检测则使用轮廓仪,确保定位面的Ra值控制在0.1-0.4微米之间,以满足精密装配对摩擦系数和配合间隙的要求。
定位卡簧镀铬件的选型考量与应用场景
在工业现场选型时,需根据卡簧的工作环境确定镀铬层的具体参数。对于高精度、低载荷的自动化装配场景,推荐选用薄层硬铬(2-5微米),重点关注尺寸稳定性和去氢处理质量,以确保装配过程中的尺寸一致性。对于高载荷、高磨损的机械传动场景,则可选择稍厚的镀层(10-25微米),并特别关注镀层的孔隙率,必要时进行封孔处理,以防止腐蚀介质通过孔隙侵入基体。
基体材料的选择同样会影响镀铬工艺的效果和最终性能。高碳弹簧钢(如65Mn、60Si2Mn)具有优异的弹性性能,但镀铬前需进行严格的淬火回火处理,以稳定内部应力。不锈钢(如302、304)卡簧在镀铬时需注意活化处理,确保镀层结合力,因为其表面易形成钝化膜。选型时还需考虑卡簧的截面形状,矩形截面卡簧比圆形截面更难保证镀层均匀性,需在工艺设计上增加更多的电流屏蔽措施,以确保开口端和内侧壁的镀层质量,避免因局部镀层过薄导致的早期失效。