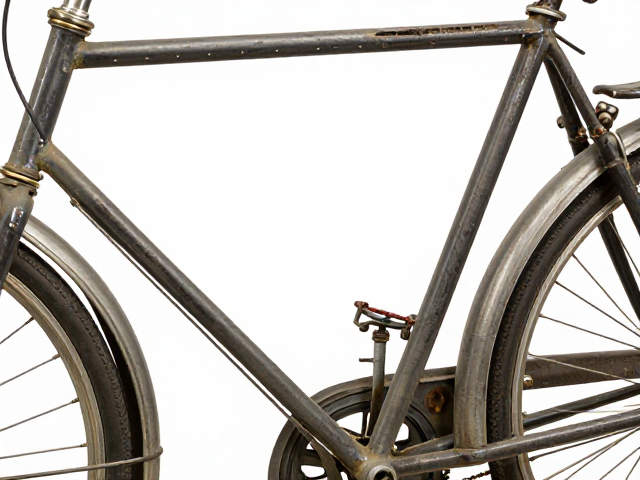
拆解与评估:老式自行车的金属骨骼
vintage自行车修复的第一步并非直接动手,而是对车架金属结构的深度体检。许多上世纪七八十年代生产的钢制车架,在经历数十年风吹日晒后,管壁内部往往隐藏着难以察觉的锈蚀。修复者通常使用内窥镜探查五通、头管等关键受力点的内部状况,观察管壁是否因氧化变薄。对于铬钼钢(Chromoly)车架,还需检查焊缝处是否有因金属疲劳产生的微裂纹,这些细微损伤在骑行中可能成为断裂的前兆。
评估过程中,几何数据的测量至关重要。使用高精度量角器和直尺记录头管角度、后下叉长度以及座管夹角,确保翻新后的车辆仍保留原始的设计骑行几何。部分经典车型如早期的捷安特或三菱车架,其管材壁厚和材质比例具有时代特征,修复者需查阅当年的技术手册或数据库,确认原始规格,以便在后续打磨和焊接中保持车辆的原始风貌,避免因过度修复导致结构强度下降或历史价值流失。
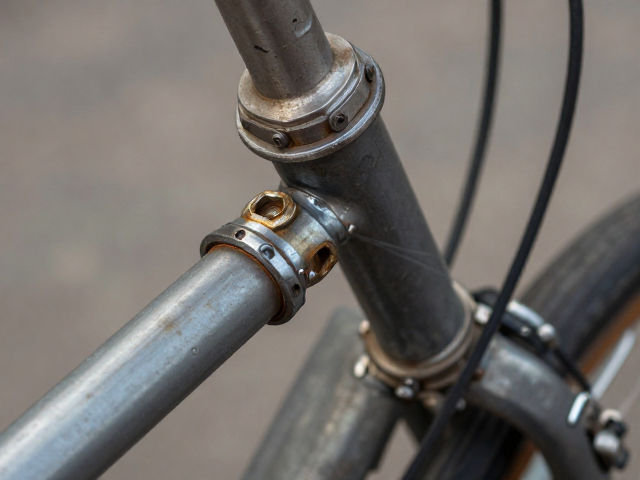
表面重塑:除锈与底漆的微观博弈
去除旧漆和铁锈是展现金属本色的关键工序。传统工艺多采用手工刮刀配合细砂纸进行局部打磨,而对于大面积锈蚀区域,喷砂处理能更均匀地清除氧化层,同时保留金属表面的原始纹理。值得注意的是,喷砂压力需经过精密计算,过高的压力可能导致薄壁管材变形或破坏原有的金属加工硬化层。对于无法通过打磨去除的顽固锈斑,环保型除锈剂能通过化学反应溶解氧化物,但后续必须彻底清洗并中和残留化学物质,防止其继续侵蚀基材。
底漆的喷涂质量直接决定了最终涂层的附着力与耐久性。在清洁干燥的金属表面上,环氧底漆能形成严密的隔离层,防止水分渗透。喷涂时需严格控制环境温度与湿度,通常建议在20-25摄氏度、相对湿度低于60%的环境下操作。每一层底漆之间需预留足够的固化时间,并使用高目数砂纸进行轻微打磨以增加层间附着力。这种层层递进的工艺,不仅是为了美观,更是为了构建起保护车架金属免受环境侵蚀的第一道防线,确保车辆在户外骑行时能抵御雨水和紫外线的侵害。
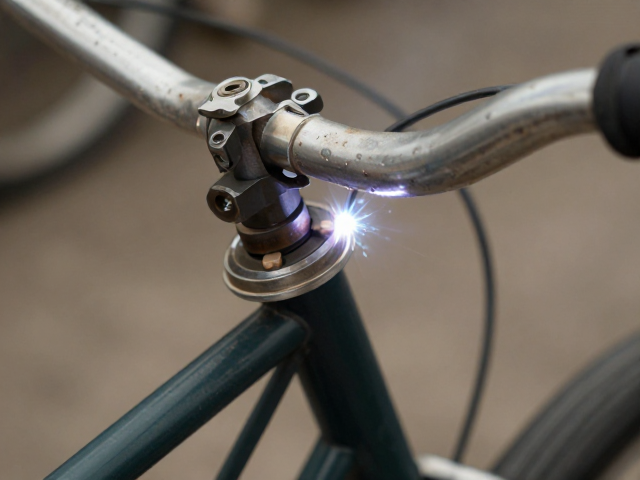
焊点美学:TIG焊接的温度控制艺术
在修复断裂或更换零部件时,钨极氩弧焊(TIG)是首选工艺,因其热输入可控且焊缝美观。修复者需根据管材厚度选择合适的钨极直径和电流参数。例如,焊接1.0mm厚的铬钼钢管,电流通常控制在15-20安培之间,配合氩气流量约15-20升/分钟,以形成稳定的保护气罩。焊接过程中,焊丝的送进速度和摆动频率需高度协调,确保熔池均匀铺展,避免出现未熔合或咬边等缺陷。
焊缝的外观是复古骑行圈中评判工艺水准的重要直观标准。理想的TIG焊缝应呈现均匀的鱼鳞纹,颜色呈现金黄或银白,这反映了焊接过程中的氧化控制得当。对于追求极致复古感的修复项目,部分工匠会刻意保留焊接后的自然氧化色,不进行过度打磨,以展现手工痕迹。然而,对于受力关键部位,如前叉耳片连接处,焊缝需经过无损检测或目视检查确保无气孔和夹杂,随后进行必要的打磨抛光,使焊缝与母材平滑过渡,既保证结构强度,又符合复古美学中对细节的极致追求。
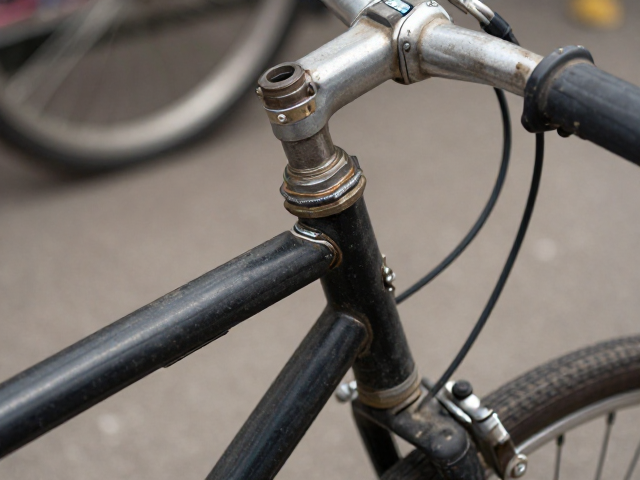
接头与把组:精密配合的机械语言
自行车的接头工艺不仅限于车架,还包括把立、座管夹等连接部件。这些部位通常采用过盈配合或螺纹连接,对加工精度要求极高。在翻新过程中,旧款的铝合金把立或钢制座管夹可能因长期受力出现微小的变形或磨损。修复者需使用专用工具清理螺纹,检查锁紧螺丝是否滑丝,并更换为符合原始规格的新件。对于压入式接头,如五通轴承压入,需使用专用压入工具,确保受力均匀,避免因偏斜导致轴承过早损坏。
线管接头的处理同样体现工艺细节。复古车型多使用外覆皮革或编织物的钢线管,内部为钢芯。翻新时需剥离外层保护套,检查钢芯是否断裂或锈蚀。更换新线管时,需精确计算长度,并使用高质量的端帽固定,防止钢芯散开。刹车线和变速线的走线路径需严格遵循原始设计,确保在骑行过程中无干涉和过度摩擦。这种对微小接头的精细处理,不仅提升了车辆的操控手感,也体现了对机械结构逻辑的尊重与还原,让每一颗螺丝、每一段线管都服务于整体的骑行体验。