链条异响与侧向摩擦的成因机理
机械拉线变速系统的核心在于变速指拨、后拨导轮与飞轮齿片之间的精密咬合。当链条在高速运转或负载变化时出现蹭磨声,通常源于后拨导轮导板与飞轮边缘的间距过小,或者导轮平面未与飞轮侧面保持绝对平行。这种物理干涉会加剧链条磨损,甚至导致掉链或变速卡顿。此外,线管内部摩擦力异常增大或线头氧化,也会造成后拨复位迟缓,使得导轮无法准确落入指定的飞轮齿片正下方,从而在非目标档位产生持续性摩擦。
基础结构检查与线管状态评估
在动手调整之前,需对传动系统进行严密的静态检查。确认后拨固定螺丝是否紧固,尾钩是否有因撞击产生的变形,这是所有调校的前提。若尾钩歪斜,任何微调都无法消除蹭磨。接着检查变速线管切口是否平整,线管内部是否有断裂或卡滞,老化的线管内部会产生巨大阻力,导致指拨力度无法有效传递至后拨。同时,观察链条是否有生锈、卡死或过度拉伸的现象,受损的链条无法与飞轮完美啮合,强行调校无法解决根本问题。
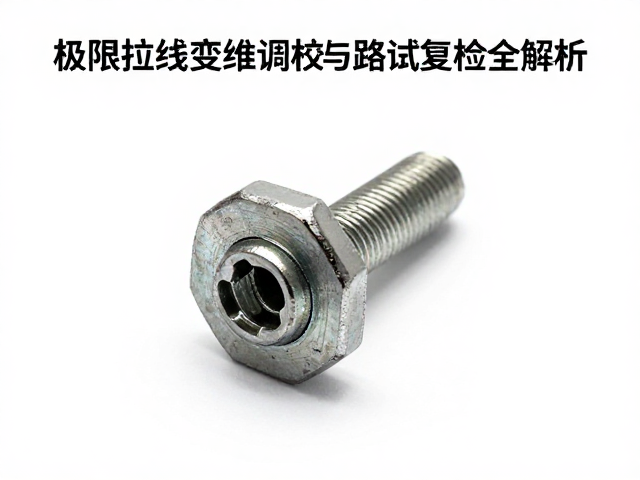
极限限位螺丝的基准设定
调校的第一步是设定高、低限位螺丝,确立后拨的活动边界。将变速指拨置于最小飞轮位置(最高档位),此时后拨导轮应垂直对齐最小飞轮内侧,无向外偏移。若链条向车架方向溢出,需顺时针微调高限位螺丝(H螺丝),使后拨向内侧收缩。随后,将指拨置于最大飞轮位置(最低档位),后拨导轮需垂直对齐最大飞轮外侧。若链条向轮胎方向溢出,需逆时针微调低限位螺丝(L螺丝)。此步骤确保后拨不会因过度位移而撞击辐条或飞轮边缘,建立安全的物理行程范围。
线管张力与微调旋钮的协同
在限位螺丝固定后,需处理线管张力以应对中间档位的精准度。将指拨置于中间档位,观察导轮与飞轮的对应情况。若链条偏向大盘方向(小飞轮),需逆时针旋转微调旋钮,增加线管拉力,拉动后拨向内;若链条偏向小盘方向(大飞轮),则顺时针旋转微调旋钮,释放部分拉力,让后拨向外。每次旋转幅度控制在四分之一圈以内,随即踩踏踏板检查异响是否消失。若某档位仍有轻微摩擦,需结合微调旋钮与指拨预调,直至导轮与飞轮侧面完全平行且无接触。
动态路试中的负载验证
静态调校完成后,必须通过动态路试验证实际工况下的表现。在平坦路面起步加速时,观察链条在换挡瞬间是否伴有金属摩擦声或跳齿现象。重点测试大飞轮与小飞轮的切换响应,特别是在踩踏力度较大时,后拨是否因惯性产生过冲或滞后。若在高负载下出现蹭磨,通常意味着线管张力过大或后拨弹簧阻力不足,需进一步微调或检查后拨轴承灵活性。路试过程中,保持踩踏平稳,避免急加速导致的线管瞬间形变干扰调校结果。
异常噪音的排除与最终确认
若经过上述步骤仍存异响,需排查非变速系统本身的干扰。检查脚踏曲臂是否松动,某些情况下曲臂与链条的间隙不足会在踩踏时产生共振噪音,误判为链条蹭磨。同时,确认链条润滑状态,过度润滑或润滑油沾染飞轮侧面会吸附泥沙,形成研磨层,需用清洁剂彻底清洗链条与飞轮后重新涂抹适量润滑脂。确认所有螺丝紧固,无松动迹象,且变速过程平顺无声,即可判定链条蹭磨问题已消除,传动系统恢复最佳工作状态。