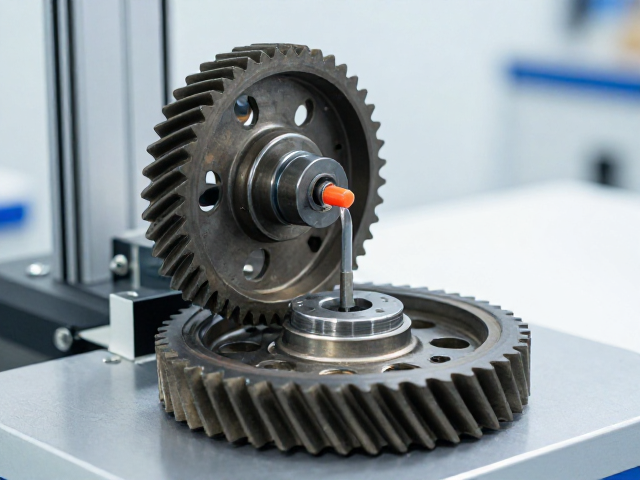
飞轮齿片磨耗测试的核心指标与工况定义
飞轮齿片作为启动系统中负责与发动机飞轮环齿啮合的关键传动部件,其磨耗特性直接决定了启动系统的寿命与可靠性。在测试过程中,核心关注点集中在齿面接触应力分布、摩擦系数变化以及材料表面微观形貌的演变。测试标准通常依据GB/T 11120或相关主机厂企业标准,重点监测在额定电压、额定电流下的啮合次数,以及单次啮合过程中的轴向位移和径向跳动。高低温工况的引入,旨在模拟车辆从极寒环境冷启动到高温环境热启动时的极端工况,确保齿片材料在温度剧烈变化下仍保持规定的硬度和韧性平衡。
工况定义需严格区分稳态磨耗与冲击磨耗。稳态磨耗主要反映正常啮合过程中的渐进性磨损,通常通过设定固定的转速和负载进行长时间循环测试;冲击磨耗则模拟启动瞬间的硬碰硬接触,特别是在低温下润滑油粘度增加、启动阻力矩增大时,齿片承受的峰值冲击载荷显著上升。测试台架需配备高精度扭矩传感器和位移传感器,以实时捕捉啮合过程中的动态响应。数据采集频率通常不低于1000Hz,以确保能完整记录齿面接触初期的瞬态冲击特征,为后续磨耗机理分析提供高保真数据支持。
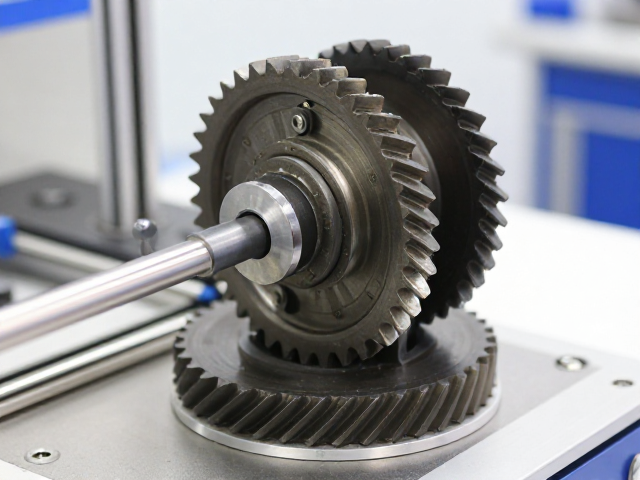
高低温环境对齿片材料性能的影响机制
温度变化会显著改变齿片材料的微观组织结构,进而影响其宏观力学性能。在低温工况下,如-40℃环境中,低碳合金钢材料的屈服强度通常呈上升趋势,但韧性下降可能导致材料脆性增加。测试数据显示,当环境温度低于-30℃时,齿片表面硬化层在受到冲击载荷时更容易产生微裂纹,这些微裂纹在后续循环中扩展,导致磨耗率显著高于常温工况。此外,低温会导致润滑脂粘度急剧升高,阻碍齿面间的油膜形成,使得边界润滑状态下的干摩擦现象加剧,进一步加速齿面磨损。
高温工况则引发相反的材料响应。在80℃至100℃的环境温度下,齿片材料的硬度普遍下降,抗磨损能力减弱。高温还会加速润滑脂的老化和氧化过程,导致润滑性能衰减,同时可能引起齿片表面氧化膜的生成。氧化膜虽然具有一定的润滑作用,但其附着力和耐磨性通常低于基体材料,在高频啮合下容易剥落,形成磨粒磨损。测试中需重点监测高温环境下齿面的点蚀和剥落现象,评估材料在高温长期服役下的尺寸稳定性。不同热处理工艺(如渗碳淬火、感应淬火)获得的齿片,其高温抗磨耗性能存在显著差异,需通过对比实验确定最优工艺窗口。
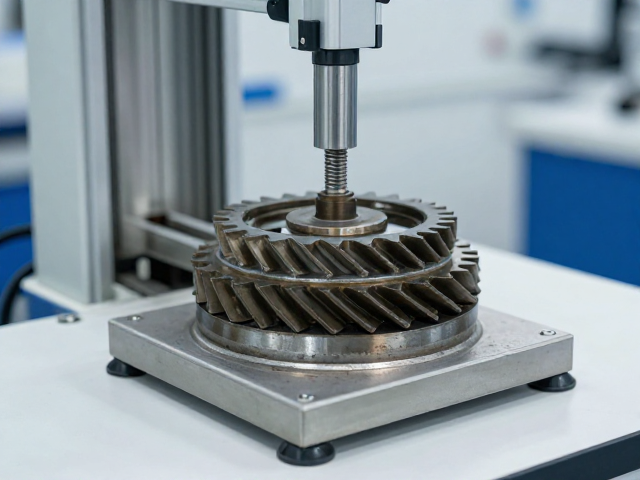
测试台架的装配规范与关键参数设定
安装至测试台架时,飞轮齿片的固定方式需严格遵循设计图纸,确保啮合轴线与驱动电机轴线的同轴度控制在0.05mm以内。安装过程中,应使用专用夹具对齿片组件进行定位,避免因装配应力导致初始变形。螺栓紧固需使用扭矩扳手,按照对角交叉顺序分次紧固至规定扭矩值,通常为25-35N·m(具体数值依零件规格而定),防止因紧固不均引起运行过程中的振动和偏磨。安装完成后,需手动旋转驱动轴,检查齿片转动是否顺畅,无卡滞现象,并测量初始啮合间隙,确保符合技术规范。
台架参数设定需覆盖全工况范围。驱动电机转速设定通常包括怠速、额定转速及超速点,以模拟不同启动工况。负载模拟装置需能精确复现发动机启动时的阻力矩曲线,特别是在低温高粘度油液条件下,需确保负载电机能提供足够的反向扭矩。温度控制箱需设置升温、恒温、降温三个阶段,每个阶段保持规定时长,使齿片组件充分达到热平衡。传感器布线需做好防护,避免在测试过程中因高温或振动导致信号中断。所有参数设定需经过预测试验证,确保数据采集系统能稳定运行,避免因设备故障导致测试数据无效。
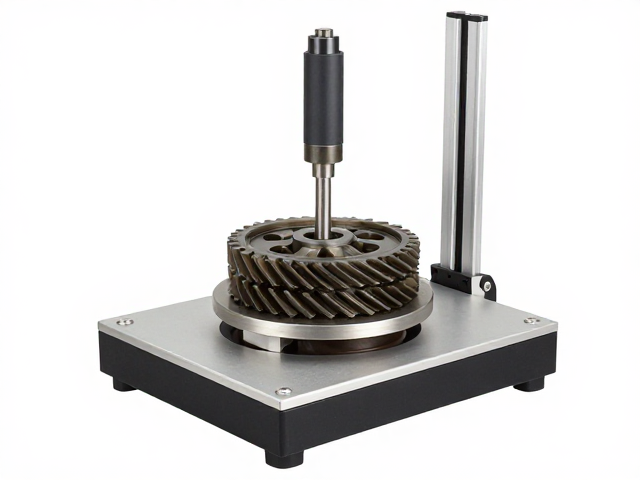
磨耗数据解析与工况适配性评估
测试结束后,获取的磨耗数据需经过严密的统计分析。主要评估指标包括齿面磨耗深度、齿形变化率以及啮合噪音水平。通过三维扫描或光学轮廓仪获取齿面磨耗形貌,计算平均磨耗深度,并与标准限值进行比对。齿形变化率反映齿片在长期服役后的几何稳定性,过大的齿形畸变可能导致啮合不良,引发噪声和振动。噪音水平通过声学传感器采集,分析在啮合过程中的频谱特征,识别异常冲击噪声,判断是否存在局部磨损或材料缺陷。
工况适配性评估需结合温度数据与磨耗数据进行关联分析。绘制不同温度下的磨耗速率曲线,识别磨耗机制的转变节点。例如,在低温区间,若磨耗速率随温度降低呈线性增加,则表明脆性断裂机制占主导;若在高温区间磨耗速率急剧上升,则可能涉及软化或氧化磨损。通过对比不同热处理工艺或材料配方在极端工况下的表现,筛选出行车可靠性更优的齿片方案。评估结果需形成详细的测试报告,包含原始数据、形貌图片、统计分析图表及结论建议,为后续产品设计改进提供数据支撑。