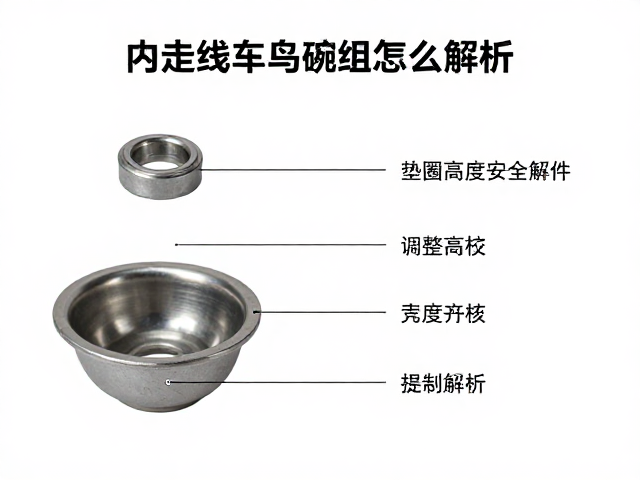
内走线车头碗组的结构逻辑与核心组件
内走线车头碗组的设计核心在于将变速、刹车线管完全隐藏于车架内部,以提升空气动力学表现并优化视觉整洁度,其基础结构通常由上座管杯、轴承、碗组盖、锁紧螺母以及关键的导向组件构成。与传统的外走线系统相比,内走线碗组必须解决线管在狭窄空间内的转向与固定问题,因此碗组盖或专用导流块通常配备有严密的防水塞和导向孔,这些部件直接决定了线管的弯曲半径和使用寿命。
在实际选购与安装前,必须明确车架头管的标准规格,目前主流规格为1.1/8英寸(28.2mm)和1.5英寸(39.7mm),而压入式(Threadless)已成为绝对的主流标准,螺纹式(Threaded)多见于复古车型或老款车架。确认头管直径与压入深度是第一步,若规格不匹配,即便碗组质量再高也无法实现刚性连接,甚至会导致头管破裂或转向异响。此外,碗组轴承的类型选择也至关重要,陶瓷轴承在摩擦系数上优于钢珠轴承,但对安装精度和清洁维护的要求更高,而标准钢珠轴承则在耐用性和容错率上表现更为均衡。
垫圈高度调整的物理逻辑与空间计算
垫圈在碗组系统中扮演着调节把立角度和线管长度的双重角色,其高度分布直接影响转向手感与线管张力。理想的垫圈分布应遵循“最少化上部堆高”的原则,即将大部分垫圈置于把立下方,仅保留必要数量的垫圈在把立上方以微调操控姿态。这种布局能减少把立与舵管的悬臂长度,降低转向时的杠杆效应,从而提升过弯时的稳定性与跟手性。
计算垫圈高度时,需预留线管从碗组盖导向孔引出至把立夹持区的最小弯曲半径,通常建议线管在碗组盖处至少保留10-15毫米的垂直空间,以避免线管因过度弯折而产生内部结构损伤或信号传输延迟。对于配备电子变速系统的车型,还需额外考虑电池仓或控制单元在把立内部的安装空间,这往往需要更严密的垫圈堆叠方案或定制长度的内走线套件。若垫圈堆叠过高,过长的悬臂会导致车头刚性下降,在大力摇车时出现明显的晃动,影响操控精度。
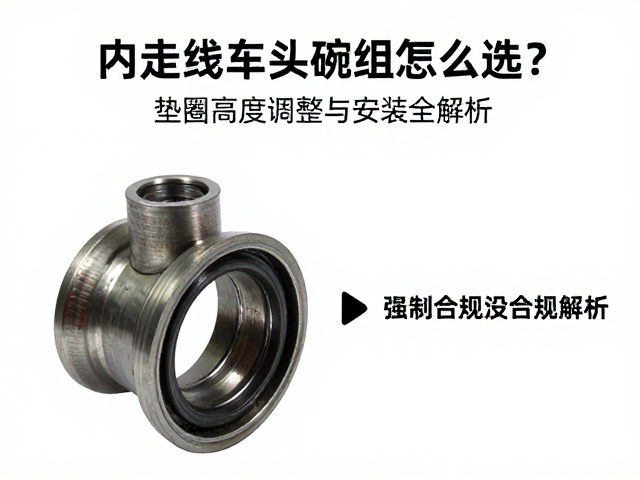
安装过程中的压入技巧与预压调整
压入式碗组的安装对工具精度和施力方式要求极高,错误的压入会导致头管变形或轴承座圈倾斜,进而引发转向卡顿。使用专用的碗组压入工具是最佳选择,它能确保座圈受力均匀,垂直于头管表面。若缺乏专用工具,可使用大直径套筒配合橡胶锤轻敲,但需时刻监控座圈是否歪斜,一旦发现倾斜应立即停止,重新校准后继续,切忌强行敲击导致不可逆损伤。
安装完成后,预压调整是消除虚位的关键步骤。先锁紧把立侧面的固定螺丝,然后轻轻拧紧碗组顶部的锁紧螺母,此时应能感觉到转向管能够顺畅转动且无明显松动感。接着,将前轮抬起,用力按压车头,感受是否有冲击感,若有则需进一步微调锁紧螺母,直至冲击感消失且转向依然灵活。这一过程需要反复测试,确保在锁紧状态下轴承既无预紧力过大导致的干涩,也无预紧力不足导致的虚位。
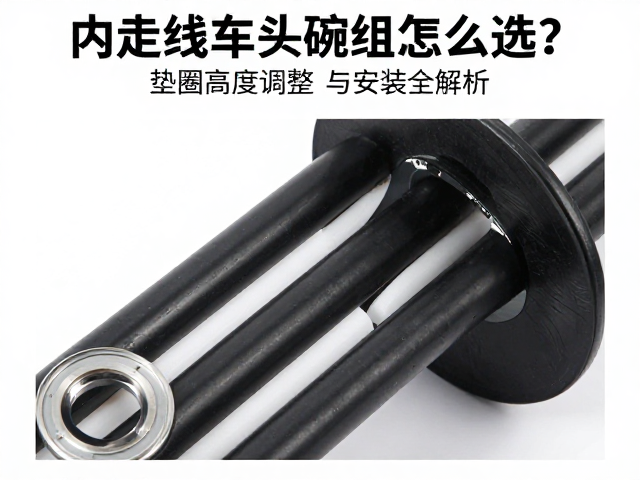
线管引导与密封防护的实战细节
内走线系统的成败往往取决于线管在碗组区域的引导与密封。碗组盖上的防水塞必须选用硬度适中且耐磨的材质,如硅胶或硬质塑料,以确保线管在转向过程中不会因摩擦而磨损外皮。安装时,防水塞应紧密贴合导向孔,必要时可涂抹少量润滑脂以辅助线管滑动并防止雨水渗入轴承内部。
对于多线管车型,建议使用分隔片或专用导流槽将变速线与刹车线物理隔离,避免线管在狭小空间内相互缠绕或挤压。线管切割后的端口必须使用热缩管或专用端帽进行封包处理,防止金属线芯散开卡滞在走线孔内。在组装完成后,应检查所有线管在最大转向角度下的状态,确保没有绷直或过度扭曲,必要时需重新调整垫圈高度或更换更短的线管,以维持系统的长期可靠性。