五金构件RoHS指令合规性深度解析
在精密制造领域,五金构件的环保合规已成为进入全球主流市场的硬性门槛。欧盟RoHS指令(2015/864)明确将十项化学物质限制在电子电气产品中,其中铅、汞、镉、六价铬、多溴联苯(PBB)和多溴二苯醚(PBDE)以及四种邻苯二甲酸酯(DEHP、BBP、DBP、DIBP)的含量上限被严格设定为100mg/kg。对于五金行业而言,表面处理工艺是风险高发区,例如传统镀锌或镀铬过程中可能残留的六价铬,以及涂层中可能含有的邻苯类增塑剂,均需通过严密的供应链管理进行源头控制。
合规验证并非单一环节的抽检,而是贯穿原材料采购、生产加工及成品出货的全流程管控。企业需建立严密的供应商准入机制,要求上游金属原料及辅料供应商提供符合最新法规要求的检测报告,并定期进行第三方实验室复核。实际生产中,不同材质如不锈钢、铝合金或碳钢,其合金元素本身可能含有铅或铜等受限物质,需结合具体牌号进行成分映射分析,确保整体构件在达到规定限值范围内,避免因局部镀层或焊接材料超标导致整批产品不合格。
冲击强度测试标准与力学性能评估
五金构件在实际装配及使用过程中,常需承受突发载荷或震动,冲击强度直接决定了产品的结构完整性与使用寿命。国际通用的测试标准主要参考ISO 179(悬臂梁冲击)和ISO 180(简支梁冲击),部分高强度紧固件及结构件则需依据ASTM D6110或GB/T 1043进行严格评估。测试核心在于测定材料在高速冲击载荷下断裂所吸收的能量,单位通常为kJ/m²或J/m,该数据能有效反映材料在低温或极端工况下的韧性表现,是区分脆性断裂与塑性失效的关键指标。
测试结果受环境温度、试样尺寸精度及缺口加工质量影响显著。在实际工程应用中,许多五金件需在低温环境下保持一定的抗冲击能力,因此测试常在-20℃、-40℃甚至更低温度下进行,以模拟严寒地区的使用场景。数据记录需精确到小数点后两位,并结合断裂模式(如韧性断裂或脆性断裂)进行综合分析。对于经过热处理或表面硬化处理的五金件,还需特别注意硬化层与基体的结合力,防止因冲击载荷导致表层剥落或内部微裂纹扩展,从而引发灾难性失效。
精准公差把控的核心要素与工艺实现
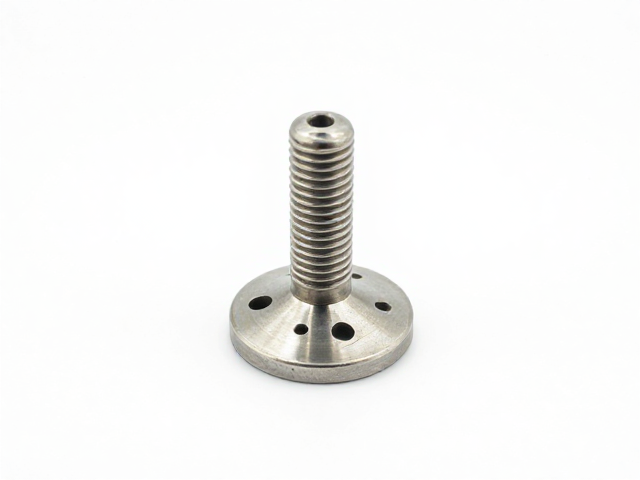
公差管理是五金制造中连接设计意图与实体产品的桥梁,过大的公差累积会导致装配干涉或功能失效,而过小的公差则会急剧增加加工成本。对于常规机械紧固件,ISO 286标准定义了严密的公差等级体系,从IT01到IT16,精度逐级降低。在实际生产中,针对配合孔轴的选择,通常优先采用基孔制或基轴制,通过计算配合间隙或过盈量,确定最佳的公差带位置。例如,H7/g6常用于滑动配合,而H7/k6则适用于定位销钉等需要微量过盈的场景,这些标准配合的选择直接依赖于零件的功能需求而非经验估算。
实现微米级甚至亚微米级的公差控制,依赖于高精度加工设备与严密的工艺稳定性。数控车床、精密磨床及CNC加工中心需定期进行激光干涉仪校准,确保主轴回转精度及直线定位精度符合设定值。同时,环境温度变化会引起材料热胀冷缩,导致测量数据偏差,因此恒温车间(通常控制在20±1℃)成为高精度加工的必要条件。此外,刀具磨损补偿、切削参数优化(如转速、进给速度、切削深度)以及工件夹持变形控制,均需通过严密的工艺参数窗口进行管理,确保批量生产中的尺寸一致性,减少因公差超差导致的返工与报废。
综合质量控制体系与数据追溯
建立基于数据驱动的质量控制体系,是确保五金构件性能稳定性的基石。现代制造环境中,SPC(统计过程控制)被广泛应用于关键尺寸和力学性能的监控。通过收集生产过程中的连续数据,绘制Xbar-R控制图,可以实时识别制程中的异常波动趋势。当数据点出现连续上升、下降或超出控制限时,系统会自动触发警报,促使技术人员介入排查设备或材料异常,从而在缺陷产生前进行纠正,而非依赖事后检验。
数据追溯系统的引入,使得每一件五金构件的生产履历可查。从原材料炉号、热处理参数、加工工序记录到最终检验报告,所有关键信息均需录入MES(制造执行系统)或QMS(质量管理系统)。这种严密的数字化档案不仅便于内部质量复盘,也满足了下游客户对供应链透明度的要求。在面临复杂工况失效分析时,完整的数据链能帮助工程师快速定位是材料缺陷、加工误差还是设计隐患,从而形成闭环改进,持续提升产品的一致性与可靠性。