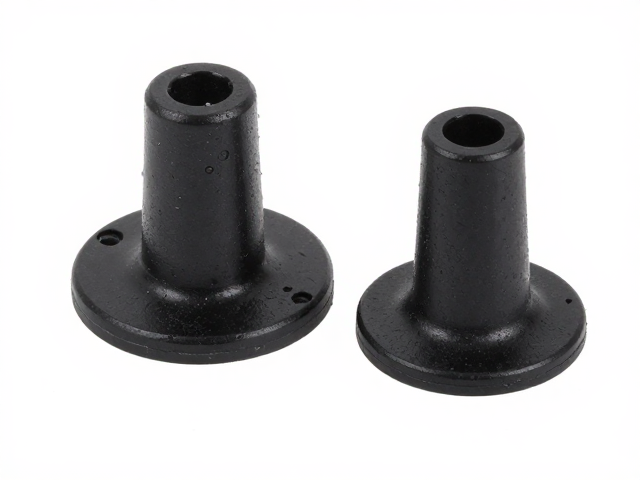
橡塑配件抗老化机理与失效特征
橡塑材料在长期户外或高温环境下,其分子链会受到紫外线、氧气和热能的共同作用,逐渐发生氧化降解或交联反应,导致材料变硬、开裂或失去弹性。这种老化现象通常始于表面,表现为颜色改变、光泽度下降,随后蔓延至内部结构,使得密封性能或连接强度发生不可逆的衰退。对于汽车、机械等领域的关键连接件而言,橡胶密封条或塑料护套的老化直接影响着整体系统的可靠性,因此理解其微观化学变化是制定防护策略的基础。
为了延缓这一过程,配方中通常添加受阻胺光稳定剂、抗氧剂以及碳黑等助剂,这些成分能捕捉自由基或吸收紫外线能量,从而阻断老化链式反应。在实际应用中,不同材质的老化表现各异,例如三元乙丙橡胶(EPDM)因其饱和的主链结构,表现出优异的耐臭氧和耐候性,而聚氯乙烯(PVC)则更容易因增塑剂迁移而变脆。通过加速老化试验模拟自然环境下的多年使用效果,可以初步筛选出配方稳定性,但实际工况中的应力集中和化学介质接触往往会加速这一过程,因此需结合具体使用场景进行多维度评估。
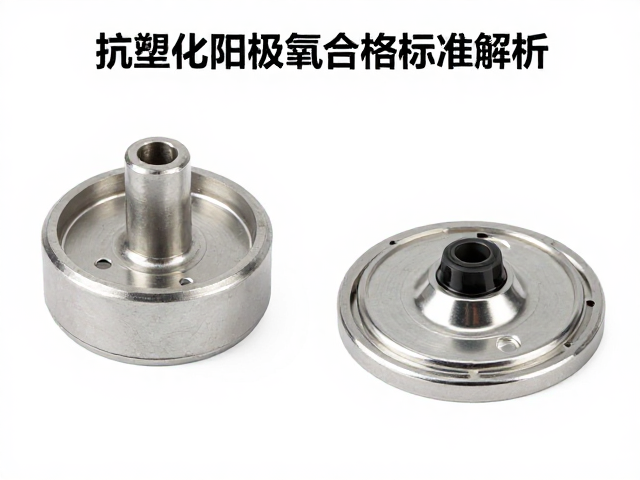
抗老化性能的关键测试指标
衡量橡塑配件抗老化能力的核心在于对比老化前后的物理力学性能变化,主要关注拉伸强度、断裂伸长率以及硬度等参数。国家标准如GB/T 3512《橡胶热空气老化试验方法》和GB/T 3683《塑料加速老化试验方法》规定了具体的试验条件,包括温度、时间、氧气浓度等变量。合格的标准通常要求老化后材料的性能保持率不低于特定阈值,例如断裂伸长率保持率需维持在70%以上,且表面无裂纹、无粉化、无粘连现象,这确保了材料在长期使用中不会因脆化而突然失效。
除了常规的物理性能测试,耐环境应力开裂和耐介质性能也是重要的考量因素。橡塑配件常接触润滑油、冷却液或清洁剂,这些化学物质可能与聚合物发生溶胀或化学反应,加剧老化进程。因此,在验证抗老化性能时,需将材料置于模拟实际工况的介质中浸泡特定周期后,检测其尺寸变化率和重量变化率。若材料在介质中发生过度溶胀或硬化,即使其耐紫外线性能良好,在实际应用中仍可能因密封失效或连接松动而不合格,这种综合评估能更真实地反映配件的寿命预期。
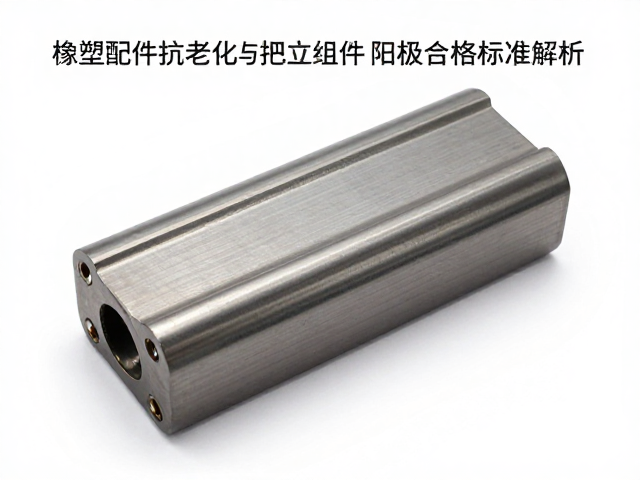
阳极氧化层的形成与结构特征
铝合金把立组件通过阳极氧化处理形成的氧化膜,是一层致密且坚硬的氧化铝陶瓷层,其生成过程依赖于电解原理,使铝表面转化为具有保护功能的多孔结构。在硫酸或草酸电解液中,铝件作为阳极发生氧化反应,生成的氧化铝体积大于基体铝,从而在表面形成具有一定厚度的膜层。这一过程不仅提升了表面硬度,还通过封闭处理封闭了微孔,显著增强了耐腐蚀性和耐磨性,是自行车、摩托车等运动器材金属部件提升品质的关键工艺。
氧化膜的厚度与颜色深度、耐腐蚀性能呈正相关,通常根据使用环境的需求,控制氧化时间在20至60分钟之间,以获得10至30微米的有效膜厚。膜层的微观结构呈现蜂窝状多孔形态,这些孔隙在封闭处理后被氢氧化镍或硅酸盐填充,从而隔绝外界腐蚀介质的侵入。若封闭效果不佳,残留的酸液或孔隙中的水分会在潮湿环境中引发点蚀,导致表面出现白色粉末状腐蚀产物。因此,封闭工艺的质量直接决定了氧化层在恶劣气候条件下的长期稳定性,是验收过程中不可忽视的技术细节。
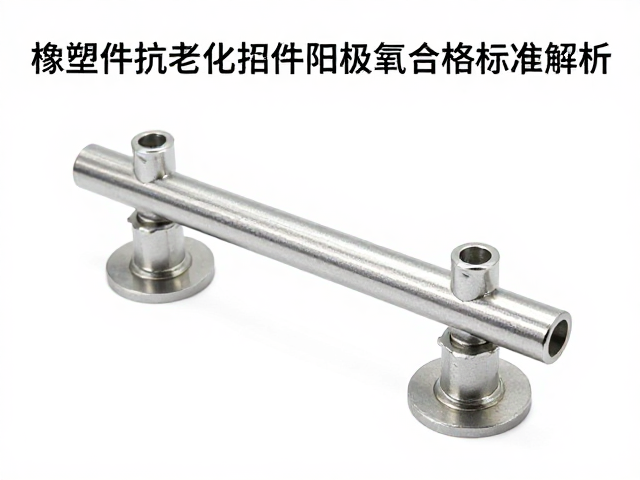
把立阳极氧化合格标准与检测
判断阳极氧化是否合格,外观检查是首要环节,要求膜层颜色均匀一致,无露底、起皮、起泡、针孔或明显的色差。对于黑色或深色氧化件,还需检查是否有流挂或色差不均现象,这些缺陷通常由电流密度分布不均或零件摆放位置不当引起。在微观层面,膜层应无明显腐蚀痕迹,特别是在螺纹部位和散热孔等电流分布复杂的区域,若出现局部发白或腐蚀,则视为不合格,因为这预示着防腐性能的缺失。
在理化性能方面,盐雾试验是验证耐腐蚀性的关键指标,通常要求经过24小时至48小时的中性盐雾试验后,表面无红色锈蚀点。此外,膜厚测量需使用磁性测厚仪或金相显微镜,确保各部位厚度符合设计公差,过薄则防护不足,过厚则可能因应力过大导致剥落。耐磨性测试常通过Taber耐磨试验机进行,规定磨轮重量和转速,计算单位面积的重量损失,若磨损后露出基体金属或颜色显著改变,则判定为耐磨性能不达标。这些量化指标为生产质量控制提供了客观依据,确保每一批次产品均符合行业标准。