热补法修复电动车真空胎的核心原理与适用场景
电动车真空胎出现钉子扎入或微小破口时,热补(即贴片修补)能通过高温硫化作用使橡胶补丁与内胎或真空胎内壁融为一体,形成严密的密封层,其耐久性通常优于冷补胶条。这种方法特别适用于胎面中心区域或侧壁轻微受损的情况,能有效防止行驶过程中因胎内气压流失导致的爆胎风险,是许多专业维修店处理顽固漏气点的首选方案。
操作前需确保车辆处于静止且轮胎完全冷却的状态,高温修补涉及加热工具,若胎内气压过高或橡胶过热可能引发安全隐患。热补材料多为丁基橡胶或天然橡胶混合硫化片,需严格匹配轮胎材质,确保两者在化学性质上兼容,避免日后出现脱层或再次漏气现象。
拆卸轮胎与清理修补区域的标准化流程
使用电动扳手或手动撬胎棒将轮胎从轮毂上分离,过程中需小心避免损伤胎唇及轮毂边缘。取出内胎(针对外胎带内胎结构)或直接对真空胎内壁进行操作,用砂纸仔细打磨破口周围约3-5厘米的区域,去除原有的氧化层、泥土及旧胶残留,直至露出土黄色的橡胶本体,打磨面积应略大于补丁尺寸,以保证粘合面的充分接触。
清理完毕后,务必使用专用清洁剂或无水酒精擦拭打磨区域,确保表面干燥、无油无尘。对于真空胎,还需检查胎内是否有积水或杂质,若有需彻底擦干。这一步骤决定了硫化补丁能否紧密贴合,任何细微的颗粒或湿气都可能导致补丁边缘翘起,进而引发持续性慢撒气问题。
涂胶、加热与贴片压合的关键操作细节
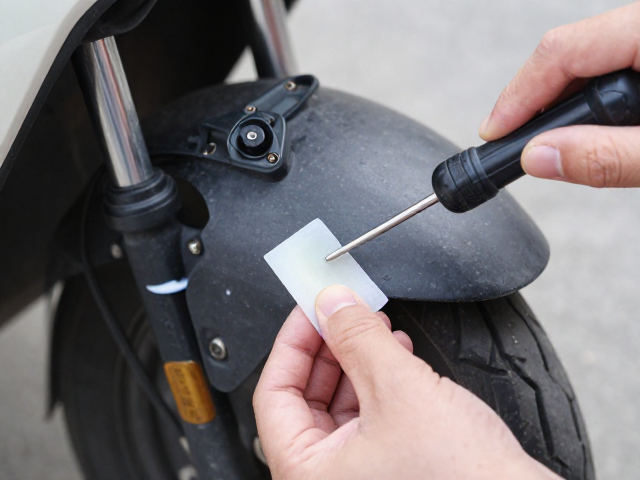
将专用橡胶胶水均匀涂抹在打磨好的区域,涂胶范围需覆盖补丁面积并略微向外扩展,涂胶后需等待约1-2分钟,直至胶水表面溶剂挥发,呈现半透明哑光状,此时粘性最佳。将硫化补丁对准破口中心位置贴合,使用专用压轮或扳手柄部从中心向四周用力挤压,排出内部空气,确保补丁与轮胎表面无缝隙。
使用热补机或大功率热风枪对补丁区域进行加热,加热温度通常控制在120-150摄氏度之间,加热时间约30-60秒,具体需根据补丁厚度和环境温度调整。加热过程中需持续按压,使橡胶发生硫化反应,形成分子链交联。加热结束后,不可立即移动或充气,需自然冷却定型,通常需等待5-10分钟,以确保硫化反应完全结束,恢复橡胶弹性与强度。
安装复位与快拆锁紧力的确认标准
将处理好的轮胎重新安装至轮毂,检查胎唇是否完全落入轮毂槽内,避免偏位。对于采用快拆结构的电动车轮毂,安装时需确保快拆杆方向符合人体工学,通常建议朝向车辆后方或侧上方,以便于操作且不影响骑行姿态。锁紧快拆杆时,需施加足够的压力,标准状态为锁紧后,快拆杆末端对手掌掌心产生明显且持久的压迫感,同时快拆杆本身无明显滑动或变形。
许多用户误以为快拆锁紧到感觉“硬”即可,实则需达到预设的机械锁紧力。若锁紧不足,行驶中因震动可能导致快拆松脱,引发严重安全事故;若过度锁紧,可能损坏快拆凸轮结构或轮毂受力点。建议初次安装后,定期(如每两周)检查快拆锁紧状态,确保无松动迹象。
胎内气压校准与动态行驶前的验证
充气前需使用高精度气压计读取数值,电动车真空胎的标准气压通常标注在轮胎侧壁,常见范围为25-35 PSI(约1.8-2.4 Bar),具体数值需参考车辆说明书或轮胎标识。充气时应缓慢进行,避免瞬间高压冲击未完全冷却的补丁区域。充气至标准值后,静置5分钟,观察气压计读数是否稳定,若出现明显下降,需重新检查补丁边缘或气门嘴是否存在泄漏。
完成气压校准后,进行低速动态测试。将车辆推离或低速骑行50-100米,感受车身是否有异常抖动或跑偏。停车后再次触摸补丁区域,确认无发热异常(硫化反应已完成,不应有持续放热)。同时,检查轮胎侧面与轮毂接合处是否有漏气声或肥皂水起泡现象,确保整体密封性完好后方可恢复正常行驶。