锻造铝合金的微观组织特性与加工挑战
锻造铝合金在经历高温高压成型后,内部晶粒沿流线方向排列,这种致密的微观结构虽然提升了材料的机械强度和抗疲劳性能,但也直接导致了材料硬度的显著增加。相较于铸造铝合金,锻造件在切削过程中产生的切削力更大,刀具磨损速度更快,极易出现加工硬化现象,使得常规加工参数难以直接套用。
实际生产环境中,铝合金的导热性虽好,但锻造后的形变强化效应会局部积聚热量,若冷却不充分,工件表面温度升高会导致材料软化不均,进而引发尺寸精度偏差。这种物理特性的复杂性,要求加工工艺必须精确控制切削速度、进给量以及冷却液流量,以平衡切削效率与工件表面的完整性,避免因热应力导致的微观裂纹或宏观变形。
螺丝扭矩对连接结构稳定性的关键影响
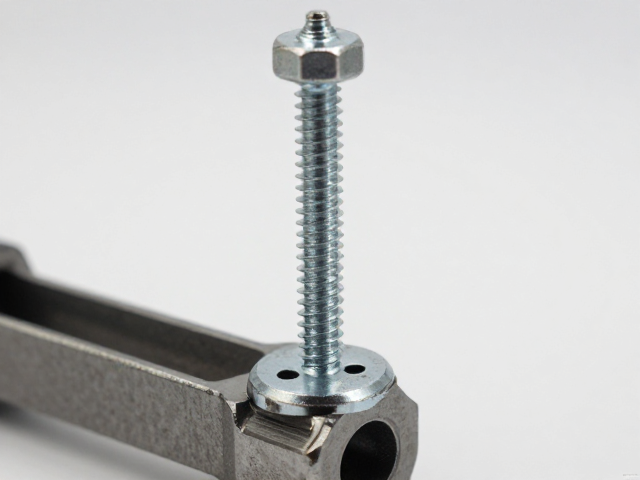
在铝合金部件的组装过程中,螺纹连接的可靠性直接决定了整体结构的安全性。由于铝合金基体的屈服强度相对较低且易发生蠕变,过大的拧紧力矩会导致螺纹牙型变形甚至滑牙,而力矩不足则会在振动环境下引起连接松动。因此,精确控制螺丝扭矩是防止因材料特性差异导致的连接失效的核心手段。
使用经过校准的扭矩扳手进行标准化作业,能够确保每个连接点施加的预紧力处于设计允许的安全区间。对于高强度螺栓连接,通常建议采用分段拧紧法,即分三次至多次逐步达到目标扭矩值,以消除接触面的不均匀沉降。这种工艺细节能有效分散应力集中,确保铝合金法兰或支架在长期负载下保持结构的刚性与稳定性。
标准化检测流程与品质控制体系
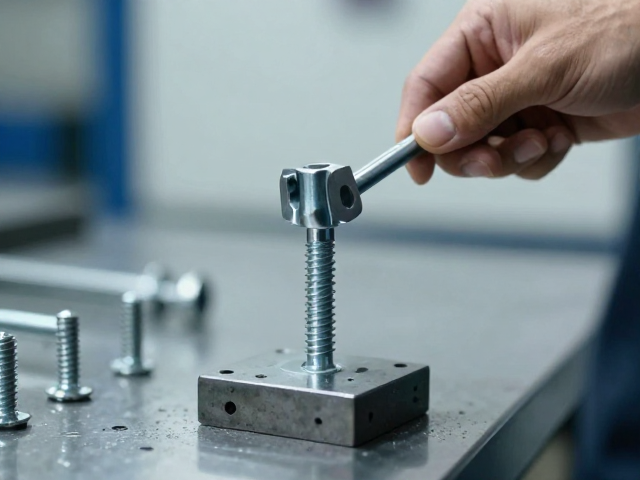
建立严密的扭矩检测流程是验证加工品质的必要环节。在装配完成后,需利用高精度数字扭矩测试仪对关键连接点进行抽检或全检,记录实际施加扭矩值与设定值的偏差范围。检测数据应实时录入质量管理系统,形成可追溯的数据链,以便在出现异常时快速定位是人为操作失误还是工艺参数设定不当。
除了静态扭矩测试,动态工况下的紧固状态监测同样重要。通过模拟实际运行中的振动环境,检查螺丝是否有松动迹象或扭矩衰减情况,可以更真实地反映连接结构的长期可靠性。定期对检测设备进行计量校准,确保测试数据的准确性,是维持生产线品质一致性的基础保障,也是应对客户对高可靠性零部件需求的技术支撑。