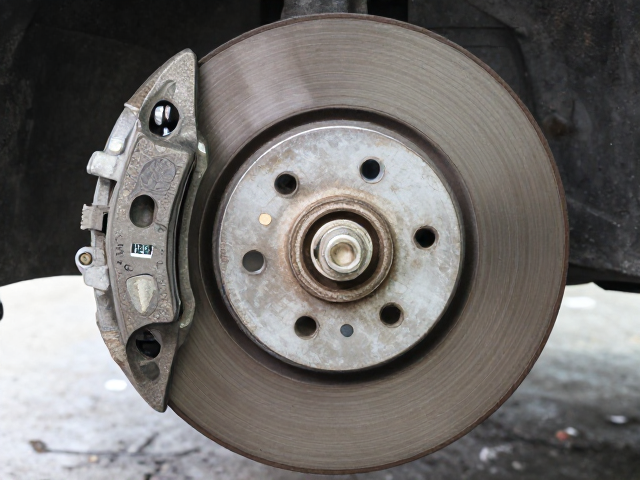
刹车盘尺寸确认的核心要素与测量逻辑
制动系统的核心在于制动盘与制动钳的精准配合,任何微小的尺寸偏差都可能导致散热失效或机械干涉。确认制动盘尺寸并非仅凭肉眼观察,而是需要依据车辆出厂规格表中的精确数据,重点关注直径、厚度以及安装孔距三个关键参数。原厂设计的制动盘直径直接决定了杠杆力矩,进而影响制动力输出的效率,而厚度则关乎热容量与结构刚性。在安装或升级前,必须通过卡尺对现有部件进行实测,对比原厂维修手册中的公差范围,确保新选用的制动盘在直径上完全匹配制动钳的包裹空间,避免因直径过大导致钳体碰撞或直径过小导致摩擦力不足。
除了静态尺寸,制动盘的安装接口特征同样至关重要。中心孔直径、螺栓孔位分布以及制动盘本体的宽度(含散热鳍片或通风槽结构)必须与轮毂内部空间、悬挂组件以及制动卡钳的安装面保持绝对一致。许多车型在不同年份或不同配置版本中,即使外观相似,其制动盘的中心孔或法兰面高度也可能存在细微差异。因此,在核对尺寸时,应结合车辆VIN码查询专属配置信息,并参考专业数据库中的安装数据,确保新盘能无干涉地安装到位,这是保证制动系统正常运作的第一步,也是排除因安装错位导致蹭盘的基础。
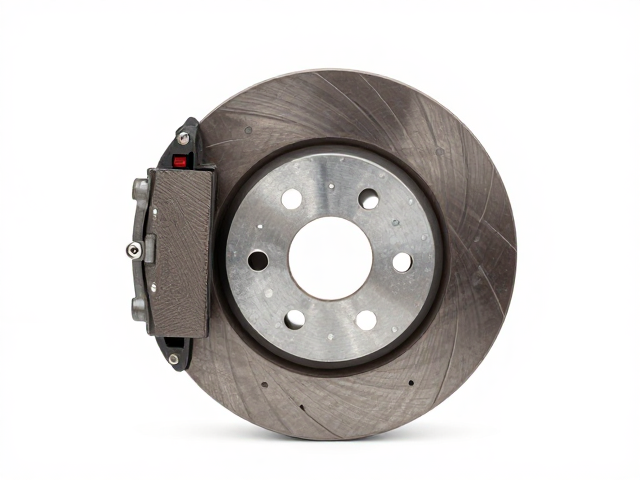
碟片蹭盘的成因分析与机械校准
碟片蹭盘是制动系统中常见的故障现象,其本质是制动盘与制动衬块之间产生了非预期的金属摩擦。这种干涉通常源于制动钳导向销润滑不足或锈蚀卡滞,导致卡钳无法在回位时完全脱离制动盘。当导向销活动受阻,制动衬块无法均匀退让,便会持续摩擦旋转的制动盘,产生异响、高温以及明显的阻力感。此外,制动盘表面因高温产生的翘曲变形,或是安装时未清理法兰面与轮毂接触面的锈蚀与污垢,都会导致制动盘在旋转过程中产生轴向跳动,进而定期刮擦制动衬块。
解决蹭盘问题需要系统性的机械校准。首先,拆卸制动钳,检查并清洁导向销,重新涂抹专用的耐高温润滑脂,确保其能自由滑动。其次,在安装新制动盘前,务必使用钢丝刷彻底清理轮毂法兰面及制动盘安装面的锈迹,确保接触面平整无异物,防止因安装面不平导致制动盘偏摆。若制动盘已出现翘曲,需使用百分表测量其端面跳动量,超出原厂标准(通常为0.05mm-0.10mm范围内)则必须更换。完成机械校准后,进行路试并适当加热制动系统,利用热胀冷让衬块与制动盘形成更完美的贴合面,从而消除因微观不平导致的间歇性蹭盘。
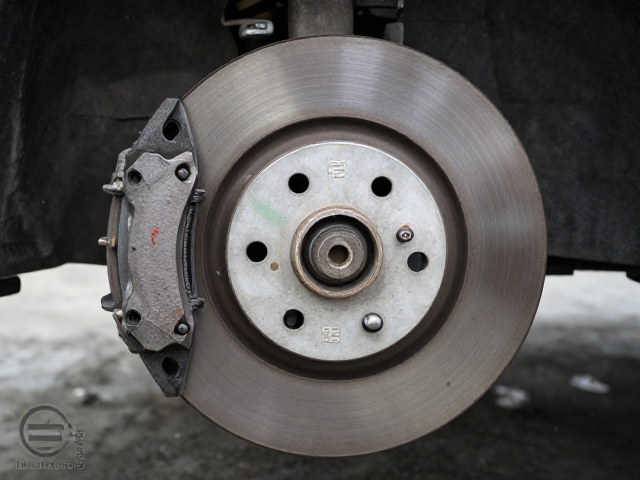
高效散热碟片的热力学结构与材质选择
制动过程中,动能转化为热能,制动盘表面温度可瞬间超过600摄氏度,此时散热效率直接决定制动性能的稳定性。高效散热碟片的核心在于其内部通风结构的设计,常见的有交叉通风槽、螺旋通风槽以及多孔散热设计。这些结构通过增加空气流通的截面积和流速,利用车辆行驶时的迎风效应或风扇辅助,将热量迅速从制动盘内部导出至空气中。交叉通风槽能有效引导气流穿透制动盘,降低核心温度,防止制动液沸腾导致的踏板软脚现象;而经过特殊表面处理的划线盘或打孔盘,还能定期刮除衬块表面的粉尘,保持摩擦系数稳定。
材质与热处理工艺是决定制动盘散热性能的另一大关键。高品质制动盘通常采用高碳铸铁或经过特殊合金元素(如铬、钼、铜)处理的铸铁,这些材料具有优异的热导率和抗热衰退能力。部分高性能车型采用双金属复合制动盘,利用不锈钢外壳与铸铁本体的结合,既保证了轻量化,又提升了散热效率。在选购时,应关注制动盘表面的抗氧化涂层或磷化处理,这能有效防止高温氧化产生的红锈,保持制动盘表面光洁,减少因表面粗糙度增加导致的摩擦阻力异常。同时,制动盘的壁厚分布也需经过严密的热力学模拟,确保热量均匀分布,避免局部过热导致的裂纹或变形。
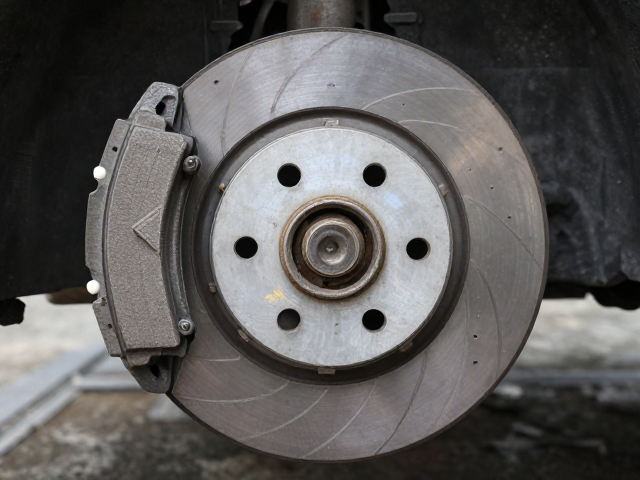
制动盘选购与安装的合规性建议
在选购制动盘时,首要原则是严格遵循车辆制造商的技术规范与认证标准。制动系统关乎行车安全,任何部件的选择都应具备完整的可追溯性,确保产品符合相关的工业制造标准。消费者应通过正规渠道获取产品,核对产品包装上的执行标准编号、生产批次及材质说明,避免使用来源不明或参数标注模糊的产品。对于原厂替换件,优先选择通过原厂认证体系的部件,以确保其尺寸精度、材料性能及热处理工艺与原车系统保持高度一致。
安装过程中的规范操作是保障制动盘性能发挥的关键环节。新制动盘在安装初期需要进行适度的磨合,避免在磨合期内进行紧急制动或长时间高强度驾驶,以免因衬块与制动盘表面未完全贴合而导致制动效果不佳或异常磨损。安装时需使用扭矩扳手按照对角线顺序紧固制动盘固定螺栓,确保预紧力均匀,防止因受力不均导致制动盘变形。此外,制动系统会定期产生微量粉尘,这些粉尘附着在制动盘表面或悬挂部件上属于正常物理现象,无需过度清洗或干预,保持制动系统清洁干燥,避免油污污染制动衬块,即可维持制动系统的长期稳定运行。