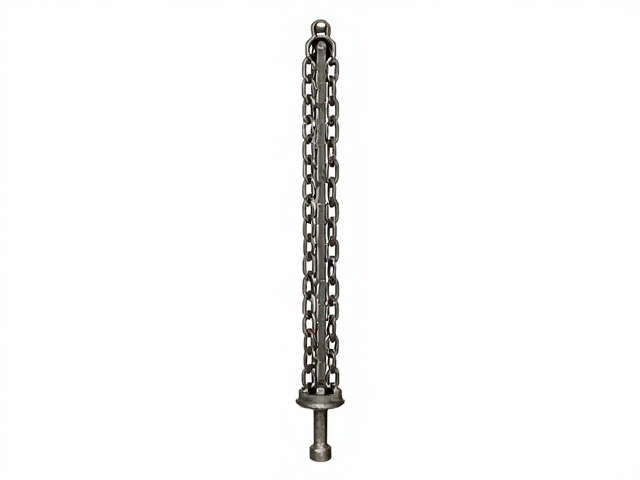
锰钢链条夹具的核心特性与选型逻辑
锰钢链条夹具凭借其高屈服强度与卓越的耐磨性能,成为工业立式设备支撑系统中的关键连接组件。相较于普通碳钢或合金钢材质,锰钢在受到剧烈冲击或高负荷压力时,能够通过形变吸收能量而非直接断裂,这种特性使得夹具在长期承受垂直载荷时能保持结构的完整性。在立式稳固支撑的应用场景中,夹具的抗拉强度通常需达到规定标准,以确保在设备运行过程中不因金属疲劳产生松动或失效。
选型过程中需严格核对夹具的规格参数与负载需求,重点关注其材质等级、表面处理工艺以及螺纹规格。常见的锰钢材质如65Mn,经过热处理后硬度与韧性平衡,适合高频次装卸或重载环境。安装前必须确认夹具的额定载荷是否大于设备最大工作负荷的1.5倍,这是保障立式结构安全的基本物理前提。此外,夹具表面的镀锌或发黑处理能有效抵御潮湿环境下的氧化腐蚀,延长使用寿命,需根据实际部署环境的温湿度条件进行选择。
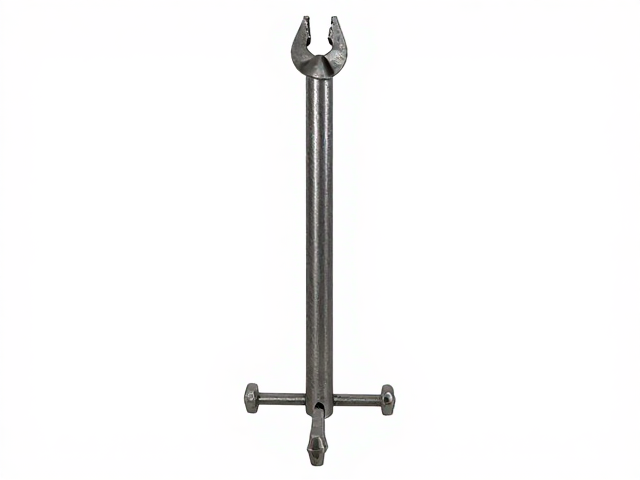
安装前的场地准备与工具校准
在正式进行锰钢链条夹具的安装作业前,必须对安装基座进行严密的清洁与平整度检查。立式支撑结构的稳定性高度依赖于接触面的水平度与粗糙度,任何微小的倾斜或残留油污都可能导致受力不均,进而引发夹具滑移或基座变形。使用高精度水平仪检测安装平面,确保误差控制在允许范围内,同时清理所有灰尘、锈迹及旧涂层,为夹具提供最大化的摩擦接触面积。
所需工具应提前准备齐全,主要包括扭矩扳手、专用链条扳手、游标卡尺以及防松螺母。扭矩扳手是确保紧固力矩符合技术规范的关键工具,严禁使用普通活动扳手替代,以免因受力不均导致螺栓滑丝或夹具变形。在安装前,需对所有紧固件进行外观检查,确认无裂纹、变形或螺纹损伤。若发现部件存在细微瑕疵,应立即更换,不得强行安装,以避免在后续运行中因应力集中引发断裂事故。
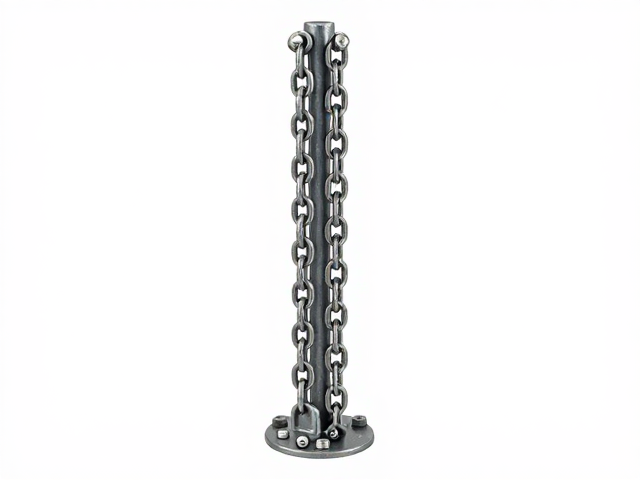
标准化安装流程与紧固规范
安装起始阶段,将锰钢链条夹具准确放置于预定的垂直支撑位置,确保链条环扣与夹具本体自然贴合,无扭曲或干涉现象。初步拧紧固定螺栓,但此时切勿施加最终扭矩,需保留一定的调整空间以校正垂直度。使用激光水平仪或高精度铅垂线辅助定位,观察夹具主体与设备基准线的平行关系,通过微调垫片或调整螺栓位置,消除视觉及测量上的偏差。
当垂直度与水平度均达到最佳状态后,开始执行最终的紧固程序。依据设备技术规范中规定的扭矩值,使用扭矩扳手对角逐步拧紧螺栓,遵循“十字交叉、分次紧固”的原则,确保夹具各受力点均匀加载。对于关键受力部位,建议采用防松胶或双螺母结构进行二次加固,以应对设备运行中可能产生的震动。紧固完成后,再次复查各连接点的间隙,确认无异常松动或异响,方可视为安装步骤完成。
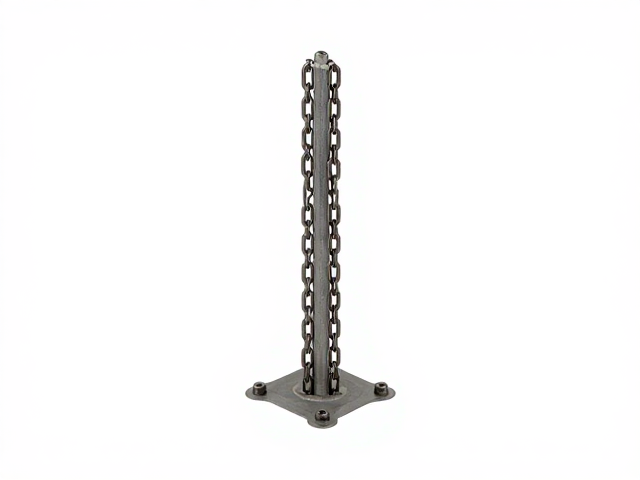
安装后的稳固性验证与维护要点
安装完毕并不意味着工作结束,必须进行静态与动态的稳固性验证。在静态测试中,对立式支撑施加逐步增加的预设负载,观察夹具连接处是否有微动或变形迹象。随后进行动态测试,在设备空载运行状态下,监测夹具在振动环境下的稳定性,记录是否有异常噪音或位移。任何微小的松动或位置偏移都需立即停机排查,严禁带病运行。
日常维护应聚焦于紧固件的定期检查与链条的润滑保养。建议设定固定的巡检周期,重点检查防松螺母是否松动、链条销轴是否磨损以及夹具表面是否有锈蚀斑点。保持链条适当润滑可降低摩擦系数,减少磨损,但需避免润滑油滴落至设备其他精密部件。若发现夹具出现明显塑性变形、裂纹或链条伸长率超过标准限值,必须立即停止使用并更换新品,切勿尝试修复后继续使用,以确保持续的支撑安全性。