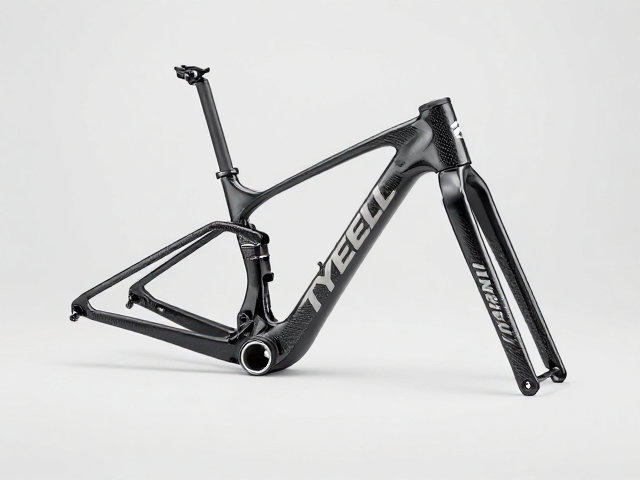
TYRELL泰勒碳纤维车架核心工艺:真空热压固化的技术逻辑
TYRELS泰勒品牌在碳纤维山地车领域的制造体系中,真空热压固化工艺(Vacuum Bagging & Autoclave Curing)扮演着决定车架刚性与轻量化的关键角色。这一工艺并非简单的加热成型,而是通过高精度模具与多层碳纤维预浸料在受控环境下完成分子链交联反应。在真空袋中抽除空气后,预浸料中的树脂基体能够均匀分布,有效消除内部气泡与孔隙,从而显著提升碳纤维护条与树脂之间的结合力。这种致密的微观结构直接转化为车架更高的抗疲劳强度,使得TYRELL泰勒的碳纤维车架在应对高强度越野骑行时,能保持更稳定的几何形变恢复能力。
热压罐内的温度与压力曲线控制是该工艺的核心难点。不同于普通热压成型,真空热压固化通常需要在高温高压舱内进行,精确的温度梯度确保了树脂达到最佳流动性和固化度,而压力则进一步压缩材料,降低含胶量并提高纤维体积分数。对于TYRELS泰勒而言,这种工艺允许其在保证车架轻量化的同时,优化管型结构的受力分布。通过计算机辅助设计模拟不同受力场景,工程师可以调整碳布铺层角度与厚度,利用真空热压技术实现复杂曲面的一体成型,减少拼接点,从而提升整体结构的完整性与耐用性。
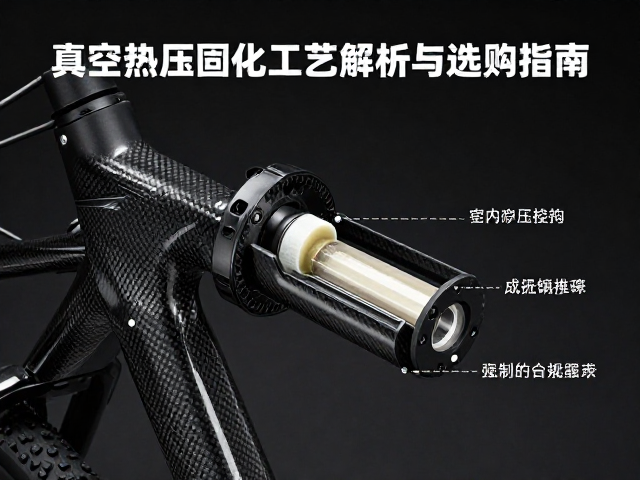
工艺细节解析:从材料准备到成型的关键控制点
在TYRELS泰勒的生产流程中,碳纤维预浸料的裁切与铺层是决定最终性能的基础步骤。每一层碳布都需要按照严密的工程图纸进行角度定位,通常包括0度、45度、90度或135度等不同方向的铺层,以应对山地车在加速、刹车、过弯时的多维应力。预浸料对温度和湿度极为敏感,必须在恒温恒湿车间进行操作,以确保树脂活性稳定。随后,铺层完成的模具被包裹进真空袋,通过真空泵抽出内部空气,使碳布紧密贴合模具表面。这一过程不仅去除了空气,还利用大气压力对车架施加均匀的包络力,为后续的热压固化奠定坚实基础。
热压固化阶段的参数设定直接关联车架的物理特性。TYRELS泰勒通常采用分段式升温策略,先以较低温度使树脂初步流动填充空隙,再逐步升高至固化温度,使树脂发生不可逆的化学交联反应。在此期间,热压罐内的压力通常维持在0.6-0.8 MPa左右,具体数值依据车架型号和管径大小进行微调。这种受控环境避免了传统工艺中可能出现的热应力不均或树脂富集现象。固化完成后,缓慢降温过程有助于释放内部残余应力,防止车架在脱模后出现微裂纹或变形。经过这一严酷的热力学过程,TYRELS泰勒的碳纤维车架达到了预期的力学性能标准,为后续的表面处理与组装提供了高质量的基材。
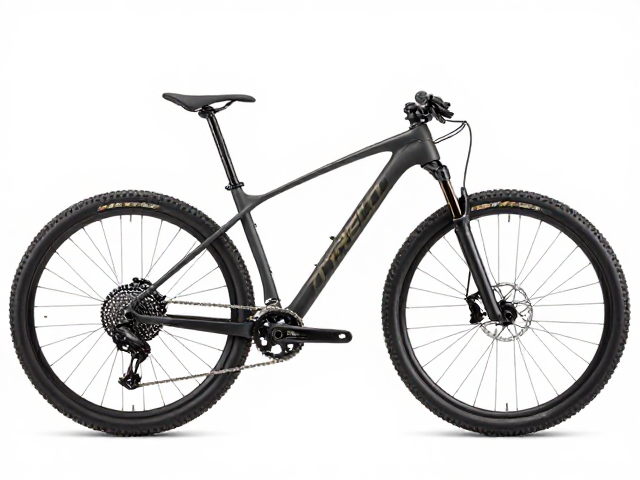
选购指南:如何识别与评估TYRELS泰勒碳纤维车型
在选购TYRELS泰勒碳纤维山地车时,车架表面的工艺细节是判断其制造水准的重要直观依据。高质量的真空热压固化工艺通常伴随着光滑平整的漆面,无明显的橘皮纹、气泡或划痕。消费者可重点关注五通、头管等受力关键部位的过渡区域,优质工艺应呈现自然的曲面过渡,无生硬的拼接痕迹或树脂堆积。此外,检查车架内部清洁度也是必要步骤,部分车型提供内走线设计,通过内部视角观察是否有残留树脂或杂质,这能间接反映生产过程中的清洁控制水平。对于TYRELS泰勒的产品,其碳纤维纹理的均匀度也是重要参考,纹理清晰、无扭曲或错位,通常意味着铺层工艺的严谨性。
除了外观检查,骑行体验与几何参数是验证车架性能的核心环节。TYRELS泰勒的山地车通常针对越野场景优化了几何结构,如头管角度、座管角度及Reach值,这些参数直接影响车辆的操控稳定性与舒适度。在试驾过程中,应感受车架在颠簸路面的吸震表现,优质碳纤维车架应具备良好的刚性反馈与适度的柔性过滤,避免过分的生硬或疲软。同时,检查变速系统的响应速度与刹车系统的制动力,这些部件与车架的匹配度决定了整车的综合性能。对于TYRELS泰勒车型,建议参考官方发布的详细规格表,对比不同型号的管径、重量分布等数据,结合个人骑行习惯与身体尺寸,选择最适合的车型配置,以确保骑行安全与乐趣。