碳纤维复合材料在铁人三项装备中的核心优势
铁人三项运动对器材的重量、刚性以及空气动力学特性有着极严苛的要求,碳纤维复合材料凭借高比强度和高比模量的物理特性,成为制造自行车车架、轮组、车把以及专业服装配件的首选材料。这种材料在经过严密的结构设计后,能够显著降低整体装备质量,从而提升运动员在骑行和跑步阶段的能量效率。然而,碳纤维预浸料本身仅具备初步的形态保持能力,其最终力学性能的发挥,高度依赖于后续成型工艺中的关键环节,即真空热压固化技术。
真空热压固化工艺通过精确控制温度、压力和时间三大核心参数,促使树脂基体发生交联反应,形成坚固的三维网络结构,同时利用真空环境排除内部气泡,确保材料致密无缺陷。这一过程直接决定了成品件的层间剪切强度、耐疲劳性能以及长期使用的可靠性。对于追求极致性能的铁三运动员而言,装备在长时间高强度负荷下是否会出现微裂纹或分层,是决定比赛安全与表现的关键因素,而真空热压正是保障这些微观结构完整性的核心技术手段。
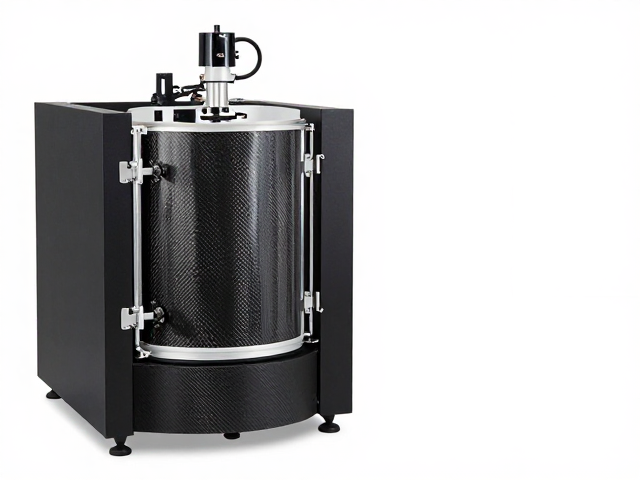
真空热压釜系统的运行机制与关键组件
真空热压釜(Autoclave)是实施该工艺的核心设备,其内部需维持稳定的高温高压环境。系统通常由加热炉体、高压气体控制系统、真空抽气单元以及严密的温度监控网络组成。在运行过程中,高压惰性气体(通常为氮气)被注入釜内,对包裹在模具内的碳纤维部件施加均匀且巨大的向心压力,通常压力范围在3至10 bar之间,具体数值依据树脂体系特性而定。这种外部压力迫使树脂在流动过程中填充纤维间隙,排出多余挥发物,从而获得高纤维体积含量的优质复合材料结构。
温度控制是固化反应的另一项决定性因素。树脂基体(如环氧树脂或热塑性树脂)需要在特定的升温曲线下经历玻璃化转变、流动、交联固化以及冷却定型等阶段。温度传感器需实时监测部件不同位置的温度变化,确保升温速率避免树脂因快速膨胀而产生内应力,同时在固化阶段提供足够的热能激活交联反应。现代真空热压釜还配备高精度压力补偿系统,以应对树脂在固化过程中粘度变化导致的压力波动,确保压力始终作用于部件表面,维持结构的均匀性。
严密的工艺参数控制与固化曲线设计
固化曲线的制定需严格遵循树脂供应商提供的技术数据,通常包括预热、升温、保温和冷却四个阶段。在预热阶段,部件以较低速率升温,使树脂粘度降低并开始流动,同时排出预浸料中残留的挥发物。进入主固化阶段后,温度升至树脂设定的最高固化温度(例如120°C至130°C对于部分高性能环氧体系),并保持一定时间(通常为1-2小时),以确保分子链充分交联。此阶段的温度均匀性至关重要,任何局部过热或过冷都可能导致树脂降解或固化不完全,进而削弱材料强度。
压力施加的时间点与升温过程需精密配合。通常在树脂粘度降至最低点时施加或保持最大压力,以最大化树脂对纤维的浸润效果。对于复杂几何形状的铁三装备部件,如空气动力学车把或异形轮组辐条,可能需要采用分段加压策略,以防止纤维在高压下发生位移或褶皱。此外,冷却阶段的速率也需经过计算,过快的冷却可能导致残余应力过大,引起部件变形或微裂纹,因此通常采用受控的降温速率,使部件在应力释放平稳的状态下定型。
后处理工序对最终性能的影响
真空热压固化完成后,部件需经过精密的后处理工序以去除多余材料并提升表面质量。脱模过程中需格外小心,避免对固化后的复合材料表面造成机械损伤。对于需要进一步加工的部位,如螺栓孔位或安装接口,需使用高精度CNC设备进行钻孔和打磨,确保尺寸精度符合铁三装备的严苛公差要求,通常为±0.1毫米以内。这一步骤不仅影响装配效率,更关系到连接部位的应力分布,不当的加工可能导致应力集中,引发早期失效。
表面处理与检验是后处理的关键环节。固化后的部件表面可能存在轻微的树脂富集或纤维纹理不均,需通过精细打磨和抛光处理,以提升空气动力学性能及美观度。同时,必须进行严格的无损检测,如超声波检测(UT)或X射线检测,以识别内部可能存在的孔隙、脱层或纤维断裂等缺陷。对于铁人三项装备,任何微小的结构缺陷都可能在数小时的持续负荷下扩展为灾难性断裂,因此,只有通过全方位无损检测验证合格的部件,才能进入最终组装或涂装阶段。