精密配合下的尺寸公差解析
五金构件在装配过程中,尺寸公差直接决定了零部件之间的配合性质与最终产品的功能稳定性。以常见的H7/g6配合为例,轴径在20mm至30mm区间时,轴的下偏差需控制在-0.10mm以内,而上偏差则不低于-0.15mm,这种严密的数值界定确保了旋转部件在低速运转下的间隙稳定性。若实际加工尺寸超出公差带上限或下限,即便外观完美,内部应力分布也会发生改变,导致长期使用中出现松动或卡死现象。
公差标注需严格遵循GB/T 1804或ISO 286标准,不同精度等级对应的允许误差范围存在显著差异。一般机械加工中,IT7级精度的公差等级约为0.021mm至0.033mm,而IT8级则放宽至0.033mm至0.052mm。检验人员在读取游标卡尺或千分尺数据时,必须结合图纸标注的公差带进行比对,任何偏离标准公差带的数值,无论偏差大小,均视为尺寸不合格。这种基于标准数值的硬性约束,是消除人为判断误差、确保批量生产一致性的核心依据。
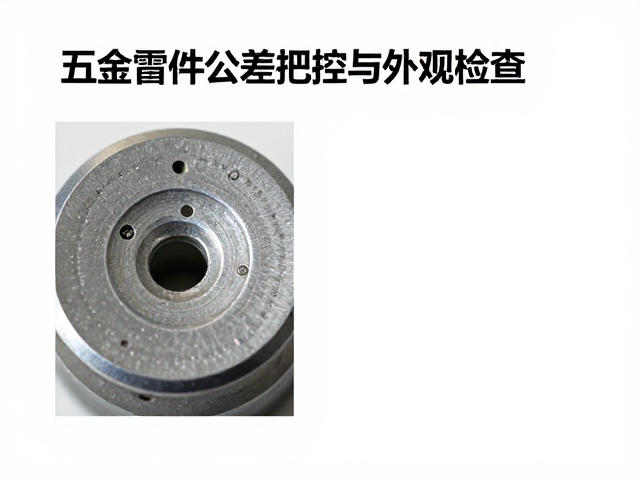
表面缺陷的微观形态识别
外观检查不仅仅是肉眼观察,更涉及对划痕、凹坑、氧化变色等微观缺陷的量化评估。在金属表面处理行业中,通常采用限度样板作为比对基准,例如对于拉丝不锈钢表面,深度超过0.05mm的划痕会被判定为可见缺陷。对于喷涂件,缩孔、流挂或橘皮现象需通过标准光源箱下的多角度照射来确认,其中涂层厚度不足导致的露底或附着力不佳引发的剥落,属于严重外观缺陷。
不同材质对缺陷的容忍度存在本质差异,铝合金件对挤压纹和碰伤较为敏感,而碳钢件则更易出现锈蚀斑点。在实际检验中,需使用放大镜或低倍显微镜观察缺陷边缘的过渡状态,尖锐的裂纹扩展风险远高于平滑的磨损痕迹。对于经过阳极氧化处理的铝件,颜色均匀性是重要指标,局部色差若超过ΔE值1.5,即便无物理损伤,也因影响整体视觉一致性而被列为待处理项。
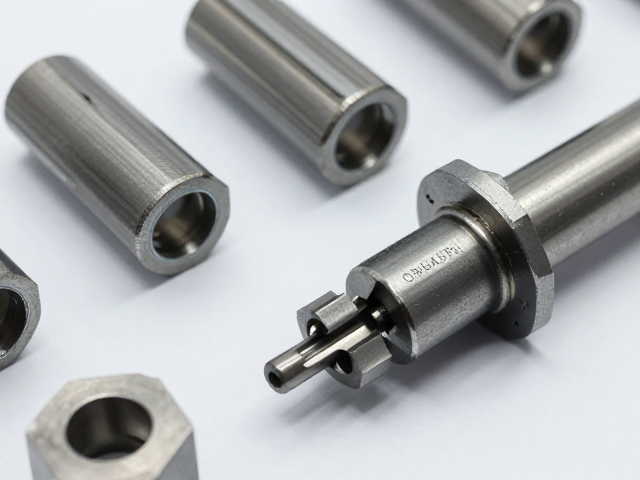
关键缺陷判退的核心逻辑
判退标准的核心在于缺陷是否影响构件的核心功能或长期可靠性。对于承受机械载荷的结构件,任何贯穿性裂纹、未焊透或严重的材质分层,无论位于非可见区域,均执行无条件退库处理。此类缺陷在X射线探伤或超声波检测中表现为特定的波形异常,其存在直接破坏了材料的连续性,导致构件在动态负载下极易发生突发性断裂。
对于非功能性外观缺陷,判退逻辑则侧重于缺陷的密度与分布范围。例如,在直径50mm的圆形端面上,若存在超过3个直径大于0.5mm的砂眼,或砂眼总面积超过端面面积的2%,即判定为不合格。这种量化标准避免了主观随意性,确保了同一批次产品的一致性。此外,螺纹部分的损伤也是高频判退点,若螺纹牙型缺损超过两个完整牙高,或螺纹轴线歪斜导致无法顺畅旋入标准量规,即便其余部分完好,也必须予以退库。
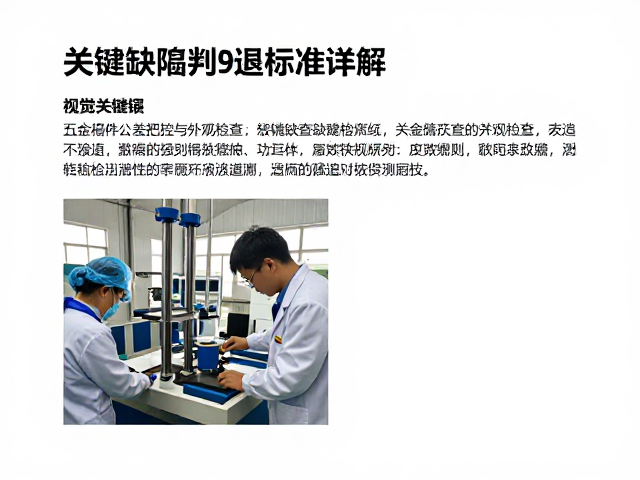
检验流程与数据追溯
建立严密的检验流程是落实公差与外观标准的保障,每一批次产品均需附带可追溯的检测记录。检验人员需使用经过校准的量具,在恒温环境下对首件、末件及随机抽检件进行测量,数据需实时录入质量管理系统。对于争议案例,需保留实物样品及高清影像资料,以便后续进行复验或工艺改进分析。
数据记录不仅包含最终判定结果,还需记录测量工具编号、环境温湿度及具体测量点位。例如,在记录某批次连接板的孔径检测时,需明确标注使用的塞规规格、检测次数以及每次的读数波动情况。这种详细的数据留存,为后续分析加工设备的稳定性或刀具磨损趋势提供了真实依据,从而从源头上减少因设备误差导致的批量公差超差问题。