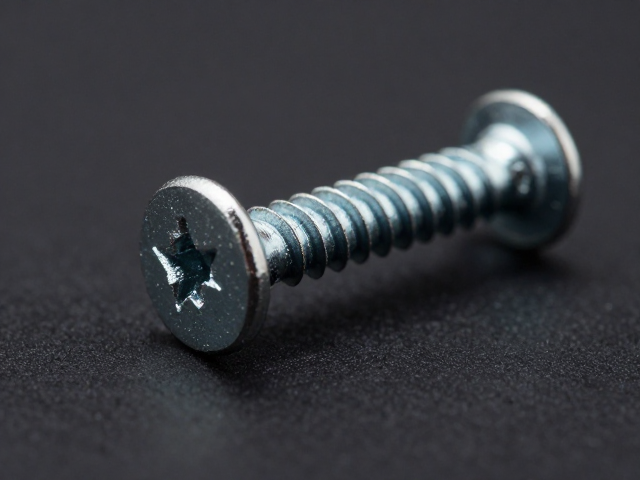
螺丝防松锁紧的核心机理与常见误区
机械连接中的松动现象通常源于接触面间的相对微动,这种微动会逐渐磨损螺纹副,导致预紧力衰减。在工程实践中,许多操作人员误以为增加拧紧扭矩是解决松动的唯一途径,但这往往会导致螺栓屈服甚至断裂,反而降低了连接的可靠性。真正的防松核心在于维持螺纹间的摩擦力矩稳定,同时抵抗外部振动和冲击载荷对接触面的破坏。
常见的防松策略分为摩擦防松、机械防松和永久防松三类。摩擦防松利用弹簧垫圈或双螺母增加轴向压紧力;机械防松通过开口销、止动垫片等结构限制相对运动;永久防松则使用厌氧胶等粘合剂形成刚性连接。选择何种方式需依据设备工况、拆卸频率及环境温度综合判断,而非单一依赖经验判断。
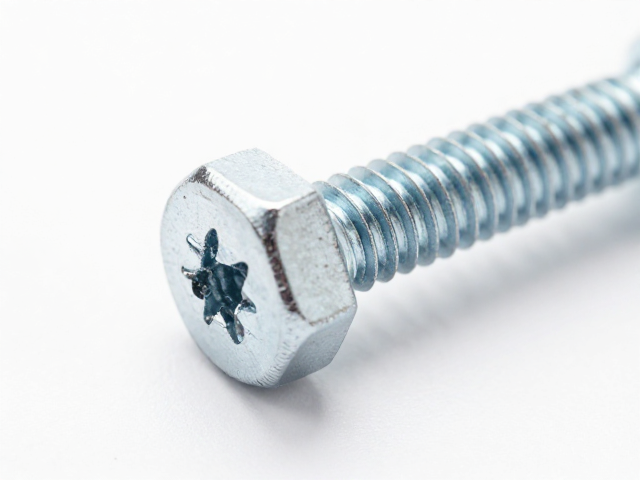
抛光处理对螺纹接触面的微观影响
表面抛光会显著改变螺纹牙侧的粗糙度,进而影响摩擦系数。高光洁度的表面能减少接触点的应力集中,降低初始装配时的拧紧扭矩波动,使预紧力分布更加均匀。然而,过高的抛光精度可能导致微观储油空间减少,在缺乏润滑条件下,摩擦系数偏低,容易因振动产生滑移松动。因此,抛光工艺需与润滑条件协同设计,以实现最佳的摩擦稳定性。
实验数据表明,在标准M10螺栓连接中,未经抛光的粗糙表面摩擦系数约为0.14-0.18,而经精密抛光并配合二硫化钼润滑后,摩擦系数可降至0.08-0.10。这种变化使得相同拧紧扭矩下产生的轴向预紧力显著提升,但也带来了松动风险。因此,对于高振动环境,通常建议保留适度的表面纹理以维持足够的摩擦阻力,或改用具有自锁特性的螺纹形式。
优化指南:工艺参数与检测标准
在实际应用中,优化紧固力需关注表面处理后的摩擦系数一致性。建议采用扭矩-转角法进行装配控制,该方法通过监测拧紧过程中的转角变化来间接反映预紧力,比单纯依赖扭矩法更能克服摩擦系数波动带来的误差。对于关键连接部位,应定期进行预紧力复测,使用超声波测厚仪或电阻应变片监测长期服役中的应力衰减情况。
表面处理后的清洁度也是关键变量。抛光过程中残留的研磨膏或油污会极大改变摩擦特性,导致预紧力失控。装配前需使用专用清洗剂彻底去除表面污染物,并确保干燥。对于高精度要求的航空航天或能源装备,通常要求接触面粗糙度控制在Ra 0.4-0.8μm之间,并配合专用的摩擦系数校准垫片进行工艺验证,以确保每次装配的摩擦系数处于设定范围内。