钛合金管材的力学特性与焊接工艺解析
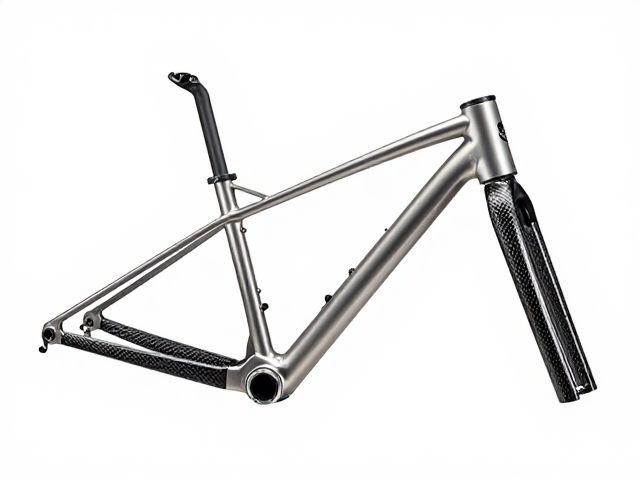
钛合金在自行车车架制造领域的应用,主要源于其优异的比强度特性。钛合金的密度约为4.5g/cm³,显著低于钢的7.8g/cm³,但其抗拉强度可与高强度钢相当,甚至在某些经过热处理的牌号中表现更佳。这种材料组合使得钛合金管材能够在提供足够刚度的同时,大幅降低整车重量。在管材成型过程中,通常采用无缝抽取工艺制造管节,随后通过氩弧焊(TIG)进行拼接。氩弧焊使用惰性气体保护熔池,能有效防止高温下的钛金属氧化,确保焊缝区域的金相结构稳定,从而保留材料原有的弹性模量和疲劳强度。
管材的几何形状设计会直接影响车架的整体刚性分布。现代钛合金车架常采用等壁管或变壁管设计,通过改变管壁厚度来优化应力传递路径。例如,五通区域通常采用加厚处理以承受踩踏力量,而立管和后下叉则可能采用较薄的管壁以提升吸震性能。这种精细化设计使得车架在不同受力模式下能做出更精准的形变响应。此外,钛合金具有良好的阻尼特性,能够吸收路面高频震动,相比刚性极高的材料,长时间骑行下的疲劳感更低,这种物理属性直接影响了车辆的长途骑行舒适度。
碳纤维叠层成型的技术逻辑与结构优势
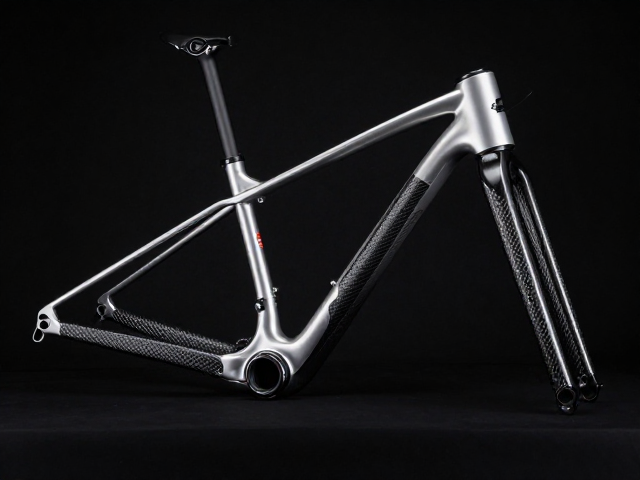
碳纤维复合材料的核心优势在于其可设计的各向异性特性。在车架制造中,碳纤维以预浸料形式存在,由碳纤维布与环氧树脂基体组成。通过调整碳纤维布的铺层角度、层数以及层间顺序,工程师可以精确控制车架在拉伸、压缩、剪切等不同受力方向上的刚度表现。例如,在需要高抗扭刚度的头管区域,碳纤维布可能采用0°/90°的正交铺层;而在需要吸震的后下叉区域,则可能引入±45°的斜向铺层以分散冲击能量。
叠层成型过程通常采用模压或真空灌注工艺。在模压过程中,预浸料被精确放置在金属模具中,随后在高温高压下固化。这一过程不仅决定了车架的最终形状,更影响了树脂与纤维的结合质量。高质量的叠层需要消除内部气泡和空洞,否则会成为应力集中点,降低结构完整性。碳纤维车架通常会将不同模量的碳纤维混合使用,高模量纤维提供刚性,中低模量纤维提供韧性,这种混合铺层策略使得车架在轻量化与耐用性之间找到平衡点。
轻量化山地车架的综合性能表现
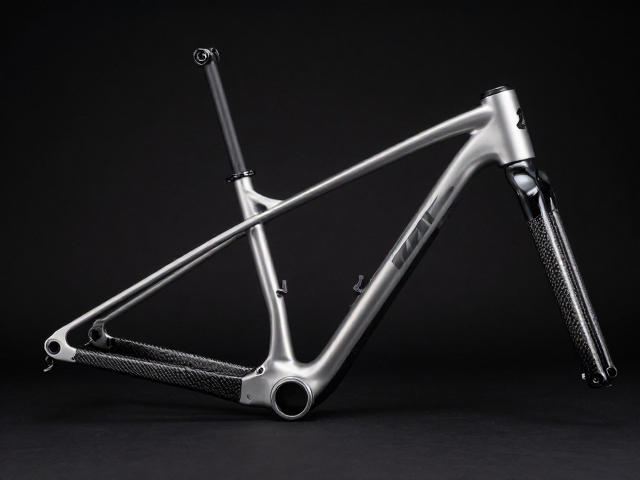
当钛合金管材与碳纤维叠层技术结合时,车架的性能表现体现在刚度重量比的优化上。钛合金管材提供了出色的弹性和抗疲劳寿命,而碳纤维部件则负责在关键受力点提供极高的刚度。这种混合材料结构使得车架在应对山地越野中的冲击载荷时,既能通过钛合金的弹性变形吸收能量,又能通过碳纤维的刚性结构保持几何稳定性。在实际骑行场景中,这种组合有助于提升车辆的操控精准度,减少因车架形变导致的动力损失。
重量分布对山地车操控有着决定性影响。轻量化车架使得整车重心更低且更集中,这在爬坡和急转弯时能显著提升车辆的敏捷性。钛合金的密度特性使得管壁可以做得更薄,从而在不牺牲强度的前提下减轻重量。同时,碳纤维部件可以一体化成型复杂结构,减少连接件的使用,进一步降低重量并提高结构连续性。这种材料与工艺的结合,使得现代高性能山地车架能够在极端地形中保持可靠的性能输出,满足专业骑行对车辆响应速度和耐久性的严苛要求。