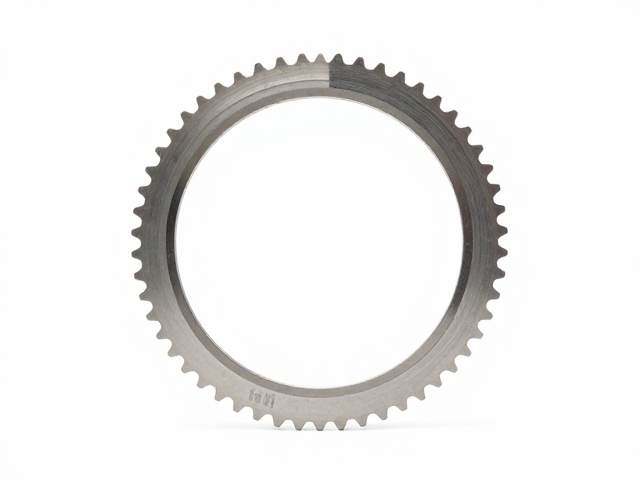
供应商来料检测保障长期精准度
在精密传动系统中,牙盘的几何精度直接决定了动力传递的平稳性与使用寿命。供应商来料检测的核心在于建立严密的公差控制体系,通过高精度的三坐标测量机(CMM)对齿形角、螺旋线偏差进行全尺寸复核,确保每一批次零件符合ISO 1328或GB/T 10095等标准中的精度等级要求。这种前置性的质量控制手段,能够有效过滤因热处理变形或加工误差导致的微观缺陷,从源头锁定产品的长期运行稳定性。
除了静态几何尺寸的校验,动态性能测试也是保障精准度的关键环节。利用专业的齿轮测量中心,对牙盘进行啮合误差分析及侧隙检测,能够模拟实际工况下的受力状态。通过数据比对历史基准模型,识别出口现异常的早期征象,从而在入库前完成风险隔离。这种基于数据驱动的检测逻辑,避免了经验主义判断的偏差,为后续装配环节的零缺陷目标提供了坚实的数据支撑。
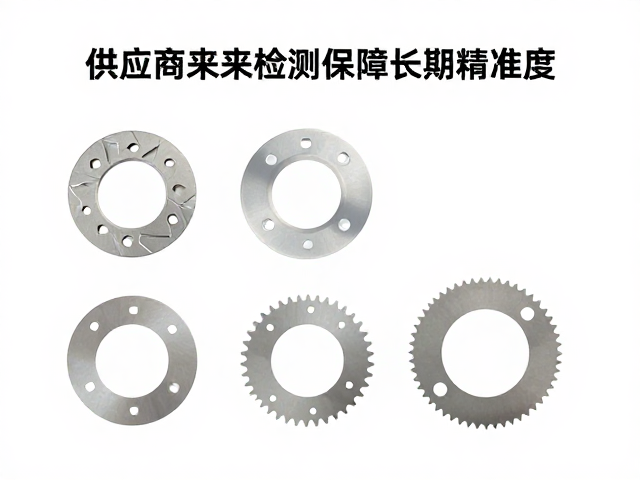
牙盘选型与质检指南
选型阶段需严格匹配负载特性与转速需求,重点考量模数、齿宽及材质热处理深度。对于高扭矩输出场景,通常优选经过渗碳淬火处理的合金钢材质,其表面硬度需稳定在58-62HRC区间,以抵抗接触疲劳;而轻量化或低负载场景则可评估铝合金或工程塑料的性能边界。技术规格书的确认需包含详细的表面粗糙度要求,通常齿面Ra值应控制在0.4μm以内,以减少摩擦损耗并提升传动效率。
质检环节需建立严密的抽样检验规范(AQL),依据GB/T 2828.1标准设定接收质量限。针对关键尺寸设置全检项,如齿顶圆直径和分度圆直径,确保无超差品流入生产线。同时,引入金相组织分析,验证碳化物分布的均匀性及无脱碳层,防止因材料内部缺陷导致的突发断裂。所有检测数据需形成可追溯的电子档案,确保每一次出库产品的质量状态清晰可查,为长期运维提供可靠依据。