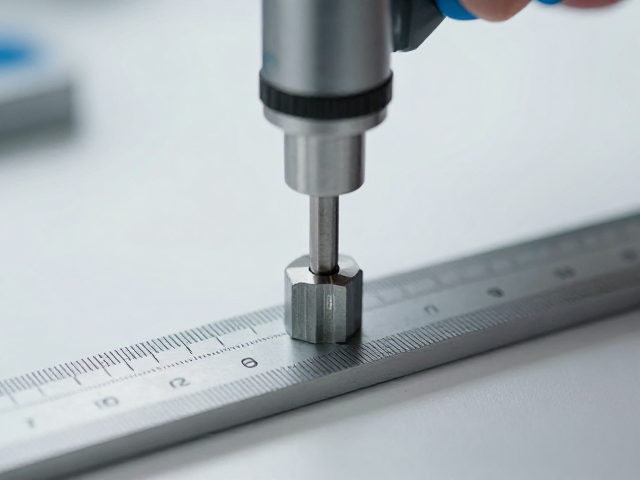
五金构件公差把控的精密逻辑
五金构件作为机械连接与结构支撑的核心单元,其尺寸精度直接决定了整机的装配效率与运行稳定性。在精密制造领域,公差并非单一的数值限制,而是基于功能需求与配合性质计算得出的允许变动范围。以常见的M8螺栓与螺母配合为例,国家标准GB/T 196中规定的外螺纹中径公差带通常为6H或6g级,这意味着在生产过程中,每一个螺纹牙型的直径偏差都必须控制在微米级别。若公差超出允许区间,即便外观无损,实际装配时也会出现滑牙、锁紧力不足或应力集中等隐患,进而引发结构性失效。因此,从原材料切割、车削加工到表面处理,每一道工序都需建立严密的尺寸监控体系,确保几何形状与物理尺寸严格契合设计图纸的公差要求。
现代加工技术通过高精度数控机床与在线检测设备的引入,使得公差控制从“事后检验”转向“过程预防”。在实际生产线上,三坐标测量机(CMM)常被用于关键特征点的数据采集,通过对比理论模型与实际点云数据,快速识别形位误差。例如,对于长轴类零件,直线度误差通常需控制在0.01mm至0.03mm之间,这要求夹具定位精准且切削参数稳定。同时,环境温度的变化会对金属件产生热胀冷缩效应,因此高精度检测通常在20℃的标准室温下进行,以消除温度变量对测量结果的干扰。这种严密的公差管理体系,确保了不同批次、不同供应商的五金件能够实现互换性与一致性,为后续组装提供可靠的基础。
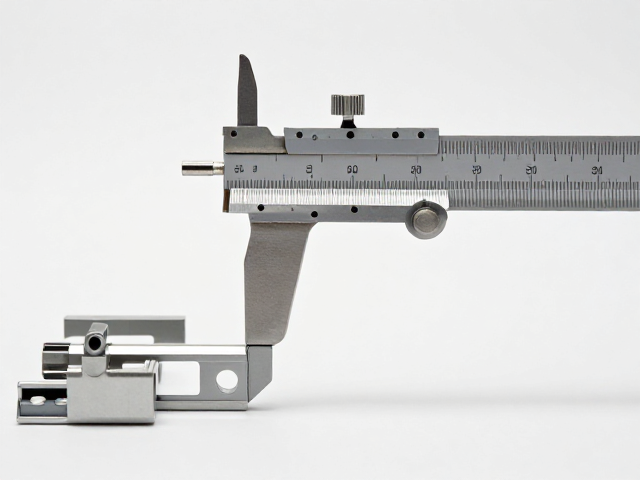
高度规检测在尺寸量化中的应用
高度规作为机械测量中的基础量具,主要用于测量工件的高度尺寸、划线以及平面度检测,其核心优势在于操作的便捷性与测量的直观性。在使用数显高度规时,测量面需垂直于基准平面,通过微动装置使测头接触工件表面,此时显示屏会实时反馈数值。对于精密五金件,如法兰盘的厚度或凸台高度,高度规的分辨率通常可达0.001mm(1微米),能够满足大多数机械零部件的检验需求。然而,高度规的使用对操作手法要求极高,测头与工件接触时的按压力必须均匀且适度,过大的按压力会导致测杆弯曲或工件变形,从而产生测量误差。因此,标准化作业流程中通常规定使用固定的接触力,或采用具有恒力装置的测头,以确保数据的一致性。
除了单一尺寸的测量,高度规还可结合直角尺或划线平台,进行复杂几何形状的检测。例如,在检测箱体类零件的孔距时,可通过高度规测量孔顶至基准面的距离,再结合孔径计算出孔中心位置,进而验证孔距是否符合公差要求。此外,高度规在批量生产中也常用于首件检验与过程抽检,通过记录测量数据并绘制简单的控制图,生产人员可观察尺寸波动趋势,及时发现刀具磨损或机床振动等潜在问题。值得注意的是,高度规的基准面必须保持清洁与平整,任何细微的灰尘或划痕都可能显著影响测量结果,因此每次使用前需用无水乙醇擦拭基准面,并定期进行用标准块规进行校准,以维持量具的准确性。
长期骑行耐久验证的实战场景
长期骑行耐久验证是检验五金构件在动态载荷与复杂环境下性能表现的关键环节,其核心在于模拟真实使用场景中的疲劳应力与腐蚀因素。在验证过程中,测试车辆需在指定的测试路段进行持续行驶,路段通常包含直道、弯道、减速带以及碎石路等多样化路面,以产生垂直冲击、横向剪切及扭转等多维度的应力作用。对于车架连接件、转向系统螺栓等关键五金构件,需监测其在数万公里骑行后是否出现松动、断裂或塑性变形。例如,高强度钢制螺栓在经历高频振动后,可能会因螺纹摩擦自锁力下降而发生预紧力衰减,因此验证实验中常定期使用扭矩扳手复测关键连接点的扭矩值,记录其衰减曲线,以评估锁紧结构的可靠性。
环境因素在耐久验证中扮演着重要角色,高温、高湿、盐雾及紫外线照射会加速五金件的老化与腐蚀过程。验证实验通常会在不同气候区域进行,或在实验室中通过盐雾试验箱模拟沿海或冬季融雪剂环境,观察镀层脱落、锈蚀等现象。对于经过镀锌、镀铬或发黑处理的五金件,需评估其防腐层在长期磨损与化学侵蚀下的保持能力。此外,验证过程中还会关注异响与振动特性,通过加速度传感器采集车身各部位的振动数据,分析五金连接处在不同工况下的动态响应。只有经过长时间、多维度、高强度的骑行验证,才能真实反映五金构件在长期使用中的性能衰减规律,为产品设计改进提供数据支撑。