损耗件寿命测算的核心逻辑与工程实践
在机械传动与连接系统中,损耗件如螺栓、轴承或密封圈的失效往往具有渐进性特征,寿命测算并非单一的时间维度的累积,而是基于材料疲劳极限与环境应力耦合的多变量模型。工程实践中通常采用Miner线性累积损伤理论作为基础框架,通过解析实际工况下的载荷谱,将变幅载荷转化为等效恒定载荷,进而计算损伤累积值。当累积损伤度达到临界阈值(通常设定为1.0),即可判定为失效点。这一过程高度依赖于材料S-N曲线(应力-寿命曲线)的准确性,不同材质如高强度合金钢或工程塑料,其屈服强度与延展性的差异会直接改变损伤累积的速率,因此实测数据必须经过严格的去噪处理,以剔除瞬态冲击载荷对长期疲劳评估的干扰。
除了理论模型,实际寿命验证离不开加速寿命测试与现场运行数据的双向校准。实验室环境下,通过提高交变应力水平或环境温度来加速失效过程,再利用Arrhenius模型或Coffin-Manson公式进行寿命外推,是获取长期可靠性数据的有效手段。然而,加速因子的选择必须基于严密的物理机理分析,避免因失效机理改变导致数据失真。同时,结合物联网传感器采集的实时振动、温度与应变数据,建立数字孪生模型,能够动态修正理论寿命预测值。这种从静态计算向动态监测的转变,使得损耗件的管理从“定期更换”转向“视情维护”,显著提升了系统的可用性与经济性。
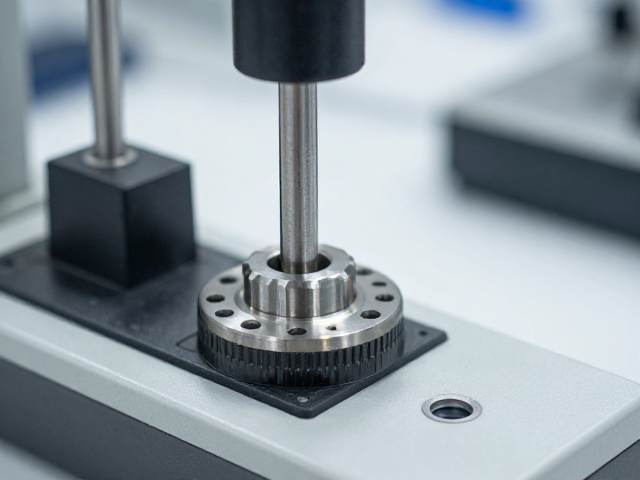
扭矩承载测试的标准化流程与失效分析
扭矩承载能力是评估紧固件或连接结构完整性的关键指标,测试过程需严格遵循ISO 6157或GB/T 3098.1等相关标准,确保加载速率、夹持方式及测量精度符合规范要求。测试核心在于确定连接副在静载、动载下的屈服扭矩与断裂扭矩,并记录扭矩-转角曲线,以分析螺纹副间的摩擦系数分布及预紧力建立过程。测试设备需具备高响应速度的扭矩传感器与位移采集系统,以捕捉微量的塑性变形,从而识别材料在屈服阶段的应力重分布情况。任何测试数据的偏差都可能源于夹具对中误差或试样表面状态,因此预处理与装夹的一致性控制是获取高置信度数据的前提。
失效分析是扭矩测试中不可或缺的一环,它揭示了承载极限背后的微观机制。常见的失效模式包括螺纹滑牙、杆部剪切断裂、头部扭转断裂以及应力集中导致的裂纹扩展。通过扫描电子显微镜(SEM)观察断口形貌,可以区分韧性断裂(呈现韧窝特征)与脆性断裂(呈现解理台阶或沿晶断裂特征),进而判断材料热处理质量或表面缺陷的影响。例如,氢脆现象常在高强度螺栓中表现为延迟断裂,其断口往往具有沿晶特征且无明显塑性变形。通过对比不同表面处理(如镀锌、达克罗)后的扭矩承载数据,可以评估涂层对摩擦系数的影响及其对承载能力的潜在削弱作用,为工艺优化提供直接依据。
孔径公差合格标准的多维度解析
孔径公差的管理直接关系到配合性质与装配精度,其合格标准并非单一数值,而是基于功能需求与制造工艺能力的综合界定。在间隙配合中,孔径的上偏差决定了最大间隙,影响运动部件的灵活性与润滑空间;在过盈配合中,孔径的下偏差则影响着结合面的压强分布与抗松动能力。标准公差等级(如IT6至IT11)的选用需权衡加工成本与功能要求,高精度等级虽能提升配合稳定性,但会显著增加加工工时与检测难度。实际应用中,常采用基孔制或基轴制简化公差体系,通过调整轴径公差来适应不同的配合需求,从而在保证功能的前提下优化制造流程。
公差带的位置与大小需结合形位公差进行综合考量,单一尺寸公差无法完全保证装配质量。孔径的圆柱度、同轴度以及相对于基准面的位置度,会直接影响载荷传递的均匀性。例如,在多孔法兰连接中,若孔径存在较大的位置度误差,即使单个孔径符合尺寸公差,装配时也可能因强行拧紧导致螺栓预紧力不均,引发局部应力集中甚至连接失效。因此,合格标准的评价体系应包含尺寸公差与几何公差的叠加效应,通过三坐标测量机等高精度设备检测实际要素相对于理想几何位置的偏差,确保其在允许的公差带范围内。这种综合评估方法能有效识别潜在的装配干涉风险,提升整体结构的可靠性。