航空级铝材焊接前的表面处理与预处理逻辑
航空级铝材通常指经过严格成分控制的高强度铝合金,如2024或7075系列,这类材料对表面洁净度极为敏感。氧化膜是焊接失败的主要根源,氧化铝的熔点高达2000摄氏度,远超铝基体的600摄氏度,若不彻底清除,会导致未熔合、夹渣等致命缺陷。实际操作中,需使用不锈钢钢丝刷或专用溶剂对焊缝区域及周边30毫米范围内进行打磨和清洗,去除油污、氧化层及水分。
预处理过程中,环境控制同样关键。高湿度或灰尘较多的车间环境会显著增加气孔产生的概率。因此,焊接前需确保工件处于干燥状态,必要时使用丙酮或无水乙醇进行最终擦拭,并立即进行焊接作业,避免处理后的表面再次氧化或吸附污染物。这种严密的预处理步骤是保障后续电弧稳定性和焊缝内部质量的基础前提。
氩弧焊工艺参数设定与气体保护机制
焊接航空级铝材首选交流氩弧焊(TIG),利用交流电的阴极清理作用去除氧化膜,同时通过脉冲功能控制热输入,防止薄板烧穿或厚板过热。参数设定需依据材料厚度精确匹配,例如对于3-5毫米厚的铝板,通常选用3-4毫米直径的铈钨或镧钨电极,焊接电流设置在80-120安培之间,氩气流量控制在15-20升/分钟。
气体保护的效果直接决定焊缝质量,需确保氩气纯度达到99.99%以上,并检查管路无泄漏。在引弧阶段,常采用高频引弧或接触引弧方式,引弧后需观察熔池状态,确保电弧稳定且保护罩内无杂色。对于深坡口焊接,还需采用多层多道焊法,层间温度需控制在100摄氏度以下,以维持材料的微观结构稳定性,避免热影响区晶粒粗大导致的性能下降。
焊材选择与填充金属的匹配原则
焊材的选择必须与母材成分相匹配,以确保焊缝金属具有预期的力学性能和耐腐蚀性。对于常用的5056铝焊丝,因其含有较高的镁和锰,具有优异的抗裂性和耐腐蚀性,常用于5000系列铝合金的焊接;而对于2024或7075等高强度铝合金,由于极易产生热裂纹,通常不推荐直接焊接,若必须连接,需选用专门的铝硅合金焊丝(如4043)或经过特殊工艺认证的焊材,并配合焊后热处理以恢复强度。
焊丝表面需保持清洁无油污,直径通常与焊件厚度相关,一般选用直径2.0-3.0毫米的焊丝。在填充过程中,焊丝不应直接送入电弧中心,而应送入熔池前沿,通过熔池的浸润作用形成焊缝,避免焊丝直接接触钨极造成污染。每层焊道之间需仔细清理焊渣和氧化物,确保层间结合紧密,无夹杂物残留,这对于提升航空部件的疲劳强度至关重要。
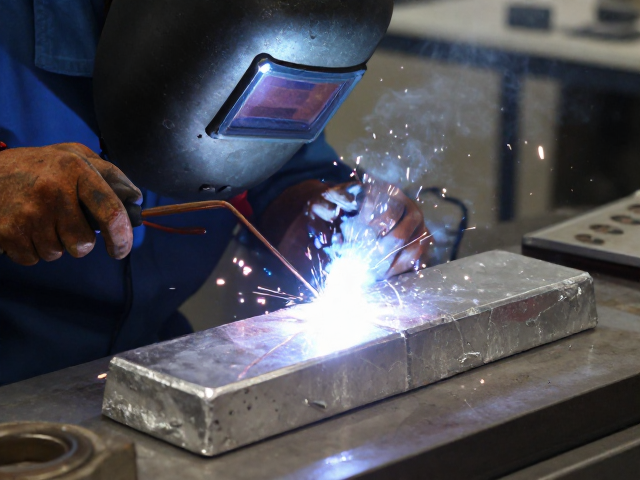
焊接过程中的热控制与变形管理
铝材导热系数高,热容量大,焊接时需快速提供足够热量以维持熔池流动性,但过高的热输入会导致晶粒粗大和变形。采用脉冲氩弧焊可有效调节热输入,通过峰值电流熔化金属,基值电流维持电弧稳定,从而减少热影响区宽度。操作时需保持焊枪角度在70-90度之间,焊丝与工件夹角约15-30度,以优化熔池保护效果和填充效率。
对于大型或薄壁结构件,变形控制是技术难点。可采用反变形法、刚性固定法或分段退焊法来抵消焊接应力。在焊接过程中,需实时观察熔池颜色和形状,银白色且有光泽的熔池表明保护良好,若出现灰色或黑色则可能存在氧化或保护不良。焊接完成后,若需去除残余应力,可根据材料特性进行去应力退火处理,但需严格控制加热温度和保温时间,避免影响材料原有的力学性能。