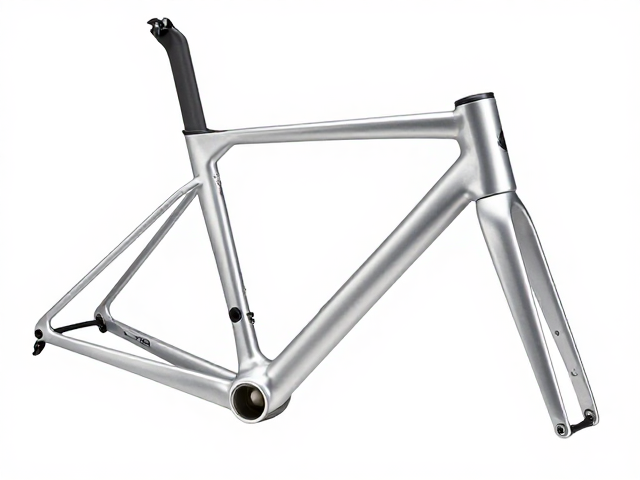
航空铝锭在意大利公路车架中的材料特性
意大利公路自行车行业对轻量化与刚性平衡有着极高的追求,航空级铝合金(通常指6000系列,如6061或7005合金)因其优异的比强度和耐腐蚀性,成为高端车架制造的核心材料。这类合金的主要强化相为Mg2Si,其晶体结构决定了材料在未经处理时的强度处于中等水平,必须依赖后续的时效处理来激发其微观性能。在意大利著名的自行车制造重镇,如维罗纳或米兰周边的零部件集群,材料工程师会严格监控铝锭的纯度,确保硅、镁等微量元素的比例精确符合EN AW-6061或EN AW-7005等国际标准,这是保证车架在长期高频受力下不发生疲劳断裂的基础。
与传统钢材相比,航空铝的加工硬化效应较弱,无法通过冷加工获得足够的强度提升,因此热处理成为赋予铝车架“骨骼”强度的关键步骤。意大利制造商倾向于使用固溶处理配合人工时效的工艺路线,这一过程不仅改变了金属内部的晶格缺陷分布,还直接影响了管材的最终力学表现。在实际生产中,管材经过挤压成型后,内部存在残余应力,若直接进行焊接或组装,极易导致车架几何尺寸不稳定。因此,从铝锭到成品车架,每一步的热力学控制都是严密的科学计算,而非经验主义的试错。
固溶处理阶段的微观结构演变
固溶处理是将铝合金加热至临界温度以上(对于6000系列通常为500-530°C),使合金元素充分溶解到铝基体中,形成过饱和固溶体。这一阶段的核心目的是让微观结构达到均匀化状态,为后续的析出强化做准备。在意大利的自动化热处理炉中,温度控制精度通常保持在±2°C以内,加热时间根据管材壁厚和炉型(如连续式或批次式)精确计算,通常持续数分钟至半小时。快速出炉后的淬火处理至关重要,通常采用水冷或强制空气冷却,以抑制第二相粒子在冷却过程中的提前析出,将高浓度的合金元素“锁定”在铝晶格中。
淬火后的铝材处于亚稳态,硬度较低且内部应力极大,此时材料虽然具备了一定的强度潜力,但力学性能尚未达到最佳状态,且存在尺寸不稳定的风险。如果淬火冷却速度不足,会导致在晶界处析出游离的硅或镁化合物,形成粗大的颗粒,这会显著降低材料的延展性和抗腐蚀性。意大利车架制造商在此环节会引入在线超声波检测或光谱分析,以验证固溶处理的均匀性,确保每一根管材内部的微观组织一致,避免因局部性能差异导致的潜在结构弱点,为后续的高强度时效处理奠定坚实的物理基础。
人工时效与析出强化的机制
人工时效是热处理工艺中决定最终强度的核心环节,通常在150-200°C的温度区间进行,持续时间从数小时到十余小时不等。在这一过程中,过饱和固溶体中的原子发生扩散,逐渐析出行细小、弥散分布的纳米级强化相(如GP区、β'相)。这些纳米颗粒阻碍了金属位错的运动,从而大幅提升材料的屈服强度和抗拉强度。意大利部分高端品牌采用的“双级时效”或“峰值时效后回火”工艺,旨在在强度与韧性之间寻找最佳平衡点,防止材料因过度强化而变得脆性增加。
时效工艺的参数设定需要结合具体的合金成分和管材加工工艺进行微调。例如,经过T6处理的管材硬度通常可达到90-95 HB以上,具体数值取决于镁和硅的最终含量比例以及析出相的分布密度。在意大利的生产环境中,技术人员会定期通过拉伸试验和硬度测试来校准时效炉的参数,确保批次间的稳定性。这种微观层面的调控使得铝车架在承受骑行者体重和路面冲击时,能够有效地分散应力,同时保持足够的弹性形变能力,从而提供清晰直接的路感反馈,这是意大利车架一贯强调的驾驶体验的物理基础。
热处理对车架几何与焊接的影响
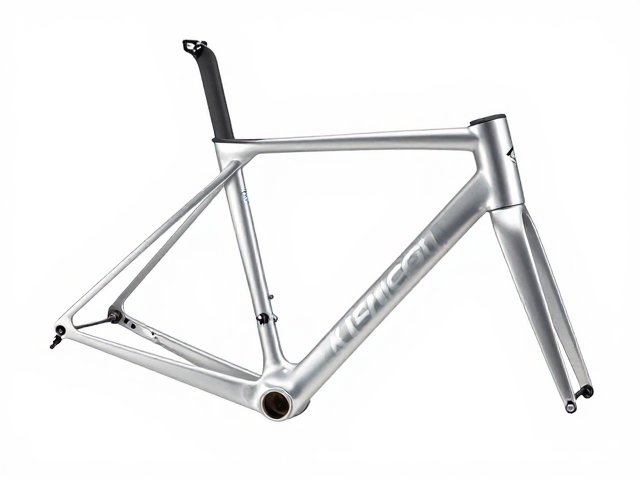
热处理过程中产生的热膨胀与收缩会导致管材发生微小的尺寸变化,意大利车架制造商必须在设计阶段预留精确的热变形补偿系数。对于长距离的管状结构,不均匀加热或冷却可能导致弯曲或扭曲,影响车架的组装精度。因此,现代生产线常采用夹持式时效炉或专用工装夹具,限制管材在受热过程中的自由变形,确保车架几何尺寸在公差范围内。这种对精度的极致追求,使得碳纤维与铝管混合车架的接合处能够实现无缝对接,提升整体结构的刚性与美观度。
焊接过程本身是一次剧烈的局部热处理,焊区的微观组织会发生显著变化,包括晶粒粗化和强化相溶解,导致焊接接头成为整个车架的薄弱环节。为了恢复焊接区域的性能,部分意大利工艺会在焊接后对焊缝附近进行局部退火或重新时效处理,以细化晶粒并促进强化相重新析出。此外,焊渣的清理和焊后表面处理(如阳极氧化)不仅关乎美观,更能保护焊缝免受环境腐蚀。通过精细控制焊接热输入和后续热处理,意大利制造商成功解决了铝合金焊接强度低的世界性难题,使铝车架在轻量化与安全性指标上接近甚至超越部分钢制车架。
质量控制与长期耐久性验证
热处理后的车架需经过严格的质量检测体系,包括尺寸测量、表面缺陷检查以及力学性能测试。意大利标准及欧洲通用规范要求车架在出厂前必须通过静态载荷测试、动态疲劳测试以及冲击测试,以验证热处理效果的一致性。疲劳测试通常模拟数万次的路面冲击,监测车架在交变应力下的裂纹萌生与扩展情况,确保材料在长期使用中不会出现因微观缺陷扩大导致的突然失效。这些数据不仅用于内部品控,也是向全球市场证明产品可靠性的技术依据。
随着材料科学的发展,热处理工艺也在不断迭代,例如引入计算机模拟技术预测时效过程中的相变行为,优化温度曲线以缩短生产周期并降低能耗。意大利一些领先的材料实验室正在研究新型铝合金配方与热处理工艺的耦合效应,试图在进一步减轻重量的同时提升抗蠕变性能。这种对技术细节的持续投入,使得意大利铝制公路车架在全球范围内保持着技术领先地位,其热处理工艺的成熟度已成为衡量车架制造水平的隐形标尺,直接影响着车辆在极限骑行状态下的表现与寿命。