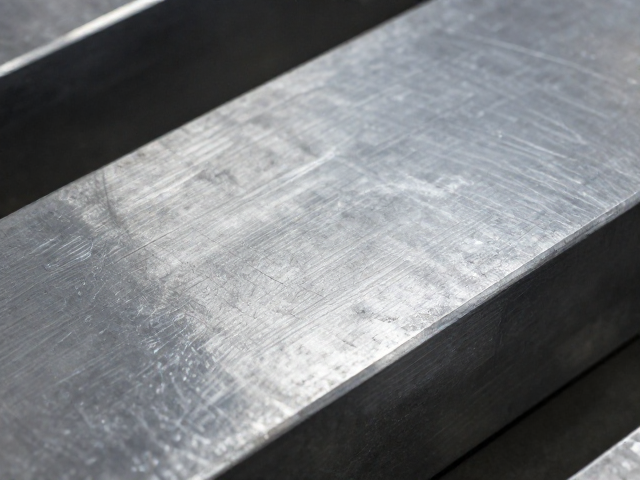
锻造铝合金的微观结构与强度机制
锻造铝合金通过塑性变形细化晶粒,消除铸造过程中的疏松与气孔,从而显著提升材料的致密度和力学性能。相较于铸造铝合金,锻造件在抗拉强度、屈服强度以及疲劳寿命方面表现出更优异的特质,这主要得益于锻造过程中形成的纤维状流线组织。这种组织特征使得材料在承受动态载荷或冲击载荷时,能更好地抵抗裂纹扩展,特别适用于对结构完整性有极高要求的零部件制造。
不同系列的铝合金在强化机制上存在显著差异,选型时需依据具体工况下的强度需求进行匹配。例如,2xxx系列(铝铜合金)凭借铜元素的固溶强化效应,在高温环境下仍能保持较高的强度,常用于航空航天关键受力部件;而6xxx系列(铝镁硅合金)则通过时效处理析出细小的金属间化合物,兼具良好的强度与加工性能,广泛应用于轨道交通及汽车结构件。正确识别合金系的强化原理,是确保零件在极限工况下不发生失效的基础。
表面防护技术的工艺选择与环境适应性
铝合金表面会自然形成氧化膜,但在高腐蚀环境或严苛工况下,自然氧化层不足以提供长效保护,需借助人工强化防护技术。阳极氧化是最常见的表面处理方法,通过电化学过程在表面生成致密的氧化铝陶瓷层,该层具有极高的硬度和耐磨性,同时可通过染色或封孔处理进一步提升其耐蚀性和美观度。对于需要更高防护等级的应用,微弧氧化技术能在阳极氧化基础上产生等离子体微弧,形成更厚且结合力更强的陶瓷涂层,有效应对海水、酸碱等极端腐蚀环境。
喷涂与化学转化膜也是重要的防护手段,适用于大面积或复杂形状零件的处理。化学转化膜如磷铬酸盐处理能作为油漆或粉末涂料的底层,增强附着力并提供初步的防腐蚀能力;而粉末喷涂或氟碳喷涂则能形成连续的保护膜,隔绝外界环境介质。在实际工程中,防护工艺的选择必须基于服役环境的盐雾等级、温度变化范围以及机械磨损预期,单一工艺往往难以满足复合工况需求,常采用“转化膜+喷涂”或“阳极氧化+封孔”的组合策略以最大化防护效果。
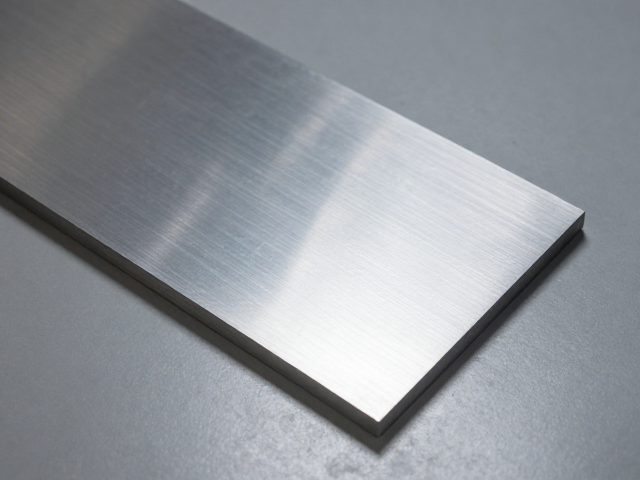
高要求场景下的材料选型逻辑
在航空航天领域,部件需同时满足轻量化、高强度及耐疲劳的多重指标,选型时通常优先考虑2xxx或7xxx系列锻造铝合金。这些材料经过固溶时效处理后,强度可接近部分结构钢,但密度仅为钢的三分之一,有助于降低整机重量并提升燃油效率。选型过程中需重点关注材料的断裂韧性和损伤容限,确保在存在微小缺陷或冲击载荷下仍能保持结构稳定,避免因材料脆性断裂引发安全事故。
轨道交通与新能源汽车领域更关注材料的综合性能平衡,6xxx系列锻造铝合金因良好的成形性、焊接性及中等强度成为主流选择。在此类场景中,选型需结合车辆的动力性能与续航需求,通过优化热处理工艺提升材料强度,同时保证车身结构的吸能特性以应对碰撞事故。此外,考虑到电池包壳体等部件对电磁屏蔽和散热的需求,选材时需评估铝合金的电导率和热导率,确保其在电气系统中的功能性表现符合设计规范。
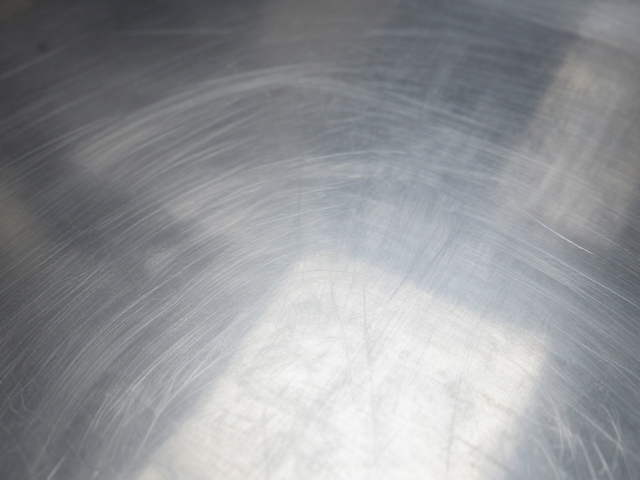
表面处理与后处理的协同效应
表面防护效果会因后续机械加工或装配过程而受到挑战,因此在选型与处理指南中必须考虑工艺的协同性。例如,阳极氧化后的零件在装配过程中若遭受剧烈摩擦,氧化层可能脱落导致局部腐蚀,因此在设计配合面时需预留适当的公差或增加局部硬化处理。对于经过喷涂的部件,需评估涂层在高温或紫外线照射下的老化特性,避免因环境应力导致涂层起泡、剥落,进而失去防护功能。
热处理工艺对表面状态具有显著影响,固溶处理和时效过程中产生的表面氧化或脱碳现象可能干扰后续涂装或镀层的附着力。因此,在制定处理流程时,需明确热处理与表面处理的先后顺序,通常建议在最终热处理后进行精加工,随后立即进行表面防护以隔绝空气。对于高精度零件,还需控制表面处理过程中的温度场分布,防止因热应力导致零件变形,确保尺寸精度与表面质量的一致性。