高强度钢材发黑处理的表面转化机制
高强度钢材在经历切削、锻造或热处理后,表面往往残留氧化皮或油污,直接进行发黑处理会导致膜层结合力不足。发黑处理的核心在于利用化学氧化反应,在钢材表面生成-致密的四氧化三铁(Fe3O4)薄膜。这一过程通常使用含亚硝酸钠、氢氧化钠及亚硝酸钠的碱性氧化液,在140℃至150℃的高温环境下反应数分钟。生成的Fe3O4层厚度通常控制在0.5至2微米之间,这种微观结构具有优异的光吸收特性,使金属表面呈现均匀的深黑色,同时能显著提升材料的耐腐蚀基础能力。
工艺参数的精准控制是保证膜层质量的关键。溶液中的游离碱度与总碱度需维持在严格区间,游离碱度过低会导致膜层发白或疏松,过高则可能引起基体过腐蚀。反应时间需根据钢材的具体牌号及表面状态动态调整,一般高强度钢如45#钢、40Cr等,反应周期多在2到5分钟之间。反应结束后,工件需经过严格的热水洗和冷水洗流程,以彻底清除表面残留的化学药剂,防止后续干燥过程中产生水印或斑点,确保最终表面达到无油、无锈、色泽一致的标准。
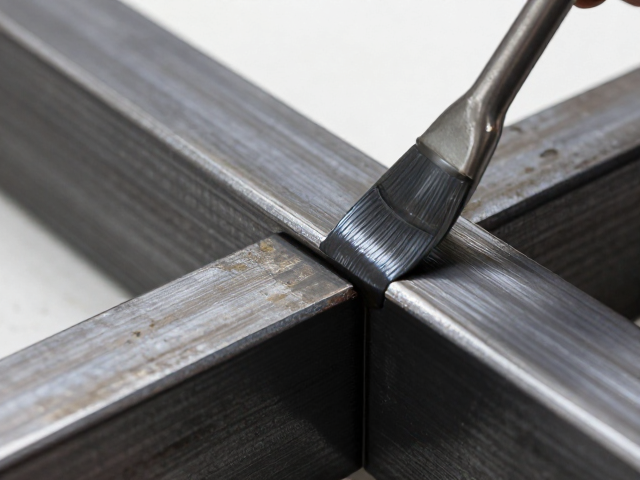
防咬合剂涂覆的界面防护逻辑
金属接触面在承受高载荷、高温或振动环境时,极易因微观凹凸点的直接接触发生粘着磨损,即“咬死”现象。防咬合剂(Anti-Seize)的主要功能是形成一层固体润滑膜,隔离金属间的直接接触。该涂层通常由微米级金属粉末(如铜、镍、铝或石墨)与高温粘结剂(如有机硅或无机粘结剂)混合而成。当涂抹于螺纹副或滑动配合面时,这些固体颗粒在受压时充当滚动体或支撑点,大幅降低摩擦系数,防止因金属间冷焊导致的拆卸困难或表面损伤。
涂覆工艺需遵循严密的清洁与施涂规范。施涂前,接触面必须经过超声波清洗或溶剂擦拭,确保无油污、灰尘和旧涂层残留,任何污染物都会削弱防咬合剂的附着力。施涂时应使用专用刷子或喷枪,确保涂层均匀覆盖整个接触区域,避免局部堆积或漏涂。对于螺纹连接,通常建议涂覆在螺栓杆部而非螺纹牙型表面,以防止过厚的涂层影响预紧力计算。涂覆后需经过规定的固化时间,通常为室温下24小时或低温烘烤加速固化,使粘结剂充分交联,形成牢固且具备长期润滑性能的保护层。
发黑与防咬合工艺的协同作业流程
在实际生产中,发黑处理与防咬合涂覆并非孤立存在,而是存在严密的先后顺序与兼容性要求。由于发黑处理涉及强碱高温溶液,若先涂覆防咬合剂再进行发黑,防咬合剂会被彻底破坏且污染氧化槽液。因此,标准作业流程要求先完成高强度钢材的发黑处理,经清洗、干燥后,对发黑膜层进行钝化或封闭处理,以增强其耐蚀性。随后,在装配或最终检验前,对需要接触配合的特定区域涂覆防咬合剂。这种顺序确保了发黑膜层的完整性,同时使防咬合剂能直接作用于金属基体或发黑膜层的特定区域,发挥最佳防护效能。
工艺衔接中的细节控制直接影响最终产品的可靠性。发黑后的工件若残留水分,会阻碍防咬合剂的附着,导致涂层起泡或脱落。因此,发黑清洗后的烘干工序至关重要,通常采用热风烘干或离心脱水结合烘干的方式,确保表面绝对干燥。在涂覆防咬合剂时,需避免不同批次或类型的防咬合剂混合使用,以免发生化学反应影响性能。此外,对于高精度配合面,涂覆厚度需经过严格管控,过厚的防咬合层可能导致配合间隙超标,影响机械结构的运动精度或连接强度,因此需采用精密计量或标准化涂覆工具进行作业。
质量控制与失效模式分析
针对发黑及防咬合工艺的质量控制,需建立多维度的检测标准。发黑膜层的质量可通过外观检查、盐雾试验及附着力测试进行评估。外观要求色泽均匀、无锈迹、无流挂;盐雾试验通常参照国标或行业通用标准(如中性盐雾NSS测试24-48小时)评估其耐腐蚀能力;附着力测试则通过胶带剥离或划格法验证膜层与基体的结合强度。防咬合剂的质量控制则侧重于涂层厚度、润滑性能及耐温性。使用千分尺或专用涂层测厚仪监控涂覆厚度,通过摩擦磨损试验机评估其减摩效果,并在高温环境下测试其抗流失能力,确保在极端工况下仍能保持防护功能。
失效模式的识别有助于优化工艺参数。常见的失效包括发黑膜层起泡、脱落或变色,这通常源于前处理除锈不净、氧化液老化或水洗不彻底。防咬合剂失效则常表现为涂层剥落、高温烧结或润滑失效,原因可能涉及表面清洁度不足、涂覆过量或固化不完全。当发现膜层脱落,需重新审视前处理的酸洗或喷砂工序;若防咬合剂在高温下失效,需评估其粘结剂的热稳定性是否满足工况需求。通过建立严密的失效分析数据库,记录每次工艺调整后的测试结果,逐步优化溶液配方、温度曲线、涂覆参数,从而提升整体工艺的稳定性和产品的一致性。