混纺加固面料的核心优势与应用场景
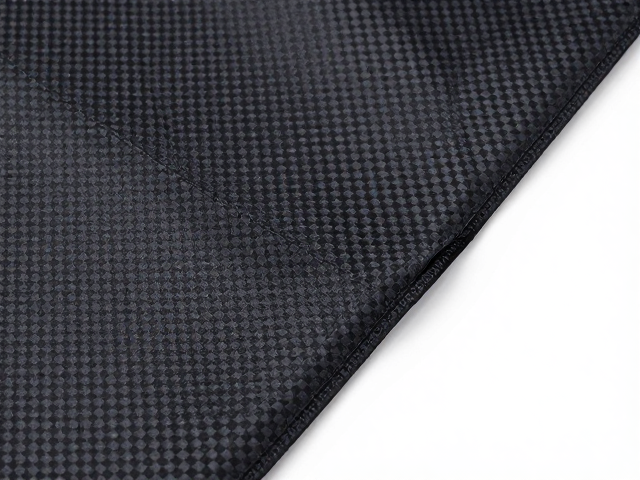
混纺加固面料通常由碳纤维原丝与玻璃纤维、芳纶或天然纤维通过特殊工艺交织而成,这种多组分结构旨在平衡材料的强度、刚度与韧性。在复合材料制造领域,单一纤维往往难以同时满足极端工况下的各项指标,例如碳纤维虽然具备极高的比强度和比模量,但其脆性较大且成本较高;而玻璃纤维提供了优异的成本效益和抗冲击能力,芳纶则增强了材料的抗撕裂性能。通过混纺技术,工程师可以在微观结构上优化应力传递路径,使得最终制品在保持轻量化优势的同时,具备更好的抗疲劳特性和破损安全性。
此类面料常见于对综合性能有较高要求的工业部件,如航空航天内部结构件、高性能赛车车身面板以及高端运动器材。在实际应用中,混纺比例会根据具体使用场景进行调整,例如需要极高刚度的部位可能采用高比例碳纤维混纺,而需要吸收冲击能量的部位则可能增加玻璃纤维或芳纶的比例。这种灵活性使得混纺面料成为替代传统金属部件的重要候选方案,特别是在需要减少重量并降低噪音的精密机械结构中,其阻尼特性往往优于纯碳纤维材料,有助于提升整体系统的静谧性与稳定性。
RTM工艺的基本原理与操作流程
树脂传递模塑(RTM)是一种闭模成型技术,其核心过程是将干态纤维预成型体置于闭合模具中,随后注入液态树脂基体,经过加热固化形成最终产品。与开模手糊工艺相比,RTM工艺能够实现更优异的表面质量和尺寸精度,同时由于在密闭环境中进行,挥发性有机化合物排放较低,工作环境更为安全。该工艺的关键在于树脂对纤维的浸透,这要求树脂具有适当的粘度和较长的适用期,以确保树脂能完全填充纤维束之间的微小空隙,避免出现干斑或孔隙缺陷。
在具体操作中,预成型体的制备是决定成品质量的前置环节,纤维需按照受力方向精确铺设,再通过热粘或缝合固定以保持形状。模具通常由铝合金、环氧树脂或复合材料制成,需具备足够的刚度和密封性以承受注射压力。注射过程中,树脂通过注胶口进入模腔,通常采用低压注射以确保纤维不被冲散。固化阶段需要精确控制温度曲线,以激活树脂中的交联反应,固化完成后,部件需经过脱模、修边和二次固化等后处理步骤,才能成为可用的半成品或成品。
高性价比碳纤维配件的选购逻辑
选购碳纤维配件时,性价比并非单纯指向低价,而是指在满足特定性能需求的前提下,综合考量材料成本、加工难度及长期维护成本的最优解。对于非承重或装饰性部件,如内饰板、外壳盖件,可选用表面经过拉丝或抛光处理的纯碳纤维层压板,这类产品加工简便,外观质感强,且价格相对亲民。对于涉及结构强度的部件,则需关注纤维的铺层方式和树脂基体的类型,例如采用单向碳纤维预浸料配合环氧树脂,能在关键受力方向提供极致强度,同时通过优化设计减少材料浪费,从而提升整体性价比。
数据验证表明,不同来源的碳纤维原料价格差异较大,但成品价格更受加工工艺影响。例如,通过RTM工艺生产的复杂曲面部件,虽然模具成本较高,但单件生产周期短、一致性好,适合中等批量需求,相比需要大量人工手糊的产品,在长期大规模应用中更具经济性。此外,配件的表面处理工艺如喷漆、阳极氧化或透明涂层,也会显著影响最终成本和视觉效果,选购时应根据实际使用环境选择耐候性匹配的表面处理,避免因环境老化导致的提前失效,从而延长使用寿命,降低全生命周期成本。
常见误区与质量控制要点
在混纺加固面料的应用中,一个常见的误区是过度追求纤维含量而忽视界面结合质量。纤维与树脂之间的界面结合力直接决定了复合材料的力学性能,如果混纺过程中纤维表面处理不当或树脂浸润不充分,即使纤维含量极高,制品也可能因界面脱粘而失效。因此,质量控制的重点应放在纤维表面状况检查、树脂粘度监控以及固化压力与温度的均匀性上。使用专业的无损检测设备如超声波探伤,可以有效识别内部孔隙和分层缺陷,确保产品符合设计规范。
另一个需要警惕的问题是环境因素对材料性能的长期影响。虽然碳纤维本身具有优异的化学稳定性,但树脂基体可能会受到紫外线、湿度和温度变化的影响,导致性能衰减。特别是在户外使用的混纺部件,应选择添加了抗紫外剂的树脂体系,或增加保护涂层。此外,混纺材料中不同纤维的热膨胀系数差异可能导致在温度剧烈变化时产生内应力,设计时需通过有限元分析模拟热应力分布,优化结构细节,防止因热胀冷缩引发的微裂纹扩展,确保产品在全寿命周期内的可靠性。